
 Thiết bị lưu động – cứu hộ ô tô
 Thiết bị sửa chữa ô tô phổ thông
 Thiết bị sửa chữa ô tô tải
 Thiết bị sửa chữa lốp
 Máy ra vào lốp ô tô
 Máy cân bằng lốp ô tô
 Máy cân chỉnh độ chụm bánh xe
 Máy nén khí
 Cầu nâng ô tô
 Tủ đồ nghề, tủ đựng dụng cụ
 Dụng cụ cầm tay
 Trạm rửa xe – chăm sóc xe
 Thiết bị thủy lực
 Cuộn dây hơi tổng hợp
 Sửa chữa bảo dưỡng xe máy

Kiến thức sửa xe tải
Dùng máy mài góc pin cắt xả bu lông và xử lý sắt xi
Th10
Dùng máy mài góc pin cắt xả bu lông và xử lý sắt xi
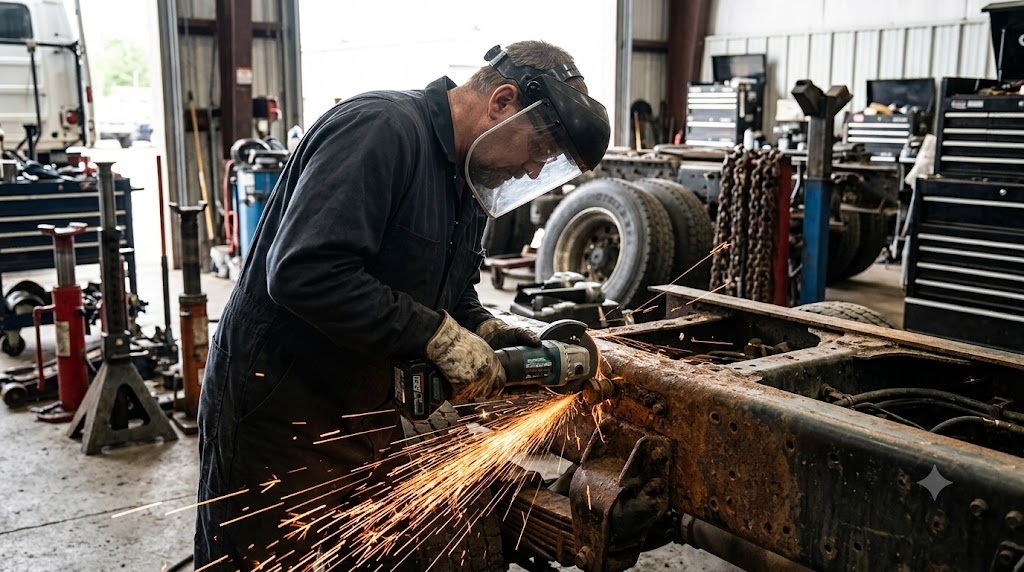
Xe đầu kéo vừa lết vào xưởng, dàn bu lông bắt bas nhíp gỉ sét đóng tảng đặc quánh sau mấy mùa cày đường đất đỏ. Thợ cầm khẩu bắn thử nhưng đầu tán trượt tròn vo, ốc cứng đờ không nhúc nhích một ly. Kéo dây điện lòng thòng chui gầm thì vướng víu, nguy cơ rò điện khi sàn ẩm ướt cực kỳ cao. Lúc này, rút cây máy mài góc pin cắt xả bu lông luồn sâu vào khe hẹp chém đứt ngọt lịm chân ốc là phương án nhanh gọn nhất để cứu vãn tiến độ xưởng.
Xem thêm bài tổng quan cả hệ thống: Dụng cụ điện cầm tay dùng pin cho thợ gầm máy xe tải.
Máy mài góc pin cắt xả bu lông là gì và cơ chế bảo vệ thợ gầm
Máy mài góc pin cắt xả bu lông là thiết bị cầm tay dùng động cơ không chổi than (brushless), sử dụng pin lithium-ion dòng xả cao (18V hoặc 20V Max) để kéo đĩa mài, đĩa cắt quay ở dải tốc độ 8.500 đến 11.000 vòng/phút. Cấu tạo chính gồm có cụm đầu nhôm đúc bảo vệ bánh răng côn nghiêng, công tắc bóp hoặc trượt có khóa chốt, vành chắn bảo vệ chống tia lửa và đế gắn pin tản nhiệt.
Khác hẳn máy cắm điện thông thường, thiết bị làm gầm xe tải đời mới tích hợp hai công nghệ an toàn sống còn:
- Hệ thống ngắt tự động chống giật ngược (Kickback Control): Sử dụng cảm biến gia tốc nhận diện tình trạng kẹt đĩa đột ngột. Khi đĩa cắt bị bóp nghẹt trong thớ thép sắt xi, mạch điều khiển ngắt dòng điện trong 0,1 giây, ngăn máy giật ngược bẻ cổ tay thợ.
- Phanh hãm điện tử (Brake System): Hãm trục motor dừng hẳn dưới 2 giây sau khi nhả cò, loại bỏ hoàn toàn quán tính quay tự do gây tai nạn khi thợ đặt vội máy xuống nền xưởng.
Bảng tra cứu tiêu chí chọn đĩa cắt, đĩa mài cho sắt xi xe tải
Chọn sai đĩa cắt thép kết cấu sắt xi đầu kéo không chỉ làm cháy lưỡi mài mà còn tiềm ẩn nguy cơ vỡ đĩa gây chấn thương nghiêm trọng. Khi kiểm tra gầm, anh em kết hợp dùng thêm thiết bị đo kiểm trong danh mục dụng cụ đo kiểm, đồng hồ chẩn đoán để đánh giá chính xác độ hao mòn cơ khí trước khi gia công cắt gọt.
| Công việc thực tế | Quy cách đĩa khuyên dùng | Đặc tính vật liệu | Tốc độ làm việc an toàn |
|---|---|---|---|
| Cắt xả bu lông quang nhíp, ốc gầm cẩu xe | Đĩa cắt mỏng 100mm hoặc 125mm (dày 1.0mm – 1.2mm) | Hạt mài Corundum gia cường 2 lớp lưới sợi thủy tinh | Tối đa 11.000 – 13.300 vòng/phút, đường cắt hẹp, ít sinh nhiệt |
| Mài phẳng ba via sắt xi dập, vát mép nối bas | Đĩa mài dày 100mm hoặc 125mm (dày 6.0mm) | Hạt mài Alumina kết dính nhựa resin chịu lực ép lớn | Tối đa 11.000 vòng/phút, ăn kim loại khỏe, chống mẻ góc |
| Làm sạch vảy hàn, tẩy rỉ sét dầm cầu | Bát cước sợi thép xoắn hoặc đĩa nhám xếp hạt Zirconia | Sợi thép carbon xoắn cứng hoặc lá nhám xếp chồng | Dải tốc độ 6.000 – 8.500 vòng/phút, không làm mỏng thịt thép |
Top 3 pan bệnh rỉ sét, nứt gãy sắt xi và hướng giải quyết
Làm xe tải nặng chạy đường mỏ hay xe công-ten-nơ liên tỉnh, thợ gầm xưởng nào cũng chạm mặt 3 tình huống oái oăm dưới đây.
Bu lông quang nhíp gỉ sét chết cứng, cháy gai ren
Những con bu lông nhíp ngâm bùn đất quanh năm thường bị chết ren hoàn toàn. Dù anh em dùng súng lớn nã tới tấp cũng chỉ khiến đầu ốc bị tuôn tròn. Để tránh tốn giờ cày xới, hãy tham khảo giải pháp trong bài chia sẻ về máy siết bu lông pin lực lớn tháo ốc gầm xe tải để đánh giá lực mở trước khi quyết định xẻ thịt bu lông bằng đĩa cắt.
Mép sắt xi đầu kéo bị xé rách xuất hiện ba via sắc nhọn
Chở quá tải cộng đường giằng xóc khiến khung sắt xi bị vặn xoắn nứt rách, để lại những đường ba via lởm chởm. Nếu không vát phẳng và khoét chặn đầu vết nứt, đường nứt sẽ tiếp tục xé toang dầm dọc sau vài chuyến hàng. Thợ bắt buộc phải mài vát góc chữ V chuẩn 45 độ trước khi tiến hành kéo mối hàn tăng cường gia cố lót bản mã.
Ốc đinh tán gia cố thanh giằng cầu bị lỏng, nghiêng chân
Đinh tán nóng của hãng sau chục năm rung lắc bị rơ lỏng, gây tiếng kêu lục cục dưới sàn xe. Các vị trí này không thể dùng búa đục thông thường vì gầm quá hẹp. Phương án triệt để nhất là dùng lưỡi cắt chuyên dụng hớt ngọt phần mũ đinh rồi dùng đột tống cổ đinh tán ra ngoài để thay bằng bu lông cấp bền 10.9.
Quy trình 4 bước cắt xả bu lông và xử lý mép sắt xi bằng máy pin
Thực hiện đúng trình tự kỹ thuật giúp đường cắt thẳng, không phạm vào dầm sắt xi và bảo vệ an toàn tối đa cho thợ thao tác.
Bước 1: Nâng khung dầm và cố định khoảng sáng gầm xe
Trước khi đưa người vào dưới dầm xe tải, thợ vận hành kích nâng đưa toàn bộ dàn gầm lên độ cao làm việc ổn định. Đặt ngay mễ kê xe tải 16 tấn vào đúng điểm chịu lực của dầm dọc sắt xi, khóa an toàn tuyệt đối rồi mới tiến hành công việc cắt gọt.
Bước 2: Xẻ rãnh triệt tiêu lực ép của bu lông rỉ sét
Lắp đĩa cắt hợp kim mỏng 1.2mm vào máy, khóa chặt ốc hãm bằng cờ lê chuyên dụng. Đưa đĩa mài tiếp cận theo góc 90 độ, xẻ một đường rãnh sâu dọc theo thân đai ốc gỉ. Lưu ý giữ tay máy thăng bằng, không lắc ngang cổ tay để tránh hiện tượng vặn vặn kẹt đĩa gây vỡ mảnh vụn.
Bước 3: Dùng cảo chuyên dụng giật chân ốc ra khỏi ngàm giữ
Sau khi đã xẻ đôi đai ốc, phần rỉ sét được giải phóng lực kẹp. Thợ đưa cảo cơ khí 3 chấu ôm chặt lấy đầu tán bu lông hoặc mắt nhíp, siết đều trục ren trung tâm để đẩy ép phần lõi bu lông tụt hẳn ra ngoài mà không làm biến dạng lỗ dầm sắt xi.
Bước 4: Mài phẳng vát mép, xử lý sạch ba via chuẩn bị hàn
Thay sang đĩa mài dày 6mm, đặt góc nghiêng 15 đến 30 độ so với bề mặt sắt xi dập. Rà đều tay qua lại để triệt tiêu toàn bộ ba via sắc nhọn, trả lại mặt phẳng trơn tru cho thép khung gầm trước khi chuyển giao xe sang tổ hàn gia cố.
Lưu ý sống còn khi thao tác cắt mài dưới gầm xe tải
Làm việc dưới gầm xe luôn tiềm ẩn rủi ro từ tia lửa mài và bụi sắt bắn ngược. Tuyệt đối không bao giờ được tháo vành chắn bảo vệ của máy ra để luồn lách cho dễ. Vành chắn là tấm khiên duy nhất che chắn cho khuôn mặt thợ nếu chẳng may đĩa cắt gặp sự cố gãy vỡ do kẹt góc.
Luôn trang bị kính bảo hộ kín khít tròng mắt hoặc mặt nạ che toàn mặt, găng tay da dày chịu nhiệt. Tia lửa mài từ thép kết cấu sắt xi có nhiệt độ rất cao, dễ dàng bắt cháy mỡ bôi trơn dính quanh gầm hoặc gây rộp da thợ. Trước khi bật máy cắt, hãy kiểm tra kỹ khu vực xung quanh xem có ống dẫn dầu phanh, ống dẫn hơi khí nén hay đường dây điện nào vướng víu thì phải bọc lót hoặc né mũi cắt ngay.
Xưởng đang thiếu món nào trong bài, anh em ghé cửa hàng Alotools xem đủ các dòng máy.
Câu hỏi thường gặp
Máy mài góc dùng pin có đủ khỏe để cắt sắt xi dầm xe tải không?
Các dòng máy dùng motor không chổi than kết hợp pin xả cao 18V-20V hiện nay tạo mô-men xoắn rất khỏe, tốc độ không tải trên 8.500 vòng/phút. Máy cắt xả ngọt đai ốc phi 24, phi 27 hay thép sắt xi dày 8mm tương đương máy điện 900W mà không lo sụt tua.
Cắt ốc gầm bằng máy mài góc pin cắt xả bu lông có hay bị vỡ đĩa không?
Đĩa chỉ vỡ khi thợ đè lực quá mạnh làm vặn lưỡi hoặc bị kẹp khe khi vật liệu dịch chuyển. Nếu anh em dùng đĩa cắt gia cường sợi thủy tinh và máy có hệ thống ngắt chống giật ngược Kickback Control, máy sẽ tự dừng ngay khi chớm kẹt đĩa, triệt tiêu nguy cơ nổ vỡ đĩa.
Một quả pin dung lượng bao nhiêu là đủ dùng cho thợ gầm xưởng xe tải?
Với đặc thù mài cắt sắt xi nặng tiêu hao điện năng liên tục, anh em nên trang bị pin dung lượng từ 5.0Ah đến 8.0Ah dòng xả cao. Nên chuẩn bị tối thiểu 2 quả pin để luân phiên cắm sạc nhanh, bảo đảm công việc xưởng không bị ngắt quãng giữa chừng.
Khi nào nên dùng máy mài góc thay vì khò lửa gas oxy để hạ ốc rỉ sét?
Nên ưu tiên máy mài pin tại các vị trí gần bình dầu, đường ống phanh hơi cao su hoặc sát mép gầm sơn tĩnh điện để tránh nguy cơ cháy nổ. Dùng đĩa cắt giữ nguyên cơ tính kim loại của dầm sắt xi, không làm biến tính giòn thép như nung lửa nhiệt độ cao.
Thiết bị dùng cho việc này: Máy mài góc pin cắt xả bu lông
 Dụng cụ chuyên dùng hút xả thay thế dầu phanh xe máy, xe ô tô Giá gốc là: 650.000₫.450.000₫Giá hiện tại là: 450.000₫.
 Dụng cụ hút và xả gió dầu phanh 2 lít Firebird FB-30OE Đài Loan 2L Giá gốc là: 2.800.000₫.2.500.000₫Giá hiện tại là: 2.500.000₫.
 Mễ kê 30 tấn, giá đỡ an toàn kích đỡ bằng ren vặn chuyên nghiệp2.800.000₫
 Máy Thay Dầu Phanh MASDI MS-110972 – Bộ Thay Dầu Phanh Tự Động 12V Giá gốc là: 4.500.000₫.4.250.000₫Giá hiện tại là: 4.250.000₫.
Cần tư vấn chọn máy đúng nhu cầu gara? Gọi 0868.833.232 hoặc chat Zalo.
