 Thiết bị lưu động – cứu hộ ô tô
 Thiết bị sửa chữa ô tô phổ thông
 Thiết bị sửa chữa ô tô tải
 Thiết bị sửa chữa lốp
 Máy ra vào lốp ô tô
 Máy cân bằng lốp ô tô
 Máy cân chỉnh độ chụm bánh xe
 Máy nén khí
 Cầu nâng ô tô
 Tủ đồ nghề, tủ đựng dụng cụ
 Dụng cụ cầm tay
 Trạm rửa xe – chăm sóc xe
 Thiết bị thủy lực
 Cuộn dây hơi tổng hợp
 Sửa chữa bảo dưỡng xe máy

Kiến thức sửa xe tải
Dùng máy mài săm lốp cầm tay chạy khí nén chuẩn
Th10
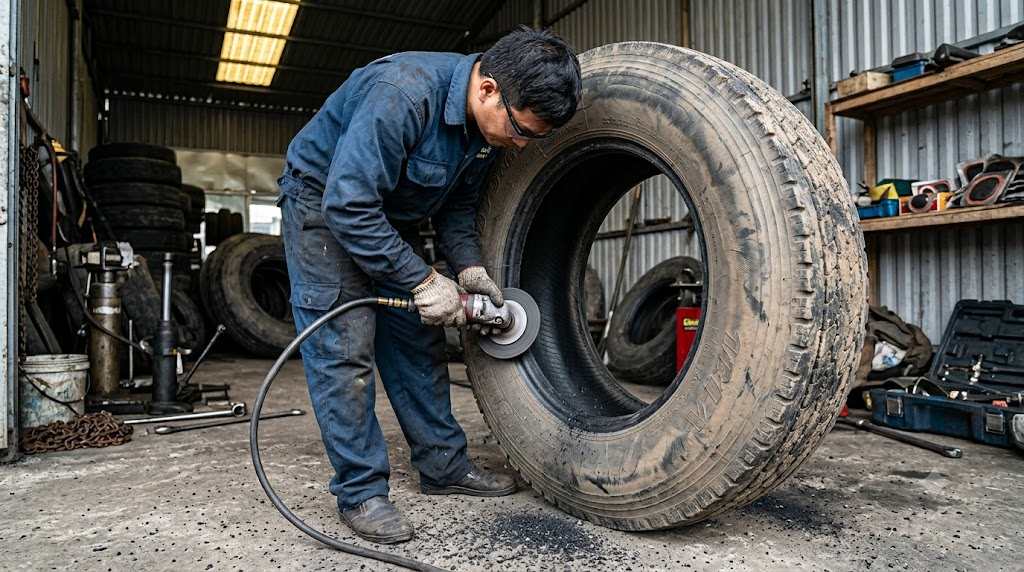
Nhiều xưởng làm lốp gặp cảnh miếng vá dán vào đi vài hôm lại bung mép, tài xế quay lại cằn nhằn vì xì hơi ngấm ngầm. Đưa tay rờ vào lòng vỏ thì thấy cao su bị cày bới nham nhở, có chỗ trơ cả sợi mành thép sáng loáng do thợ nôn nóng dí máy mài góc tốc độ cao vào chém. Làm lốp xe tải hay xe con muốn miếng vá ăn chết vào cao su thì bắt buộc phải cầm cây máy mài săm lốp cầm tay chạy khí nén quay chậm tua, đánh tơi bề mặt cao su butyl mà không làm tổn thương cấu trúc bố chịu lực bên trong.
Xem thêm bài tổng quan cả hệ thống: Quy trình vá vỏ xe tải chuẩn kỹ thuật cho thợ gara.
Máy mài săm lốp cầm tay chạy khí nén là gì và cấu tạo
Máy mài săm lốp cầm tay chạy khí nén là thiết bị dùng hơi nén để dẫn động đầu chà nhám quay tròn ở dải vòng tua thấp, chuyên dùng tạo nhám bề mặt cao su mặt trong lòng lốp hoặc mặt ngoài săm xe trước khi quét keo vá nguội. Khác hẳn mấy cây máy chà kim loại chạy chục nghìn vòng tua dễ gây cháy cao su, dòng máy làm lốp này hãm tốc độ để sinh nhiệt cực thấp, giữ nguyên phẩm chất cao su của lốp xe.
Thiết bị có cấu tạo gồm các bộ phận chính:
- Thân máy bằng hợp kim nhôm đúc hoặc bọc composite chịu va đập, chống trơn trượt khi tay dính mỡ.
- Động cơ cánh gạt (rotor khí nén) kết hợp bộ giảm tốc bánh răng hành tinh để ghìm tốc độ cốt quay xuống dải 2.500 – 4.500 vòng/phút.
- Cò bóp điều tốc dạng lẫy gạt có khóa an toàn chống cướp cò khi đặt máy xuống sàn xưởng.
- Đầu kẹp mang ranh hoặc đầu gài nhanh chuẩn 7/16 inch (hex arbor) chuyên lắp quả cầu mài vonfram, bánh cước đánh rỉ hoặc đá mài gốm.
- Ống xả hơi kèm giảm thanh dẫn khí thải ra đuôi máy, tránh luồng hơi áp lực cao xịt thẳng vào làm bay bụi cao su dính ngược vào lòng lốp vừa mài.
Bảng thông số kỹ thuật tiêu chuẩn khi dùng máy mài săm lốp cầm tay chạy khí nén
Đánh nhám săm lốp đòi hỏi lực nén và tốc độ vòng tua phải ăn khớp chuẩn xác với từng loại vật liệu gia công, không được chỉnh bừa:
| Thông số kỹ thuật | Mài săm cao su thiên nhiên / butyl | Mài lòng lốp tải bố thép (Radial) | Mài lòng lốp bố nilon (Bias) |
|---|---|---|---|
| Tốc độ vòng tua máy (RPM) | 3.500 – 4.500 vòng/phút | 2.500 – 2.800 vòng/phút | 2.500 – 3.000 vòng/phút |
| Áp suất khí nén cấp vào máy | 6.0 – 6.5 bar | 6.2 – 6.8 bar | 6.2 – 6.8 bar |
| Đầu mài khuyến nghị | Đá mài gốm mịn hoặc bánh cước mềm | Quả cầu vonfram hạt nhám SSG 390 | Chén mài vonfram hạt nhám SSG 470 |
| Độ nhám bề mặt sau mài (RMA) | Cấp độ 1 – 2 (mịn đều) | Cấp độ 3 (mặt nhung xốp) | Cấp độ 3 (mặt nhung xốp) |
| Lực tỳ tay lên mặt lốp | 0.8 – 1.2 kg (tỳ nhẹ, lướt đều) | 1.5 – 2.0 kg (đều tay, không ấn) | 1.5 – 2.0 kg (đều tay, không ấn) |
Để đảm bảo nguồn hơi cấp cho máy mài săm lốp chạy ổn định, không bị tụt áp đột ngột khi xưởng đang vận hành nhiều dụng cụ, anh em nên lấy hơi qua các dòng dụng cụ – thiết bị dùng khí nén có gắn kèm bộ lọc tách nước và điều áp chuẩn xác.
Top 3 sự cố thường gặp khi đánh nhám lốp xe bằng khí nén
Lỗi kỹ thuật khi mài săm lốp thường do thợ nóng vội hoặc chỉnh áp khí nén sai lệch gây hư hại vỏ xe.
Cháy cao su lốp do tua máy quá cao hoặc ép đầu mài quá mạnh
Bề mặt cao su bị cháy xém đen bóng, chảy nhựa dẻo quánh và bốc mùi khét lẹt khi thợ đè máy quá lâu ở một điểm. Lớp cao su bị hóa than này trơ tráo với hóa chất, khiến keo vá nguội không thể kết mạng lưu hóa, làm miếng vá bong ra chỉ sau vài chục cây số chạy tải. Lỗi này hay xảy ra khi thợ tận dụng máy mài góc kim loại 12.000 vòng/phút thay vì dùng đúng máy tua chậm chuyên dụng.
Đứt sợi mành thép và lộ lớp chỉ bố chịu lực
Đầu mài vonfram cắn sâu qua lớp làm kín inner-liner, phay đứt các sợi thép chịu lực li ti hoặc làm tưa rách sợi mành nilon. Khi sợi mành bị tổn thương, hơi từ buồng lốp sẽ luồn theo kẽ nứt sợi bố thoát ra hông lốp, gây hiện tượng chửa lốp, nổ lốp rất nguy hiểm. Nếu lốp đã lọt đinh sâu thủng lớn, anh em cần kết hợp xử lý đúng bài vá nấm lốp xe tải không ruột để bịt kín đường thủng từ ngoài vào trong trước khi xử lý mặt vá bên trong lòng.
Bụi cao su nghẹt buồng cánh gạt làm máy ì ạch, yếu hơi
Máy quay lờ đờ, tiếng máy rít ngắt quãng dù kim đồng hồ áp suất trên bình tích vẫn chỉ 8 bar. Nguyên nhân vì thợ không tra dầu bôi trơn khí nén hàng ngày, bụi cao su lọt qua cổ cốt máy hút ngược vào buồng xy lanh, bám cứng vào các rãnh cánh phíp khiến cánh gạt không thể bung hết để tạo lực quay.
Quy trình đánh nhám cao su bằng máy mài săm lốp cầm tay chạy khí nén
Quy trình đánh nhám đạt chuẩn yêu cầu thợ thao tác cẩn thận, dứt khoát qua từng bước để bề mặt lòng lốp tạo được lớp nhung xốp ăn keo tối đa.
Khi đưa lốp xe tải hạng nặng vào xưởng làm nguội, thợ cần đưa vỏ lên máy ra vào lốp để tách mép tanh an toàn, tuyệt đối không dùng xà beng nạy bừa bãi làm rách tanh lốp.
Bước 1: Vệ sinh bề mặt và định hình vùng mài
Dùng dung dịch tẩy rửa cao su chuyên dụng xịt lên vị trí lỗ thủng rồi lấy nạo cao su cạo sạch đất cát, dầu mỡ và lớp sáp bảo quản ban đầu của lốp. Lấy bút sáp trắng ướm miếng vá lên để vạch ranh giới mài, bo rộng ra ngoài mép miếng vá mỗi bên khoảng 5 – 10 mm.
Bước 2: Chuẩn bị máy mài và chỉnh áp suất làm việc
Tra 3 – 4 giọt dầu bôi trơn khí nén vào đuôi cắm hơi của máy mài săm lốp cầm tay chạy khí nén. Kéo đường dẫn từ cuộn dây hơi tự rút áp sát vào vị trí làm việc, xả thử hơi để thổi sạch bụi đọng trong ống dẫn rồi mới ghim khớp nối nhanh vào đuôi máy mài. Chỉnh van điều áp cấp hơi duy trì mức 6.2 – 6.5 bar.
Bước 3: Thao tác đánh nhám tạo mặt nhung
Cầm máy bằng cả hai tay, khởi động cho đầu mài vonfram đạt đủ vòng tua trước khi chạm nhẹ vào mặt cao su. Đưa đầu mài lướt đều từ tâm vết thương tỏa dần ra ngoài biên mép theo một chiều nhất định, tốc độ rê tay đều đặn. Giữ góc mài nghiêng nhẹ tầm 10 – 15 độ, chỉ cần bóc đi khoảng 0.5 mm lớp tráng kín khí bên trong cho đến khi lộ ra bề mặt mịn xốp như da lộn. Cảm nhận độ bám của bề mặt, tránh ghì mạnh tay ở các đường gân lốp.
Bước 4: Hút bụi sạch và chuẩn bị quét keo
Dùng chổi cước mềm hoặc bàn chải chuyên dụng quét gom bụi cao su mịn từ trong ra ngoài mép. Bật máy hút bụi để hút triệt để toàn bộ mạt cao su còn sót lại trong lòng lốp, tuyệt đối không dùng súng xịt hơi nén để thổi vì hơi nén thông thường có lẫn hơi nước và dầu máy sẽ làm ố bẩn bề mặt vừa mài, triệt tiêu độ bám của keo vá nguội.
Lưu ý khi vận hành và bảo quản máy mài săm lốp
Một cây máy mài săm lốp cầm tay chạy khí nén hoạt động bền bỉ, không bị kẹt cốt phụ thuộc rất lớn vào thói quen bảo dưỡng đường hơi của xưởng.
Đầu tiên, hệ thống khí nén cấp vào máy phải đi qua bộ lọc bẫy nước. Hơi ẩm lẫn vào buồng khí gạt sẽ làm gỉ sét rotor và bạc đạn chỉ sau vài tháng vận hành. Khi cắm máy làm việc liên tục cả ngày, cứ sau nửa ca làm việc cần ngắt khớp nối nhanh để tra vài giọt nhớt 10 chuyên dùng cho thiết bị hơi nén.
Thứ hai, chọn đúng đầu mài theo khuyến cáo của nhà sản xuất vật liệu vá. Với săm xe máy hoặc xe con thành cao su mỏng, chỉ dùng đá mài mịn hoặc bánh chà cước đồng để tránh cắn rách thân săm. Với lốp xe tải lồng thép, sử dụng đầu mài vonfram chuyên dụng và kiểm tra độ sắc của hạt vonfram định kỳ, không dùng các loại đầu mài mòn trơ hạt làm cao su bị trượt bóng chứ không xốp mặt.
Đối với các gara chuyên sửa chữa gầm máy xe tải nặng, sau khi tháo bánh bằng súng xiết bu lông 1 inch và nhấc lốp ra ngoài gia công vá nguội, anh em cần tham khảo thêm các dụng cụ sửa chữa gầm xe chuyên dụng để xử lý đồng bộ bát phanh, quang nhíp cho an toàn trước khi lắp lốp trả xe.
Cần sắm đồ nghề đúng cho việc này, anh em xem trọn bộ thiết bị tại Alotools.vn.
Câu hỏi thường gặp
Tại sao không được dùng súng mài góc tốc độ cao để mài săm lốp?
Súng mài góc thường có vòng tua từ 10.000 đến 12.000 vòng/phút, tốc độ này sinh ma sát cực lớn gây chảy nhựa và cháy biến tính lớp cao su. Bề mặt bị cháy đen chai cứng khiến keo vá nguội không thể thẩm thấu lưu hóa, dẫn đến miếng vá bung tróc chỉ sau thời gian ngắn vận hành.
Dấu hiệu nhận biết bề mặt cao su đã mài đạt chuẩn là gì?
Bề mặt cao su đạt chuẩn sau khi mài sẽ có màu đen xám mờ đồng đều, sờ tay thấy ram ráp xốp mịn như bề mặt da lộn hoặc nhung, không còn độ bóng loáng của lớp cao su zin. Toàn bộ vùng mài phẳng phiu, không có rãnh khuyết sâu và hoàn toàn không để lộ sợi mành thép hay mành vải.
Máy mài săm lốp cầm tay chạy khí nén bị yếu hơi, quay chậm xử lý thế nào?
Anh em cần kiểm tra đồng hồ áp suất tại đường ống cấp xem có đạt từ 6 đến 7 bar khi bóp cò hay không. Nếu hơi cấp đủ mà máy vẫn yếu, hãy nhỏ 5 – 7 giọt dầu khí nén trực tiếp vào đường nạp hơi, cắm máy chạy không tải 30 giây để dầu tống cặn bẩn ra ngoài; nếu cánh phíp mòn rơ thì cần tháo buồng hơi thay cánh gạt mới.
Có thể dùng vòi xịt hơi nén để xịt sạch bụi cao su sau khi mài không?
Tuyệt đối không dùng vòi hơi xịt trực tiếp vào vùng vừa mài vì khí nén từ bình chứa luôn mang theo vi hạt nước ngưng tụ và dầu bôi trơn máy nén. Các tạp chất này bám vào bề mặt xốp sẽ tạo thành màng ngăn cách làm keo vá mất tác dụng; thợ chỉ nên dùng bàn chải khô quét sạch và dùng máy hút bụi.
Nắm vững kỹ thuật và sử dụng chuẩn xác cây máy mài săm lốp cầm tay chạy khí nén giúp anh em thợ gia công bề mặt cao su xốp đều tăm tắp, vá miếng nào dính chết miếng đó, triệt tiêu tận gốc hiện tượng xì mép để giữ uy tín lâu dài cho xưởng.
2 / 2
Thiết bị dùng cho việc này: Máy mài săm lốp cầm tay chạy khí nén
 Máy hút bụi inox 2in1 hút ướt & khô 15l bf-5701.800.000₫
 Cuộn dây hơi tự rút Puma PM10-20LA (20 mét, Φ6.5x10mm)1.960.000₫
 Súng Bulong Hơi Tuta TU-90D 1 Inch Cổ Dài 6200Nm – Mở Ốc Lốp Xe Tải Giá gốc là: 7.500.000₫.7.200.000₫Giá hiện tại là: 7.200.000₫.
 Máy ra vào lốp xe tải Konia K225 có săm và không săm58.000.000₫
Cần tư vấn chọn máy đúng nhu cầu gara? Gọi 0868.833.232 hoặc chat Zalo.