 Thiết bị lưu động – cứu hộ ô tô
 Thiết bị sửa chữa ô tô phổ thông
 Thiết bị sửa chữa ô tô tải
 Thiết bị sửa chữa lốp
 Máy ra vào lốp ô tô
 Máy cân bằng lốp ô tô
 Máy cân chỉnh độ chụm bánh xe
 Máy nén khí
 Cầu nâng ô tô
 Tủ đồ nghề, tủ đựng dụng cụ
 Dụng cụ cầm tay
 Trạm rửa xe – chăm sóc xe
 Thiết bị thủy lực
 Cuộn dây hơi tổng hợp
 Sửa chữa bảo dưỡng xe máy

Kiến thức sửa xe tải
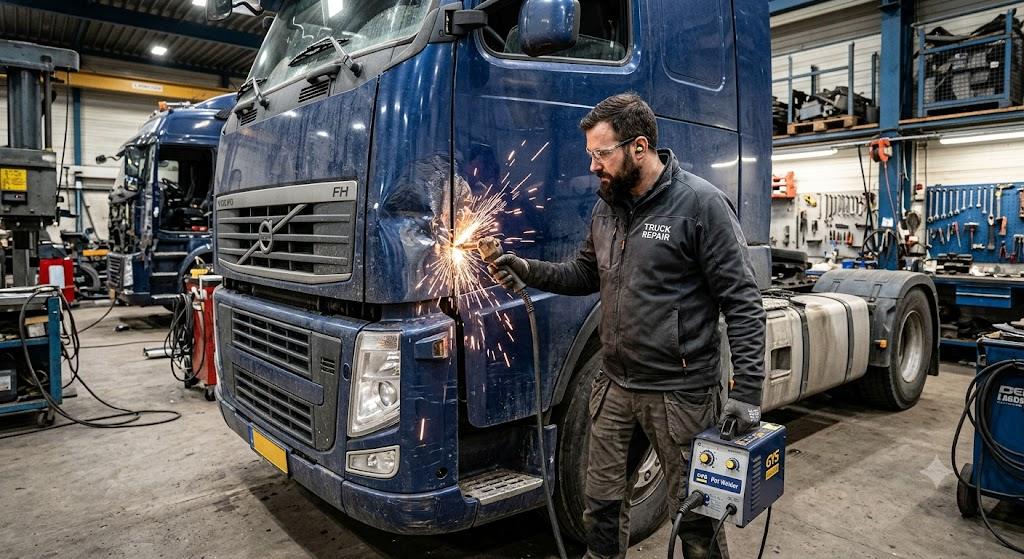
Cách Dùng Máy Hàn Rút Tôn Gò Cabin Xe Tải Không Thủng Tôn
Th10
Chiếc xe tải đầu kéo vẹo hẳn mép cabin sau cú va chạm ở bãi container, mép gờ sống lưng dập xô lệch, mảng tôn cửa biến dạng sụp sâu. Tài xế đứng nhìn xưởng ngán ngẩm vì mai phải chở chuyến hàng gấp. Bằng việc làm chủ kỹ thuật dùng máy hàn rút tôn, anh em hoàn toàn có thể trả lại phom dáng căng phẳng cho dàn vỏ cabin xe tải nặng nhanh chóng mà không cần tháo mớ vách nỉ hay lo cháy lụng tôn.
Xem thêm bài tổng quan cả hệ thống: Trọn bộ thiết bị đồng sơn, gò nắn cabin và thùng xe tải.
Máy hàn rút tôn cabin xe tải là gì và nguyên lý hoạt động
Máy hàn rút tôn (hay máy hàn giật tôn) là thiết bị sửa chữa vỏ xe chuyên dụng, hoạt động dựa trên nguyên lý hàn điểm điện trở dòng lớn điện áp thấp. Khi nhấn cò súng hàn, máy phóng dòng điện cường độ cao trong thời gian cực ngắn (vài phần nghìn giây) để đính tạm các phụ kiện như vòng đệm (long đền), đinh tán, hoặc đầu sao sắt trực tiếp lên bề mặt tôn móp. Ngay sau đó, thợ dùng búa giật cơ khí hoặc giàn kéo thủy lực móc vào vòng đệm để lôi phần tôn lõm ra ngoài.
Khác với tôn xe con mỏng dính chỉ dày từ 0.6 – 0.8 mm, tôn cabin xe tải nặng thường dày từ 1.2 – 1.8 mm, lại có nhiều đường gờ dập nổi gia cường cực cứng. Nếu dùng phương pháp gò thủ công cổ điển, thợ phải tháo toàn bộ nội thất, chui vào gầm taplo cầm búa đe vỗ ngược ra vô cùng mất thời gian. Khi gò diện rộng, anh em nên chuẩn bị sẵn dụng cụ sửa chữa điện – điều hòa ô tô để tháo dỡ các giắc cắm điện cabin an toàn trước khi kéo nắn, tránh làm chập cháy hệ thống dây nhợ bên trong.
Bảng thông số kỹ thuật và dòng hàn chuẩn cho từng độ dày tôn cabin
Việc điều chỉnh dòng hàn và thời gian trễ cực kỳ quan trọng. Tôn xe tải cứng nếu chỉnh dòng yếu sẽ sút mối hàn ngay khi giật; ngược lại nếu chỉnh dòng quá khỏe hoặc ngâm cò lâu sẽ làm cháy lụng tôn, biến tính kim loại sinh ra gỉ sét về sau.
| Vị trí tôn cabin xe tải | Độ dày tôn (mm) | Dạng phụ kiện hàn | Dòng điện hàn gợi ý (A) | Chế độ giật lực |
|---|---|---|---|---|
| Vỏ cửa, vách hông cabin | 0.8 – 1.0 | Đầu sao 3 cạnh / Vòng đệm thẳng | 2500 – 3000 | Búa giật nhẹ tay, lực dàn đều |
| Mặt calăng, ốp góc má cabin | 1.0 – 1.2 | Vòng đệm tròn (Long đền) | 3200 – 3800 | Búa giật trung bình, kết hợp tay đòn |
| Gờ sống cửa, cột A, mép khung kính | 1.2 – 1.5 | Sóng ziczac / Vòng đệm dầy | 4000 – 4800 | Dùng con lăn kéo móc giàn thủy lực |
| Sàn bước chân, mép dầm gia cường | 1.5 – 1.8 | Đinh hàn / Vòng đệm xỏ thanh thép | 5000 – 5500 | Dùng xích kéo ngàm giật lực lớn |
Top 3 pan bệnh xô lệch cabin xe tải nặng khó gò nhất
1. Mép gờ sống lưng cabin bị xếp dập, gấp góc méo mó
Đây là pan khoét sâu nhất vì các đường gờ nổi đóng vai trò là “xương sống” cứng cáp của cabin. Khi bị đâm va x xô lệch, vùng gờ này bị dồn lực làm tôn bị gấp nếp, chai cứng kim loại. Nếu đính sao giật thẳng, điểm hàn sẽ đứt ngay. Anh em phải dùng mép dốc hàn chuỗi vòng đệm xỏ thanh thép qua để kéo đều toàn tuyến gờ.
2. Vách cabin bị móp xoáy diện rộng, tôn bị dãn phùng bạt
Khi cabin dính cú va va đập lớn, tôn bị lõm sâu kèm theo hiện tượng “dãn tôn” – nghĩa là diện tích bề mặt tôn bị dãn rộng ra. Dù có dùng giật phẳng ra thì tôn vẫn phập phồng như bong bóng. Trường hợp này bắt buộc phải dùng đầu than gia nhiệt của máy rút tôn để thâu tôn (gom tôn) lại.
3. Mép gầm bệ bước chân bị vặn xoắn gãy gấp
Tôn khu vực này cực dày lại dính nhiều bùn đất, dầu mỡ lâu ngày. Nếu mài lớp sơn xịt rửa gầm không sạch, điểm tiếp xúc mass xấu sẽ làm súng hàn bắn tia lửa điện chói mắt mà tôn không ăn đinh. Trong các ca sửa bệ bước chân sụt gầm, anh em thường phải kết hợp rửa sạch gầm trước khi làm; việc tham khảo quy trình chăm sóc xịt gầm xe tải nặng sẽ giúp khâu vệ sinh dầu mỡ ban đầu nhanh gọn hơn hẳn.
Quy trình 5 bước hàn vòng đệm giật phẳng tôn cabin không thủng
Để gò phẳng một mảng móp cabin xe tải chuẩn chỉ, anh em thợ tiến hành lần lượt theo các bước dưới đây:
- Bước 1: Mài sạch lớp sơn bóng và sơn lót đến tận nước thép tươi. Dùng đĩa mài nhám xếp lắp vào máy mài góc mài sạch diện rộng xung quanh vết móp. Tôn cabin xe tải phải sáng ánh kim thì tiếp xúc điện mới chuẩn, hàn đính mới bám chắc.
- Bước 2: Cẹp mass và cài đặt thông số máy. Chẹp kẹp mass của máy hàn rút tôn thật chặt vào sát vị trí gò (chỗ đã mài sạch). Chỉnh chế độ hàn vòng đệm trên bảng điều khiển, đặt thời gian ngấu dòng khoảng 0.1 – 0.3 giây tùy độ dày tôn.
- Bước 3: Hàn dải vòng đệm theo đường vết móp. Đặt vòng đệm tròn vào đầu súng hàn, ấn nhẹ vuông góc 90 độ vào bề mặt tôn móp, bóp cò súng. Hàn một hàng vòng đệm thẳng hàng dọc theo đường gờ sâu nhất hoặc tâm mép lõm, khoảng cách giữa các vòng đệm từ 2 – 3 cm.
- Bước 4: Luồn thanh thép qua chuỗi vòng đệm và giật lực. Xỏ một cây ti thép cứng qua mắt tất cả các vòng đệm vừa hàn. Móc ngàm của búa giật hoặc xích kéo móc giàn vào ti thép. Bắn tay búa giật nhẹ nhàng từ ngoài mép vào tâm lõm. Vừa giật vừa dùng búa gò phẳng gõ nhẹ xung quanh chân vết móp để giải phóng lực căng bề mặt tôn.
- Bước 5: Xoay đứt chân hàn và gia công phẳng. Sau khi tôn đã căng phồng về vị trí cũ, dùng kềm bấm xoay nhẹ 90 độ để bẻ gãy mối hàn vòng đệm. Dùng máy mài phẳng xả nhẵn các vết chấu hàn, sau đó cắm thước đo khe hở kiểm tra độ phẳng mặt phẳng và độ khít của mép cửa trước khi trét bả matit.
Lưu ý quan trọng khi vận hành máy hàn rút tôn ở gara xe tải
Khi thao tác kéo nắn cabin xe tải bằng máy hàn giật tôn, anh em thợ phải nằm lòng các quy tắc an toàn kỹ thuật sau:
- Tháo cọc âm ắc quy xe tải hoặc rút giắc hộp đen ECU trước khi bật máy hàn để tránh dòng điện xung ngược làm chập cháy thiết bị điện tử đắt tiền trên xe.
- Không hàn ngâm cò quá 1 giây tại một điểm. Việc này sẽ làm cháy lụng tôn cabin, mỏng mép thép và làm hư lớp sơn chống gỉ ở mặt trong cabin – nơi thợ không thể xịt sơn lại được.
- Chuẩn bị sẵn nguồn khí nén áp lực ổn định từ 6 – 8 bar từ máy nén khí 70 lít để chạy các thiết bị phụ trợ như máy mài đĩa nhám khí nén xả mối hàn.
- Đối với các ca móp vặn khung gầm cabin quá nặng, nên kết hợp dùng kích cá sấu hoặc đội thủy lực dầm ngang để đẩy thô khung trước khi dùng máy rút tôn hoàn thiện chi tiết bề mặt.
- Luôn đeo kính bảo hộ và găng tay da để tránh xỉ hàn văng vào mắt hoặc phỏng tay khi bóp cò giật liên tục.
Đồ nghề cho các bước trong bài anh em chọn tại Alotools — hàng có sẵn, tư vấn theo đúng việc.
Câu hỏi thường gặp
Máy hàn rút tôn dùng nguồn điện 220V hay 380V thì gò cabin xe tải tốt hơn?
Đối với tôn cabin xe tải nặng dày từ 1.2 mm trở lên, anh em nên ưu tiên chọn máy hàn rút tôn dùng điện 3 Pha 380V. Dòng hàn 380V cho khả năng thấu kim loại sâu, mối hàn đính cực chắc không bị giật sút giữa chừng. Máy 220V vẫn gò được vỏ cabin xe tải nhẹ nhưng khi gặp tôn dầm bệ bước chân dầy sẽ khá đuối dòng.
Tại sao khi giật vòng đệm ra hay bị thủng lỗ trên tôn cabin?
Hiện tượng thủng lỗ thường do 2 nguyên nhân: chỉnh dòng hàn quá lớn (hoặc ngâm cò quá lâu) khiến tôn bị nóng chảy biến dạng sâu; hai là khi tháo vòng đệm anh em giật giật bẻ ngang làm xé rách thớ tôn. Cách xử lý chuẩn là dùng kềm kẹp chặt chân vòng đệm và xoay tròn nhẹ tay để mối hàn tự gãy.
Có cần tháo phần bọc nỉ cách âm bên trong cabin xe tải khi hàn rút tôn không?
Với máy hàn rút tôn chuẩn, nhờ thời gian phóng điện siêu nhanh chỉ dưới 0.2 giây nên nhiệt lượng chưa kịp truyền sang mặt sau tôn, anh em không bắt buộc phải tháo nỉ cabin. Tuy nhiên, với các vị trí móp lớn phải hàn đính dải dài hoặc dùng đầu than thâu tôn gia nhiệt đỏ, thợ bắt buộc phải vạch lớp nỉ ra kiểm tra để tránh nguy cơ bốc cháy bọc nỉ bên trong.
Máy hàn giật tôn có gò được cabin xe tải bằng hợp kim nhôm không?
Các máy hàn rút tôn tiêu chuẩn dùng cho tôn thép iron không hàn được cabin nhôm. Nếu cabin xe tải thuộc dòng đời mới xài vỏ nhôm hợp kim, anh em phải dùng dòng máy hàn rút tôn nhôm chuyên dụng (chạy công nghệ phóng điện tụ điện Capacitive Discharge) kèm phụ kiện đinh hàn bằng hợp kim nhôm chuyên biệt mới bám dính được.
Thiết bị dùng cho việc này: Hàn rút tôn gò cabin xe tải
 Máy mài góc Yamasu YMS-100-03 750W, đá 100mm, công tắc đuôi470.000₫
 Máy nén khí 70L 2HP Lucky Sun Alotools4.800.000₫
 Máy Hàn Giật Tôn Ô Tô Kiểu Đứng Spotter 5600A 5KW – Rút Tôn Đa Năng Giá gốc là: 10.500.000₫.9.500.000₫Giá hiện tại là: 9.500.000₫.
 Máy hàn rút tôn ô tô Feiying FY-9000 công suất 22KVA 380V55.000.000₫
Cần tư vấn chọn máy đúng nhu cầu gara? Gọi 0868.833.232 hoặc chat Zalo.