 Thiết bị lưu động – cứu hộ ô tô
 Thiết bị sửa chữa ô tô phổ thông
 Thiết bị sửa chữa ô tô tải
 Thiết bị sửa chữa lốp
 Máy ra vào lốp ô tô
 Máy cân bằng lốp ô tô
 Máy cân chỉnh độ chụm bánh xe
 Máy nén khí
 Cầu nâng ô tô
 Tủ đồ nghề, tủ đựng dụng cụ
 Dụng cụ cầm tay
 Trạm rửa xe – chăm sóc xe
 Thiết bị thủy lực
 Cuộn dây hơi tổng hợp
 Sửa chữa bảo dưỡng xe máy

Kiến thức gara ô tô
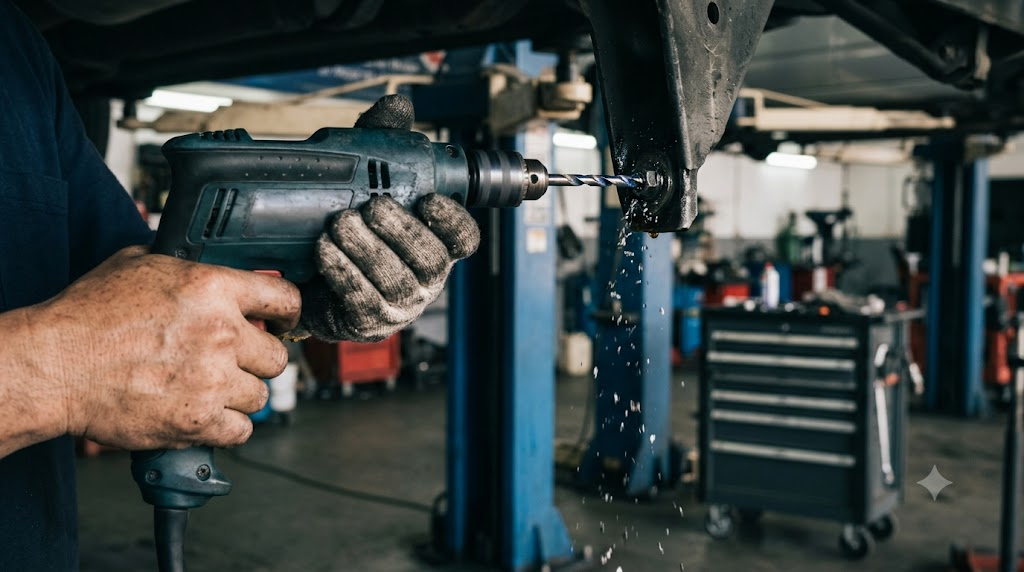
Máy khoan cầm tay khoét lỗ tán đinh và doa miệng ốc gãy
Th10
Nhiều buổi chiều xưởng xe con nhận con Vios hay Innova cày cả ngày dưới mưa, gầm gỉ sét bết bùn đất. Đưa súng bắn bu lông vào tháo ốc tai bắt ba-đờ-sốc hoặc ốc giữ thanh giằng gầm thì nghe cái “tách”, thân bu lông đứt ngọt xớt, chìm lỉm sâu trong lỗ ren thân xe. Hoặc gặp những ca xương xẩu như miếng nhôm che ống xả hay chụp bảo vệ gầm bị tán đinh nhôm chết cứng, lấy kìm cắn không ra, lấy đục đóng thì móp tôn vỏ xe. Những lúc như thế, cầm cây máy khoan cầm tay khoét lỗ tán đinh phối hợp cùng mũi khoan coban và bộ lấy ren gãy là cứu cánh duy nhất giúp anh em xử lý êm xuôi mà không làm toét ren zin của khách.
Xem thêm bài tổng quan cả hệ thống: Máy khoan máy mài máy cắt cầm tay thiết yếu cho gara.
Máy khoan cầm tay khoét lỗ tán đinh là gì và cấu tạo phục vụ xưởng xe con
Máy khoan cầm tay khoét lỗ tán đinh trong xưởng gầm máy xe du lịch là dòng máy khoan động lực hoặc khoan pin tốc độ chậm, sử dụng đầu kẹp mang ranh thép 10mm đến 13mm kết hợp với các dòng mũi khoan thép gió HSS phủ titan hoặc coban M35 để phá đầu tán đinh nhôm và tạo lỗ tâm chuẩn trên thân bu lông gãy. Điểm mấu chốt của thiết bị này trong xưởng không nằm ở lực đập búa bê tông, mà nằm ở công tắc điều tốc bóp vô cấp cực nhạy và mô-men xoắn lớn ở dải tua thấp từ 200 đến 600 vòng/phút.
Khi thao tác chui gầm hoặc lách vào các hốc vè lốp xe con chật hẹp, kết cấu đầu máy ngắn và tâm kẹp mũi khoan không đảo giúp anh em tì lực thẳng trục. Nếu máy khoan bị rơ đầu kẹp hoặc mô-tơ quá yếu ở tua thấp, mũi khoan sẽ trượt khỏi tâm đánh dấu, cắn chéo vào thành lỗ ren thân vỏ và làm hỏng cả cụm kết cấu treo.
Trường hợp anh em cần xử lý các mối liên kết khung gầm lớn, cắt ốc kẹt cứng ở thanh giằng hay cắt đầu đinh tán thép cỡ lớn trên thanh gia cường trước khi đưa lên bàn ép, có thể tham khảo thêm cách chọn máy mài góc cầm tay có điều tốc để cắt gọn đầu ốc mà không làm cháy mép tôn xung quanh.
Bảng thông số và tốc độ khoan phù hợp từng loại ốc gãy xe con
Khoan phá đinh tán hay khoét lỗ lấy ốc gãy bắt buộc phải hãm tốc độ vòng tua theo đường kính mũi và độ cứng kim loại, tuyệt đối không bấm hết ga máy khoan làm cháy mũi cắn kim loại. Dưới đây là bảng thông số tiêu chuẩn anh em thợ gầm máy thường áp dụng trên các dòng xe du lịch:
| Hạng mục gia công | Kích thước mũi khoan phù hợp | Vòng tua máy khoan (vòng/phút) | Mũi lấy ren / Dụng cụ đi kèm | Lưu ý bôi trơn làm mát |
|---|---|---|---|---|
| Đinh tán nhôm vè con, ốp pô (M3.2 – M4.0) | Mũi khoan HSS 3.0mm – 3.5mm | 800 – 1.200 | Mũi khoét vát miệng | Khô hoặc xịt chút RP7 làm mát |
| Đinh tán thép xương gầm, thanh giằng (M4.8 – M6.4) | Mũi khoan HSS-Co 4.0mm – 5.0mm | 500 – 700 | Bộ đục tâm tròn | Dầu nhớt thải hoặc mỡ bò bôi đầu mũi |
| Ốc M6 gãy (ốc vè lốp, nẹp hông, mặt galăng) | Mũi dẫn hướng 2.0mm, mũi khoét 3.0mm | 400 – 500 | Mũi tháo bu lông gãy số 1 hoặc số 2 | Bôi dầu bôi trơn liên tục, nhấp nhả cò |
| Ốc M8 – M10 gãy (ốc giá đỡ, cổ pô, nắp máy) | Mũi tâm 3.0mm, mũi phá 4.5mm – 5.5mm | 250 – 400 | Mũi tháo ren ngược số 3 hoặc xoắn vuông | Dầu cắt gọt chuyên dụng, tua chậm tì đầm |
| Ốc M12 – M14 gãy (khung phụ, càng A, giảm xóc) | Mũi tâm 4.0mm, mũi mở rộng 6.5mm – 8.0mm | 150 – 300 | Mũi ren xoắn rút ốc gãy hạng nặng | Dầu làm mát tẩm giẻ ướt ép nguội |
Top 3 pan bệnh thường gặp khi khoét lỗ và lấy ốc gãy
Gặp ốc gãy ở xưởng không khó, nhưng làm ẩu khiến mũi khoan gãy ngậm bên trong hoặc khoan lẹm hỏng luôn lỗ ren zin mới là pan bệnh dai dẳng khiến thợ phải đền oan chi phí tiện ren hay thay cả chi tiết gầm.
Pan 1: Mũi khoan bị trượt lệch tâm ăn lẹm vào ren thành lỗ
Nguyên nhân do bề mặt vết gãy của thân bu lông thường bị vát chéo, nham nhở ghồ ghề. Khi anh em đưa mũi khoan vào tì ngay mà chưa mài phẳng bề mặt hoặc không lấy dấu bằng mũi đột tâm, đầu mũi khoan xoay tròn sẽ bị trượt dạt sang một bên. Kết quả là lỗ khoan ăn thẳng vào phần thịt ren của thân xe, phá nát bước ren zin khiến sau đó không thể vặn lại bu lông tiêu chuẩn.
Pan 2: Bấm tua quá nhanh làm cháy đầu mũi khoan cắn kim loại
Nhiều anh em thợ mới sốt ruột, bấm kịch cò máy khoan hết tốc độ với suy nghĩ khoan nhanh cho xong việc. Ma sát cực lớn giữa đầu mũi thép gió và thân bu lông cấp bền 8.8 hay 10.9 sẽ sinh nhiệt đỏ lòm, làm ram mềm mất độ cứng của thép mũi khoan. Chỉ sau vài giây xoay tròn, lưỡi cắt bị cùn phẳng, phát ra tiếng rít khét lẹt mà mũi không cắn sâu thêm được milimet nào.
Pan 3: Gãy ngậm mũi taro ren ngược hoặc gãy mũi khoan bên trong
Đây là sự cố bực nhất ở xưởng gầm máy. Khi khoét lỗ dẫn hướng chưa đủ sâu hoặc chưa khò nóng rã gỉ sét bu lông mà đã dùng lực bẻ nghiêng mũi lấy ren gãy, mũi thép hợp kim siêu cứng này sẽ gãy cụt sát đáy lỗ. Thép của mũi lấy ren hay mũi coban có độ cứng cực cao, các loại mũi khoan thường không thể ăn vào được nữa, buộc thợ phải đục tán phá hoặc tháo cả cụm chi tiết mang ra xưởng gia công cơ khí lớn xử lý.
Quy trình xử lý từng bước tháo đinh tán và lấy bu lông gãy
Xử lý triệt để đinh tán kẹt và bu lông gãy âm cần sự kiên nhẫn, đi đúng trình tự từ định vị tâm đến làm mềm rỉ sét trước khi dùng lực cơ học rút ren ra ngoài.
- Bước 1: Chuẩn bị mặt bằng và mài phẳng mặt đứt bu lông: Dùng mũi mài thép hợp kim gắn máy mài khuôn nhỏ hoặc giũa thép mài phẳng bề mặt nham nhở của đoạn ốc đứt. Dùng bộ đột tâm lấy dấu tự động đặt đúng tâm hình tròn của thân ốc gãy, táng dứt khoát 2 đến 3 nhát búa để tạo một vết lõm sâu làm điểm tì giữ chân cho mũi khoan.
- Bước 2: Khoan lỗ định tâm mồi ban đầu: Lắp mũi khoan hợp kim coban 2.5mm vào đầu cặp của máy khoan cầm tay khoét lỗ tán đinh. Bóp cò nhẹ ở dải tua chậm 300 vòng/phút, giữ thân máy vuông góc 90 độ tuyệt đối so với bề mặt ren, nhấp nhả từng nhịp và nhỏ dầu bôi trơn liên tục để phôi kim loại đùn ra ngoài, tạo lỗ sâu khoảng 5mm đến 8mm.
- Bước 3: Mở rộng đường kính lỗ khoét: Thay mũi khoan lớn hơn có đường kính bằng 1/2 đường kính thân bu lông (ví dụ bu lông M10 thì dùng mũi 5.0mm). Tiếp tục khoan chậm khoét sâu qua tâm bu lông. Bước này giúp giải tỏa bớt ứng suất siết căng của ren ốc gãy đang tì chặt vào thành lỗ.
- Bước 4: Gia nhiệt phá liên kết gỉ sét: Sử dụng khò gas mini hoặc đèn khò nhiệt hơ nóng đều vùng kim loại bao quanh lỗ ren trong khoảng 1 đến 2 phút để kim loại giãn nở, sau đó xịt dung dịch rã rỉ sét chuyên dụng để thẩm thấu sâu vào chân ren.
- Bước 5: Đóng mũi ren ngược và rút bu lông ra ngoài: Đặt bộ mũi tháo bu lông ốc gãy dạng ren xoắn ngược vào lỗ vừa khoét, gõ nhẹ đầu búa để ren mũi bám chặt vào thành lỗ. Dùng tay vặn taro xoay ngược chiều kim đồng hồ từ từ, các đường ren ngược sẽ tự siết chặt vào thân bu lông và kéo đoạn ốc đứt xoay ra ngoài êm ru.
- Bước 6: Doa miệng và taro làm sạch bước ren zin: Sau khi lấy được khúc ốc gãy ra, dùng mũi doa miệng lỗ vát nhẹ gờ sắc mép ngoài, sau đó dùng cây taro ren đúng bước chuẩn ren ban đầu (như M6x1.0, M8x1.25 hoặc M10x1.25) vặn tay nhẹ nhàng làm sạch toàn bộ mạt sắt và xỉ gỉ bám dính.
Đối với các cụm chi tiết gầm phức tạp như tháo càng A hay bát bèo giảm xóc bị kẹt bu lông gỉ, anh em có thể đưa cả cụm lên cẩm nang máy ép thủy lực gara ô tô con để ép đẩy các trục rơ và bạc đạn kẹt một cách đồng trục, tránh dùng búa nện làm cong vênh thanh giằng.
Lưu ý khi làm việc và chọn thiết bị mũi khoan cho xưởng xe du lịch
Chọn đúng thiết bị giúp công việc nhàn hạ và an toàn cho các cụm gầm đắt tiền của xe con, đặc biệt khi anh em thao tác trong tư thế với tay dưới gầm cầu nâng.
Khi đầu tư đồ nghề cho thợ sửa gầm xe du lịch, anh em nên trang bị các dòng máy khoan vỏ nhôm chắc chắn hoặc máy khoan pin không chổi than có chức năng chỉnh cấp trượt mô-men xoắn. Các dòng máy có cấp trượt điện tử giúp ngắt tua tức thì khi mũi kẹt phôi, không làm vặn cổ tay thợ khi đang chui gầm. Đi kèm với máy bắt buộc phải có hộp mũi khoan coban chuẩn M35 chịu nhiệt tốt, tuyệt đối không mua loại mũi khoan sắt thông thường bày bán trôi nổi ngoài chợ kim khí vì chỉ khoan được sắt hộp mỏng, gặp thép bu lông xe con là cùn ngay.
Trong quá trình xưởng làm việc dưới gầm xe, cần kê kích xe cẩn thận bằng kích cá sấu chuyên dụng và mễ kê tải trọng phù hợp trước khi chui gầm khoan đục. Không bao giờ được chủ quan chỉ dùng mỗi kích cá sấu để đội xe khi đang dùng lực tì khoan gầm vì rung chấn cơ học rất dễ làm trượt điểm tựa gây nguy hiểm.
Ngoài ra, góc thao tác khí nén thổi mạt sắt sau khi taro ren cũng cần nguồn khí sạch, khô ráo từ hệ thống đường ống kết nối máy nén khí của gara để thổi sạch toàn bộ mạt kim loại sót lại trong đáy lỗ ren trước khi vặn ốc mới.
Xưởng đang thiếu món nào trong bài, anh em ghé cửa hàng Alotools xem đủ các dòng máy.
Câu hỏi thường gặp
Máy khoan cầm tay khoét lỗ tán đinh nên dùng loại dùng pin hay cắm điện 220V?
Với thợ gầm máy xe con, máy khoan pin 18V hoặc 20V không chổi than tiện lợi hơn rất nhiều vì cơ động, không vướng dây điện khi chui hốc bánh hay gầm xe. Tuy nhiên, nếu xưởng cần cày cả ngày để phá nhiều đinh tán thép dày trên khung sắt xitec thì máy khoan điện 220V công suất 650W đến 800W lại cho lực kéo liên tục và bền bỉ hơn.
Mũi khoan nào khoét ốc gãy cấp bền 8.8 và 10.9 tốt nhất hiện nay?
Anh em nên dùng mũi khoan hợp kim thép gió phủ Coban từ 5% đến 8% (tiêu chuẩn HSS-Co M35 hoặc M42). Dòng mũi này có khả năng chịu nhiệt ma sát cao, giữ cạnh cắt sắc bén khi khoan vào thép tôi cứng của bu lông gầm xe mà không bị ram mềm như thép HSS thông thường.
Tại sao khi tháo đinh tán nhôm lại hay bị xoay tròn đầu đinh theo mũi khoan?
Đinh tán nhôm bị xoay theo mũi khoan là do thân đinh bị lỏng trong lỗ tôn nhưng đầu tán chưa đứt. Để xử lý, anh em dùng một kìm bấm chết kẹp chặt phần mép đầu đinh tán hoặc dùng mũi đột đục đứt một góc đầu nấm trước khi đặt mũi khoan vào khoét tiếp.
Làm thế nào để tránh gãy mũi lấy ren ngược khi đang vặn bu lông đứt ra?
Bí quyết là phải khoan lỗ khoét sâu đủ kích thước ăn sâu của mũi taro ngược, nhỏ ngập dung dịch rã rỉ sét và khò nóng thân ốc trước khi vặn. Khi thao tác chỉ dùng tay vặn taro xoay đều hai tay theo phương vuông góc, tuyệt đối không lắc ngang hay nối tuýp dài bẻ nghiêng góc làm vặn xoắn gãy mũi giòn.
Thiết bị dùng cho việc này: Máy khoan cầm tay khoét lỗ tán đinh
 Máy khoan pin Yamasu YMS-M13P 21V chân pin phổ thông, lực siết 70Nm1.840.000₫
 Mễ kê ô tô 3 tấn – Khóa kép an toàn – Điều chỉnh 10 cấp độ – Miếng đệm cao su – 1 hộp 2 chiếc550.000₫
 Máy khoan bắt vít Yamasu YMS-13 850W, đầu kẹp 3 tầng răng Ø13mm805.000₫
 Máy Gia Nhiệt Cảm Ứng H7S 1100W Solary – Tháo Ốc Gỉ Sét, Bulong Kẹt Cho Garage Ô Tô Giá gốc là: 6.600.000₫.4.500.000₫Giá hiện tại là: 4.500.000₫.
Cần tư vấn chọn máy đúng nhu cầu gara? Gọi 0868.833.232 hoặc chat Zalo.