 Thiết bị lưu động – cứu hộ ô tô
 Thiết bị sửa chữa ô tô phổ thông
 Thiết bị sửa chữa ô tô tải
 Thiết bị sửa chữa lốp
 Máy ra vào lốp ô tô
 Máy cân bằng lốp ô tô
 Máy cân chỉnh độ chụm bánh xe
 Máy nén khí
 Cầu nâng ô tô
 Tủ đồ nghề, tủ đựng dụng cụ
 Dụng cụ cầm tay
 Trạm rửa xe – chăm sóc xe
 Thiết bị thủy lực
 Cuộn dây hơi tổng hợp
 Sửa chữa bảo dưỡng xe máy

Kiến thức gara ô tô
Chỉnh dòng hàn máy rút tôn xe du lịch chống thủng vỏ xe
Th10
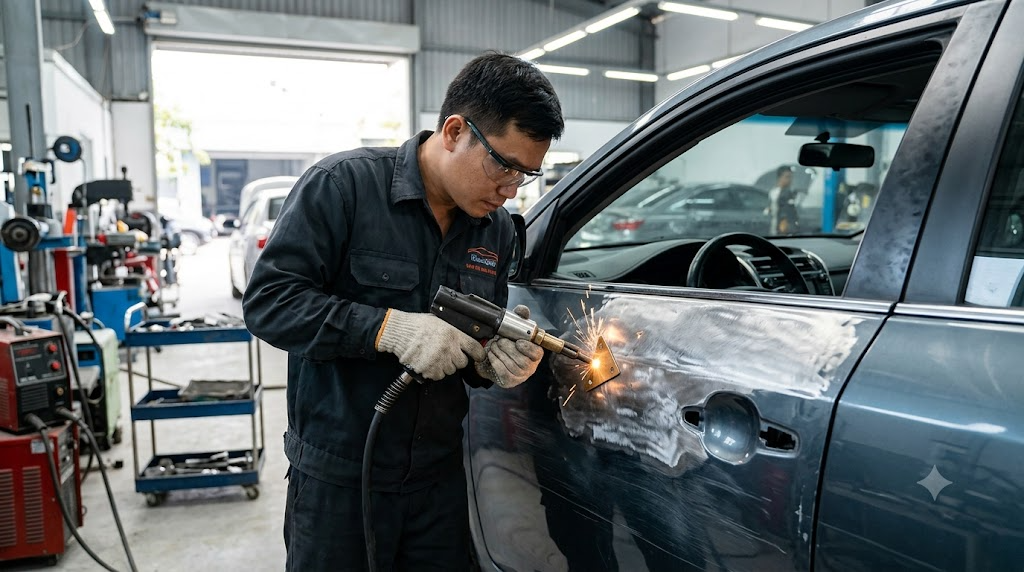
Một buổi sáng tiếp nhận chiếc sedan đời mới móp lườn cửa, thợ vừa dí súng bóp cò thì nghe đánh “xoẹt” một tiếng khét lẹt kèm lỗ thủng to bằng đầu đũa xuyên qua lớp tôn mỏng tang. Tôn cánh cửa xe du lịch ngày nay chỉ dày tầm 0.65 đến 0.8 mm, nếu cắm điện bắn bừa theo kinh nghiệm xe đời cũ thì thủng vỏ xe là chuyện cầm chắc trong tay. Việc hiểu bản chất và chỉnh dòng hàn máy rút tôn chuẩn từng mili-giây chính là ranh giới giữa một đường giật tôn phẳng phiu và một ca đền vỏ xe nhớ đời.
Xem thêm bài tổng quan cả hệ thống: Máy hàn rút tôn và đồ nghề kéo nắn phục hồi vỏ xe con.
Chỉnh dòng hàn máy rút tôn là gì và nguyên lý ăn ngấu kim loại mỏng
Chỉnh dòng hàn máy rút tôn là thao tác phối hợp giữa cài đặt cường độ dòng điện (Ampe) và khống chế thời gian ngắt dòng (tính bằng mili-giây hoặc chu kỳ) trên bo mạch điều khiển của máy hàn giật tôn, nhằm kết dính long đền hoặc đầu sao vào bề mặt kim loại mà không làm cháy thủng lớp tôn mỏng của xe du lịch.
Khác với máy hàn que hay máy hàn MIG thông thường đốt chảy kim loại bù, máy hàn rút tôn hoạt động theo nguyên lý hàn điện trở chập tiếp xúc. Khi đầu điện cực chạm vào vỏ thép đã chà sạch sơn, một dòng điện hạ áp cường độ cực cao chạy qua điểm tiếp xúc có diện tích siêu nhỏ. Nhiệt lượng sinh ra tức thì làm nóng chảy cục bộ bề mặt trong chớp mắt để dính đầu long đền vào vỏ. Nếu anh em để thời gian trễ quá 0.15 giây trên vỏ tôn xe con mỏng, nhiệt lượng lan rộng sẽ làm cháy thủng xuyên qua lớp thép bên trong ngay lập tức.
Bảng thông số chỉnh dòng hàn máy rút tôn và thời gian ngắt dòng chuẩn cho xe con
Bảng thông số dòng hàn và thời gian tiếp xúc tiêu chuẩn dưới đây được áp dụng trực tiếp cho các dòng xe du lịch thông dụng từ hạng A đến SUV:
| Vị trí vỏ tôn xe du lịch | Độ dày tôn thép (mm) | Phụ kiện hàn tiếp xúc | Mức dòng hàn khuyến nghị | Thời gian phóng xung (giây) |
|---|---|---|---|---|
| Cánh cửa ngoài, nắp ca-pô, cốp sau | 0.65 – 0.75 | Long đền tam giác, vòng đệm tròn | Mức nhẹ (40% – 50% công suất) | 0.05 – 0.08 |
| Lườn xe hông, vè bánh sau, cột C | 0.80 – 1.00 | Đầu sao 3 cạnh, long đền dẹp | Mức trung bình (55% – 65% công suất) | 0.08 – 0.12 |
| Gân chịu lực mép cửa, viền tai xe | 0.90 – 1.20 | Dây sóng định hình hàn giật liên tục | Mức mạnh (70% – 80% công suất) | 0.12 – 0.18 |
| Sấy phẳng nốt lồi, triệt tiêu ứng suất | 0.65 – 1.00 | Đầu than carbon gom nhiệt | Mức vừa (50% – 60% công suất) | Gõ rà liên tục tay, ngắt nhịp chân |
Để bề mặt tôn đạt độ chuẩn xác cao sau khi giật phẳng nếp móp, anh em thợ có thể kết hợp súng hàn rút tôn giật phẳng vết móp ở các điểm lún sâu trước khi tiến hành rà phẳng gân viền.
Top 3 lỗi chỉnh dòng hàn khiến tôn xe con rách thủng và chai cứng
Dưới đây là 3 sự cố thường gặp nhất tại các xưởng đồng sơn khi thao tác rút tôn sai kỹ thuật:
Chỉnh dòng quá lớn hoặc giữ cò súng quá lâu gây lủng lỗ tôn
Lỗi này thường xảy ra khi thợ dùng máy cơ đời cũ không có chế độ tự ngắt thời gian hoặc cài đặt máy điện tử ở mức công suất của xe tải. Nhiệt lượng hồ quang sinh ra quá lớn làm chảy rỗng điểm tâm của long đền, khiến miếng thép vỏ xe rách toác một lỗ tròn to. Khi đã thủng lỗ, thợ buộc phải dùng máy hàn khí chấm vá lại, làm nhiệt lan rộng làm biến dạng toàn bộ cánh cửa, công bả matít sau đó tăng lên gấp ba lần.
Chỉnh dòng quá yếu làm đầu sao bong tróc khi kéo giật búa
Khi đặt công suất dưới 30% hoặc mối kẹp mát bị rỉ sét tiếp xúc kém, dòng điện không đủ sinh nhiệt nóng chảy mà chỉ dính gá mỏng như keo dán. Ngay phát giật búa trượt đầu tiên, con sao bung ra làm toét đầu tiếp xúc, để lại một vết xước đen kèm theo hiện tượng vỏ tôn bị giật nhúm lên từng chóp nhọn mất thẩm mỹ. Việc bóp cò hàn đi hàn lại nhiều lần trên một điểm tôn còn làm kim loại tại đó bị ủ nhiệt liên tục dẫn đến chai cứng, mất tính đàn hồi tự nhiên.
Mài phá quá tay làm mỏng tôn và biến dạng bề mặt sau khi hàn
Sau khi giật phẳng nếp móp, nhiều thợ mới vào nghề dùng đá mài sắt dày đè mạnh tay để lia nhanh nốt hàn thừa. Đá cắt dày sinh nhiệt cao khiến tấm tôn bị thụng lòng chảo trở lại do giãn nở nhiệt, đồng thời bào mòn độ dày tôn từ 0.8 mm xuống chỉ còn 0.4 mm. Khi ra ngoài nắng nóng hoặc chịu rung động đóng mở cửa, vị trí mài mỏng này sẽ tạo ra tiếng phập phùng (hiện tượng tôn thở), làm lớp matít và sơn bóng bên ngoài nứt toác sau vài tháng sử dụng.
Quy trình chuẩn chỉnh dòng hàn và mài phẳng điểm hàn trên vỏ xe du lịch
Để hoàn thiện một mảng tôn lõm chuẩn xác từ khâu hàn giật đến khâu mài hoàn thiện, anh em xưởng cần thực hiện tuần tự theo quy trình 4 bước kỹ thuật sau:
Bước 1: Làm sạch bề mặt tôn và bắt kẹp mát chắc chắn. Dùng đĩa cước hoặc nhám giáp đánh sạch lớp sơn bóng, sơn lót và matít cũ quanh khu vực móp rộng ra mép ngoài khoảng 3–5 cm. Điểm tiếp xúc mát của súng hàn phải được mài trơ kim loại sáng bóng và kẹp thật chặt bằng kìm chết gần sát vị trí thi công. Tiếp xúc mát chập chờn sẽ làm tia lửa bắn toét miệng tôn và suy hao dòng hàn của máy.
Bước 2: Cài đặt chế độ tự động ngắt xung trên máy rút tôn. Bật máy hàn, chuyển núm chức năng sang chế độ hàn vòng đệm tam giác. Với các dòng xe con tôn mỏng như Vios, Accent, Morning hay Cerato, anh em chỉnh công suất ở mức 45% đến 55%, thời gian đóng ngắt dòng khóa cố định ở 0.08 giây. Tỳ mũi súng vuông góc 90 độ với bề mặt tôn, ấn lực tay đều khoảng 3–4 kg rồi bóp cò; máy sẽ tự động ngắt xung điện sau tiếng tạch dứt khoát.
Bước 3: Giật phẳng nếp móp theo phương pháp nắn từ ngoài vào trong. Lắp thanh kéo giật hoặc búa trượt móc vào long đền tam giác, kéo lực vừa tầm từ viền ngoài của vết lõm vào đến điểm sâu nhất ở tâm. Với những rãnh móp dài dọc cánh cửa, anh em chuyển sang chế độ hàn dây sóng zíc zắc và dùng vấu móc nhiều ngón kéo đều lực. Quá trình căn chỉnh độ phẳng mặt phẳng cần kết hợp dưỡng cong hoặc lấy dụng cụ đo kiểm, đồng hồ chẩn đoán để rà quét lại biên dạng mép gân xem đã về đúng chuẩn ban đầu chưa.
Bước 4: Mài phẳng chân hàn bằng nhám đĩa chuyên dụng. Tháo long đền bằng cách xoay nhẹ thân búa trượt sang một bên góc 90 độ, tuyệt đối không bẻ gập bạo lực làm rách tôn. Lắp đĩa nhám xếp độ hạt P60 hoặc P80 vào máy mài góc chạy khí nén có gắn sẵn cuộn dây hơi tổng hợp để duy trì áp suất khí 6 bar ổn định. Nghiêng đĩa mài một góc 15 độ, đưa tay lướt nhẹ đều bề mặt theo hình zíc zắc, không tỳ chết một điểm để tránh sinh nhiệt. Khi chân hàn bằng phẳng ngang mặt tôn, đổi sang nhám P120 đánh mịn hoàn thiện để sẵn sàng cho thợ sơn lên lớp lót chống rỉ.
Lưu ý an toàn hệ thống điện và thiết bị hỗ trợ xưởng đồng sơn
Vỏ xe du lịch đời mới trang bị dày đặc hộp điều khiển điện tử ECU, túi khí và cảm biến va chạm xung quanh lườn xe. Trước khi cắm điện cho máy rút tôn, nguyên tắc bất di bất dịch là thợ phải tháo cọc âm bình ắc quy hoặc lắp thiết bị bảo vệ xung điện chuyên dụng vào hai cực của bình để tránh dòng rò phá hỏng hộp điện tử.
Để xưởng hoạt động hiệu quả và xử lý đa dạng các hư hỏng gầm vỏ, các thiết bị hỗ trợ đồng bộ đóng vai trò rất lớn:
- Khi cần nâng hạ xe để rút tôn ở các vị trí lườn thấp sát đất, anh em đưa xe lên cầu nâng hai trụ hoặc sử dụng kích cá sấu loại 3 tấn chuyên dùng cho xe con có lót cao su chống móp đáy gầm.
- Nguồn cấp khí cho máy chà nhám khí nén cần lấy từ máy nén khí có bình tích áp lớn và trang bị cốc lọc nước kép để hơi ra khô ráo, tránh làm rỗ khí mặt bả matít.
- Ở các xưởng làm máy gầm kết hợp, sau các ca nắn gầm va chạm nặng cần dùng cần siết lực để siết chặt lại toàn bộ ốc càng chữ A và ốc moay-ơ theo đúng thông số nhà sản xuất quy định.
Đồ nghề cho các bước trong bài anh em chọn tại Alotools — hàng có sẵn, tư vấn theo đúng việc.
Câu hỏi thường gặp
Hàn rút tôn xe du lịch có làm cháy lớp sơn chống rỉ mặt trong cánh cửa không?
Có, nhiệt độ hàn tiếp xúc chắc chắn sẽ làm cháy xém một đốm nhỏ lớp sơn điện착 chống rỉ ở mặt trong của tôn. Để xử lý triệt để chống mọt gầm về sau, sau khi giật phẳng và mài xong bên ngoài, anh em thợ phải tháo vách tapi cửa và dùng chai xịt sáp khoang rỗng hoặc sơn lót kẽm chuyên dụng phun phủ kín lại mặt sau của các điểm hàn.
Chỉnh dòng hàn máy rút tôn cho tôn vỏ hợp kim nhôm khác gì tôn thép thường?
Vỏ nhôm tản nhiệt cực nhanh và dễ chảy sụp hơn thép nhiều lần nên không thể dùng máy rút tôn chạy dòng xoay chiều thông thường. Thợ phải sử dụng máy hàn rút tôn phóng điện tụ cao tần (CD Welder) bắn đinh tán nhôm ren ngoài, không cần bóp ngắt thời gian trễ mà máy sẽ phóng toàn bộ năng lượng tích trữ trong tụ điện chỉ trong vài phần nghìn giây.
Nên dùng đĩa mài nào để mài phẳng điểm hàn rút tôn mà không lo lẹm vỏ xe?
Anh em tuyệt đối không dùng đá mài thô cắt sắt dày 6mm vì đá cứng rất dễ chém lẹm vào tôn mỏng. Lựa chọn an toàn nhất là dùng đĩa mài nhám xếp (đĩa lá) hoặc đĩa cước thép mịn hạt P60–P80 lắp trên máy mài góc tua chậm, kết hợp lướt nhẹ tay để vừa bạt phẳng mối hàn vừa không làm tăng nhiệt độ tấm tôn.
Tại sao bóp cò súng rút tôn bị nổ lách tách và không dính long đền?
Hiện tượng này thường do hai nguyên nhân chính: lớp sơn bóng cũ chưa được mài sạch hoàn toàn khiến điện trở tiếp xúc quá lớn làm phát sinh tia lửa điện bắn toé, hoặc do kẹp mát bị lỏng, rỉ sét. Anh em chỉ cần lấy giấy nhám đánh sạch lại điểm tiếp xúc kim loại và kẹp chặt lại kẹp mát sát vị trí thi công là mối hàn sẽ ngấu êm ngay.
Nắm vững kỹ thuật chỉnh dòng hàn máy rút tôn kết hợp với tay nghề mài xả điểm hàn phẳng phiu sẽ giúp anh em phục hồi những mảng vỏ xe móp méo về chuẩn phom nguyên bản nhanh gọn mà không làm tổn hại đến chất thép của xe.
2 / 2
Thiết bị dùng cho việc này: Chỉnh dòng hàn máy rút tôn
 Súng xiết bu lông Firebird FB-1850P (1/2″) Taiwan – Lực xiết lớn2.200.000₫
 Kích cá sấu 3 tấn 2 piston thủy lực AlotoolsTech Giá gốc là: 3.500.000₫.2.700.000₫Giá hiện tại là: 2.700.000₫.
 Máy nén khí 200L 4HP 12bar Lucky Sun Alotools Giá gốc là: 10.200.000₫.9.700.000₫Giá hiện tại là: 9.700.000₫.
 Cầu nâng ô tô 2 trụ điện thủy lực 4 tấn Titano STD-6340AM-2900 Giá gốc là: 46.500.000₫.45.700.000₫Giá hiện tại là: 45.700.000₫.
Cần tư vấn chọn máy đúng nhu cầu gara? Gọi 0868.833.232 hoặc chat Zalo.