 Thiết bị lưu động – cứu hộ ô tô
 Thiết bị sửa chữa ô tô phổ thông
 Thiết bị sửa chữa ô tô tải
 Thiết bị sửa chữa lốp
 Máy ra vào lốp ô tô
 Máy cân bằng lốp ô tô
 Máy cân chỉnh độ chụm bánh xe
 Máy nén khí
 Cầu nâng ô tô
 Tủ đồ nghề, tủ đựng dụng cụ
 Dụng cụ cầm tay
 Trạm rửa xe – chăm sóc xe
 Thiết bị thủy lực
 Cuộn dây hơi tổng hợp
 Sửa chữa bảo dưỡng xe máy

Kiến thức gara ô tô
Máy hàn rút tôn và đồ nghề kéo nắn phục hồi vỏ xe con
Th10
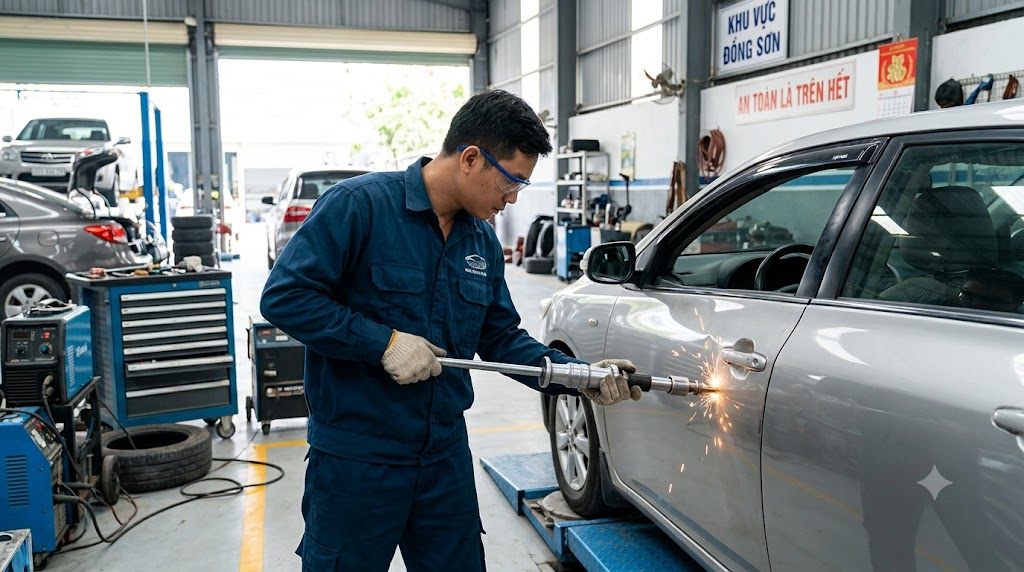
Chiếc Vios đời 2021 lùi trúng cột bê tông, mép cánh cửa sau phụ và lườn hông bẹp dúm, đường gân dập nổi chìm nghỉm vào trong. Khách đứng bên cạnh sốt ruột hỏi có phải cắt tôn thay miếng mới không. Với tôn xe đời mới mỏng chỉ tầm 0.7 đến 0.8mm, rã nội thất chui vào trong dùng búa đe gõ ngược ra vừa mất cả ngày vừa làm giãn kim loại. Lúc này, việc làm chủ máy hàn rút tôn và đồ nghề kéo nắn chính là chìa khóa để anh em xử lý vết móp từ bên ngoài, kéo chuẩn phom gân chỉ mà không làm cháy thủng tôn hay biến dạng kết cấu vỏ xe.
Máy hàn rút tôn và đồ nghề kéo nắn là gì — vai trò sống còn trong xưởng đồng sơn
Hệ thống phục hồi thân vỏ này là tổ hợp các thiết bị chuyên dụng giúp thợ gò nắn, kéo giật các vị trí tôn bị móp lõm từ phía ngoài vỏ xe mà không cần tháo rỡ tapi hay can thiệp từ mặt sau. Vỏ xe du lịch ngày nay được chế tạo từ thép cường lực mỏng để giảm trọng lượng xe, nếu anh em dùng nhiệt khò lửa hay đập búa đe kiểu truyền thống sẽ làm biến tính thép, giòn kim loại và sinh ra hiện tượng giãn tôn không thể cứu vãn. Khi một gara trang bị thiếu đồng bộ dàn thiết bị này, thợ sẽ mất hàng giờ đồng hồ loay hoay tháo dỡ toàn bộ nội thất, nguy cơ làm gãy ngàm nhựa, rách gioăng và để lại tiếng kêu lọc cọc sau khi bàn giao xe cho khách.
Để hỗ trợ quan sát những góc chết bên trong hốc lườn hay vách xương cửa trước khi kéo nắn, thợ thường luồn camera nội soi kiểm tra xem xương gia cường bên trong có bị cong vênh hay kẹt dính vào vỏ ngoài hay không.
Sơ đồ cấu tạo trọn bộ máy hàn rút tôn và phụ kiện kéo nắn
Nguồn phát máy hàn rút tôn
Nguồn phát là trái tim của hệ thống, biến đổi dòng điện lưới 220V hoặc 380V thành dòng điện xoay chiều hoặc một chiều có cường độ cực lớn nhưng điện áp rất thấp (thường dưới 12V). Dòng ngắn mạch tức thời này cho phép nung chảy điểm tiếp xúc trong tích tắc mà không làm nhiệt truyền sâu vào mặt sau tấm tôn. Nguồn máy thường đi kèm bảng điều khiển cho phép chỉnh thời gian phát xung theo mili giây và các chế độ hàn long đền, hàn dây lượn sóng hoặc gia nhiệt bằng thanh carbon. Nếu nguồn phát yếu hoặc biến áp bị sụt áp, mối hàn dính chập chờn, khi thợ giật búa trượt sẽ bị bung điểm hàn liên tục.
Súng hàn rút tôn và cáp dẫn dòng
Súng hàn cầm tay là nơi lắp các đầu ngàm kẹp phụ kiện như đầu tam giác, đầu tròn, đầu hàn dây dập dềnh và thanh than nhiệt. Cáp dẫn dòng từ máy ra súng phải là loại đồng nguyên chất tiết diện lớn từ 50mm2 trở lên để chịu dòng tải hàng nghìn ampe mà không bị nóng rát tay thợ. Công tắc cò súng được kết nối với mạch điều khiển tự động: khi đầu tiếp xúc chạm sát vào bề mặt tôn đã mài sạch, thợ bóp cò thì máy mới phóng xung hàn. Nếu cáp bị dập gãy lõi đồng bên trong, dòng hàn sẽ bị suy hao, làm giảm độ ngấu và khiến đầu tam giác dễ rơi ra khi vừa giật nhẹ.
Búa trượt giật móp
Búa trượt gồm một trục dẫn hướng bằng thép mạ crom, một quả nặng hình trụ có trọng lượng từ 1.2kg đến 2.5kg trượt dọc theo thân và phần đầu gá lắp trực tiếp vào chấu kẹp tam giác hoặc móc kéo. Cơ chế hoạt động dựa trên quán tính lực giật: quả nặng trượt tự do và dập mạnh vào chốt chặn ở chuôi búa, truyền một lực kéo vuông góc tức thời lên bề mặt tôn móp. Khác với việc kéo tời từ từ, cú giật dứt khoát của quả búa trượt có khả năng bẻ ngược biến dạng cục bộ mà không làm kéo dãn vùng mép tôn xung quanh. Nếu chọn quả búa quá nặng cho tôn mỏng của xe cỡ nhỏ, cú giật có thể làm rách toạc mảng tôn ngay tại điểm hàn.
Phụ kiện tiêu hao: Long đền tam giác, long đền tròn và dây lượn sóng
Đây là các chi tiết kim loại mạ đồng đóng vai trò làm điểm tựa trung gian để truyền lực kéo từ búa hoặc vam vào thân vỏ xe. Long đền tam giác được dùng phổ biến nhất cho các vết lõm điểm hoặc các đường cong hẹp nhờ thiết kế ba góc nhọn xoay vòng sử dụng nhiều lần. Long đền tròn kết hợp với móc kéo thường được dùng cho các hốc sâu hoặc mép gờ gầm cần lực kéo lớn. Dây lượn sóng (dây dập dềnh) được hàn nối tiếp dọc theo các rãnh móp dài hoặc đường gân chỉ bị dập, sau đó dùng móc răng lược kéo đồng đều cả một dải tôn lên cùng lúc, tránh tình trạng bề mặt lồi lõm nhấp nhô da cam.
Móc kéo nhiều răng và móng giật
Bộ móng giật hay móc kéo răng lược gồm từ 6 đến 8 móc thép tôi cứng xếp thẳng hàng, liên kết với nhau qua một trục xoay chịu lực. Khi kết hợp với dây lượn sóng đã hàn dọc vết lõm, móc răng lược phân bổ tải trọng kéo đều trên toàn bộ chiều dài rãnh dập thay vì dồn lực vào một điểm duy nhất. Khi móc răng lược kết hợp cùng cần đòn bẩy hoặc tời kéo cáp, toàn bộ đường gân trang trí của cánh cửa hay hông xe sẽ nổi lên đều đặn, tiết kiệm đến 70% thời gian gõ nắn so với việc giật từng điểm đơn lẻ.
Thanh carbon gia nhiệt xả căng tôn
Thanh than carbon tròn gắn vào đầu súng hàn có nhiệm vụ sinh nhiệt cục bộ cực nhanh khi tiếp xúc với tôn vỏ xe. Sau những cú giật búa trượt, tôn thường bị dồn nén sinh ra ứng suất căng cứng hoặc phồng lồi cục bộ (hiện tượng phập phùng hay tôn thở). Thợ dùng thanh carbon di chuyển vòng tròn xung quanh tâm điểm lồi để gia nhiệt đỏ nhẹ, sau đó ngay lập tức dùng khăn ướt ủ lạnh để kim loại co rút lại, triệt tiêu hoàn toàn ứng suất dư, giúp mặt phẳng đanh chắc trở lại như ban đầu.
Dụng cụ gò phụ trợ: Búa gò nắn, đe tay và thước dưỡng
Dù máy móc hiện đại đến đâu, đôi bàn tay thợ gò vẫn không thể thiếu bộ búa sắt đầu phẳng, búa đầu nhọn gõ hạt mè và các cục đe đệm lòng bàn tay có biên dạng cong khác nhau. Thước dưỡng bằng lá nhựa hoặc thanh đo profin giúp thợ so sánh độ cong thực tế của bên hỏng với bên lành của xe đối xứng. Trong quá trình căn chỉnh các thanh gia cường bên trong cửa, thợ thường bố trí dụng cụ cầm tay gọn gàng trên xe đẩy để tiện lấy đe và búa thao tác liên tục.
Nguyên lý hoạt động — Dòng chảy dòng hàn và truyền động lực kéo nắn
Nguyên lý cốt lõi của máy hàn rút tôn dựa trên hiện tượng hàn điện trở điểm (Resistance Spot Welding). Khi mỏ hàn mang long đền tam giác tỳ sát vào bề mặt tôn xe đã được mài sạch lớp sơn bóng, mạch điện kín được thiết lập từ biến áp xuyên qua cáp súng, qua điểm tiếp xúc cực nhỏ giữa đỉnh tam giác và vỏ tôn, rồi truyền về kẹp mát của máy. Vì diện tích tiếp xúc tại đỉnh nhọn cực kỳ hẹp, điện trở tại điểm này tăng vọt sinh ra nhiệt lượng Joule tức thời làm nóng chảy bề mặt tiếp xúc trong khoảng 0.05 đến 0.2 giây, gắn chặt miếng đệm vào vỏ tôn mà nhiệt chưa kịp truyền sâu vào mặt trong.
Sau khi mối hàn đã ngậm chắc, quá trình kéo nắn vật lý bắt đầu. Thợ sử dụng búa trượt hoặc thanh đòn bẩy tác dụng lực kéo trực giao hướng ra ngoài. Lực kéo tác động cục bộ làm biến dạng dẻo các thớ kim loại đang bị lõm, kéo chúng dịch chuyển dần về vị trí hình học ban đầu. Để bề mặt không bị biến dạng quá đà, thợ vừa giật nhẹ vừa dùng búa gõ hạt mè đập xung quanh chân vết lõm nhằm giải phóng các điểm ứng suất khóa cứng. Khi mép tôn đã về vị trí chuẩn, thợ xoay nghiêng đầu súng một góc 90 độ để bẻ gãy mối hàn mỏng mà không làm thủng tấm tôn vỏ xe.
Bảng tra nhanh: Triệu chứng vết móp → Nguyên nhân biến dạng → Thiết bị kiểm tra → Hướng xử lý
| Triệu chứng vết móp vỏ xe | Nguyên nhân biến dạng cơ học | Thiết bị kiểm tra & chuẩn bị | Hướng xử lý kỹ thuật |
|---|---|---|---|
| Vết móp điểm tròn nông, sơn zin nguyên vẹn | Va quẹt nhẹ, bi đá văng hoặc va chạm cánh cửa bãi đỗ | Đèn led rọi gân, bộ hút keo dính | Dùng bộ vam nấm hút keo giật móp nguội giữ nguyên màu sơn |
| Rãnh móp dài dọc gân cửa, sơn bị trầy xước sâu | Quẹt góc tường, cột mốc bê tông làm đứt đường gân nổi | Thước dưỡng biên dạng, máy mài đĩa nhám | Mài sơn, hàn dây lượn sóng kết hợp móc kéo nhiều răng giật phom gân |
| Móp góc lườn gầm dưới bậc lên xuống, tôn dày gỉ sét | Cạ gầm vỉa hè, sập ổ gà gây biến dạng góc hộp kín | Búa gõ gỉ, kẹp mát chuyên dụng | Hàn long đền tròn cỡ lớn, dùng búa trượt quả nặng 2.5kg giật giật dứt khoát |
| Vết lõm bị phập phùng (tôn thở) sau khi kéo | Kim loại bị giãn quá mức do giật búa trượt quá lực | Thước thẳng kim loại kiểm tra độ phẳng | Dùng thanh carbon gia nhiệt điểm tâm rồi ủ khăn ướt làm co ngót tôn |
| Thủng lỗ kim loại ngay tại điểm hàn rút | Chỉnh dòng hàn quá cao hoặc thời gian phóng tia quá dài | Đèn soi xuyên sáng kiểm tra lỗ thủng | Hàn đắp chấm điểm bằng khí CO2, mài phẳng rồi xử lý chống gỉ mặt sau |
| Mối hàn tam giác bị bung khi vừa kéo nhẹ | Bề mặt tôn chưa đánh sạch sơn lót hoặc kẹp mát tiếp xúc kém | Đồng hồ vạn năng kiểm tra điện áp sụt | Đánh sạch kim loại trắng bóng, vệ sinh kẹp mát, tăng nhẹ dòng hàn |
| Vết móp vè hông sát mép viền gấp bánh xe | Va chạm chéo làm bẹp mép gập đôi hai lớp tôn | Kìm bấm chết, dưỡng đo khoảng cách lốp | Dùng kẹp hàm dẹt kéo mép gờ trước khi dùng búa trượt rút lòng vè |
| Cánh cửa bị vặn vỏ ngoài vênh so với khung xương | Lực va chạm gián tiếp làm đứt keo chỉ chỉ viền dính tôn | Thước đo khe hở mép khe cửa | Cắt bỏ keo chỉ cũ, kéo nắn vỏ về phẳng rồi bắn lại keo chỉ làm kín |
Dùng súng hàn rút tôn giật phẳng vết móp lườn xe và vè hông ô tô không rách tôn
Lườn xe và vè hông bánh sau là những khu vực kết cấu hộp kín, tôn dày dặn hơn cánh cửa nhưng thợ hoàn toàn không có khoảng trống để đưa đe tay vào đẩy ngược từ bên trong. Khi xe bị quẹt vỉa hè ép bẹp mép lườn, cách làm duy nhất là thao tác từ ngoài vào bằng súng hàn rút tôn lắp đầu ngọn tam giác hoặc long đền tròn. Thợ cần cạo sạch lớp sơn lót tĩnh điện bằng đá nhám thô để lộ rõ ánh thép trắng bóng, đảm bảo diện tích tiếp xúc không bị muội sơn cản trở dòng điện cực lớn.
Quá trình giật móp lườn đòi hỏi thợ căn chỉnh dòng ngắn mạch ở mức vừa phải, đặt quả nặng búa trượt vào vị trí sát súng rồi dập mạnh ra phía ngoài dứt khoát. Nếu dập từ từ kiểu kéo tời, mép tôn dày sẽ không chịu dịch chuyển mà chân mối hàn sẽ bị nứt toác. Trong các ca va quẹt nặng khiến lườn xe biến dạng sâu sát hệ thống gầm, xưởng cần đưa xe lên giá đỡ chuyên dụng hoặc sử dụng cầu nâng hai trụ nâng toàn bộ thân xe lên tầm ngang ngực để thợ có góc quan sát và góc giật vuông phẳng chuẩn xác nhất. Quy trình tháo lắp từng bước em viết riêng trong bài súng hàn rút tôn giật phẳng vết móp.
Kỹ thuật dùng tay giật búa trượt và đệm long đền tam giác gò nắn cánh cửa móp
Cánh cửa xe ô tô du lịch là phần diện tích tôn mỏng và rất nhạy cảm với nhiệt độ, chỉ cần một thao tác sai là cánh cửa sẽ bị võng hoặc nổi sóng bề mặt. Khi cánh cửa bị bẹp lõm mảng lớn, kỹ thuật đúng là giật từ chu vi ngoài tiến dần vào tâm điểm sâu nhất. Thợ hàn các con đệm long đền tam giác cách nhau từ 1.5 đến 2cm dọc theo ranh giới vùng mép tôn còn thẳng với vùng lõm, dùng tay giật búa trượt gõ nhẹ từng nhịp một để mép ngoài nhấc lên trước.
Sau khi mép ngoài đã hồi lại vị trí phẳng ban đầu, thợ mới tiến hành gắn long đền vào tâm vùng móp sâu nhất để kéo nốt phần đáy lên. Khi mép ngoài nâng lên, ứng suất khóa cứng được cởi bỏ, phần đáy lõm sẽ tự động bật phồng ra rất dễ dàng mà không cần phải dùng búa trượt dập mạnh. Trong lúc hoàn thiện cánh cửa, thợ thường kê thêm mễ kê chân voi dưới gầm xe gần khu vực thao tác để cố định xe vững chãi, chống rung lắc làm sai lệch hướng giật búa. Hướng dẫn chi tiết từng nhịp giật và góc cầm búa anh em xem tại bài viết về gò nắn cánh cửa móp.
Bộ vam hút giật móp bằng keo nhiệt phục hồi tôn lõm xe con giữ nguyên sơn zin
Không phải vết móp nào cũng cần đưa máy hàn rút tôn vào đốt cháy lớp sơn lót của khách. Đối với các xe bị va quẹt nhẹ ở bãi giữ xe, tôn chỉ bị lún nông và lớp sơn nguyên bản còn nguyên vẹn, phương pháp phục hồi móp không sơn (PDR) bằng keo nến nhiệt là ưu tiên số một. Thợ vệ sinh sạch bề mặt bằng cồn công nghiệp, bắn keo nóng chảy lên đế nấm nhựa rồi ấn chặt vào giữa tâm vết móp, đợi trong vòng 2 đến 3 phút cho keo nguội hẳn và đông cứng bám chắc vào bề mặt sơn.
Tiếp theo, thợ gắn cần gạt chữ T hoặc cầu kéo ren vào đế nấm nhựa, vặn siết ốc ren từ từ để kéo phần kim loại bị móp trồi lên mặt phẳng tiêu chuẩn. Khi vết móp đã bật phẳng, thợ xịt cồn 90 độ xung quanh chân keo để bóc tách đế nấm ra nhẹ nhàng mà không làm rách hay tróc một hạt sơn bóng nào của xe. Đối với các vết lõm nằm dưới gầm thấp của babule, thợ có thể kích bổng xe bằng kích cá sấu kê chắc chắn rồi ngồi thao tác kéo nấm keo cực kỳ nhẹ nhàng. Toàn bộ mẹo pha keo và kỹ thuật giật đế nấm không rách sơn được chia sẻ chi tiết trong bài bộ vam hút giật móp giữ sơn zin.
Chỉnh dòng hàn máy rút tôn chống thủng vỏ xe du lịch và cách mài phẳng điểm hàn
Tôn xe Nhật và xe Hàn đời mới thường rất mỏng, độ dày chỉ rơi vào tầm 0.65 đến 0.75mm, trong khi vỏ xe Đức có thể dày từ 0.8 đến 1.0mm và dùng thép có hàm lượng carbon khác biệt. Nếu thợ giữ nguyên mức dòng hàn lớn của xe dày để đưa vào hàn vỏ xe mỏng, tia hồ quang sẽ lập tức đốt thủng lỗ kim loại ngay tại chỗ tiếp xúc. Thợ cần chỉnh dòng phát xung về mức trung bình thấp, thời gian phóng dòng chỉ duy trì từ 0.05 đến 0.08 giây để chỉ đủ dính ngấu một lớp rất mỏng trên bề mặt ngoài.
Khi đã hoàn thành việc kéo nắn phom dáng, công đoạn dọn dẹp các mụn hàn thừa cũng quan trọng không kém. Thợ dùng máy mài góc lắp đĩa nhám xếp ráp mịn gọt nhẹ nhàng từng vết sần kim loại, tuyệt đối không ấn đè máy mài quá lâu tại một điểm làm mỏng tôn và cháy xém nhiệt lân cận. Trong suốt quá trình mài kim loại sinh nhiệt và bụi mịn, thợ nên kết hợp máy hút chân không dọn sạch phoi sắt trong khoang nội thất và dùng khí nén từ cuộn dây hơi tự rút xịt nguội bề mặt kim loại liên tục. Kỹ thuật cài đặt bảng dòng điện chuẩn xác cho từng dòng xe được hướng dẫn chi tiết tại bài viết chỉnh dòng hàn máy rút tôn.
Lịch bảo dưỡng định kỳ trọn bộ máy hàn rút tôn và đồ nghề gò nắn
Để thiết bị phục hồi vỏ xe luôn trong tình trạng sẵn sàng chiến đấu, không bị sụt dòng hàn hay kẹt khớp búa trượt giữa chừng, gara cần tuân thủ lịch bảo dưỡng thiết bị theo bảng dưới đây:
| Hạng mục thiết bị | Chu kỳ bảo dưỡng | Nội dung công việc cần làm |
|---|---|---|
| Biến áp và quạt làm mát máy hàn | Mỗi tháng một lần | Dùng súng xịt hơi thổi sạch mạt sắt, bụi sơn bám trong khe biến áp và cánh quạt tản nhiệt |
| Cáp dẫn dòng và đầu ngàm súng hàn | Mỗi tuần một lần | Kiểm tra độ siết chặt của giắc cắm, cạo sạch muội than và lớp gỉ bám tại ngàm kẹp tam giác |
| Trục trượt và quả nặng búa giật | Hàng ngày sau ca làm | Lau sạch bụi nhám, tra một lớp dầu máy mỏng chống gỉ và giúp quả nặng trượt trơn tru |
| Kẹp mát và dây tiếp địa | Mỗi tuần một lần | Mài phẳng mặt tiếp xúc của kẹp mát, siết chặt đầu bấm cos nối vào thân máy |
| Bộ móng giật và móc kéo răng lược | Mỗi tháng một lần | Kiểm tra độ rơ của chốt liên kết, nắn thẳng lại các ngón móc bị cong vênh do quá lực |
| Súng bắn keo nhiệt PDR và đầu nấm | Sau mỗi lần sử dụng | Vệ sinh sạch bã keo thừa dính trên đầu súng, ngâm rửa các đầu nấm nhựa trong cồn cặn |
Thiết bị cần có theo quy mô xưởng đồng sơn ô tô con
Tùy theo lượng xe ra vào và mặt bằng thực tế, chủ gara có thể cân đối đầu tư bộ máy hàn rút tôn và đồ nghề kéo nắn phù hợp với ngân sách của xưởng:
| Quy mô xưởng | Trang bị máy hàn rút tôn | Đồ nghề gò nắn đi kèm |
|---|---|---|
| Thợ lẻ, tổ đội khoán (1–2 khoang làm đồng) | Máy hàn rút tôn 1 pha 220V xách tay nhỏ gọn, dòng hàn tối đa 3800A | Búa trượt cầm tay, 100 long đền tam giác, bộ đe búa gò 7 món cơ bản, máy mài nhám đĩa đơn |
| Gara vừa (3–5 khoang làm đồng sơn) | Máy hàn rút tôn xe con đa năng 2 nguồn (220V/380V), có xe đẩy bánh xe chuyên dụng | Búa trượt hạng nặng, móc kéo răng lược 6 chấu, cuộn dây lượn sóng, thanh than gia nhiệt, bộ vam hút keo PDR giữ sơn |
| Trung tâm phục hồi xe lớn (trên 6 khoang đồng sơn) | Hệ thống trạm hàn rút tôn kép (hàn tôn thép và hàn rút vỏ nhôm chuyên dụng cho xe sang) | Bộ kéo nắn thủy lực mini, tháp kéo nắn di động, súng hàn tự động ngắt xung, bộ đèn rọi gân led PDR cao cấp, thước đo điện tử |
Những sai lầm thợ làm đồng sơn hay mắc khi dùng máy rút tôn
Mài sơn chưa sạch nhưng đã bấm xung hàn
Nhiều thợ mới vào nghề thường ẩu đả, chỉ dùng giấy ráp chà sơ qua lớp sơn bóng rồi đưa súng vào bấm hàn ngay. Lớp sơn lót tĩnh điện gốc epoxy có tính cách điện cực cao, khi gặp dòng điện hàng nghìn ampe sẽ sinh ra tia hồ quang nổ lép bép, bắn tia lửa tung tóe làm cháy rỗ bề mặt vỏ xe mà đầu tam giác vẫn không ngậm chặt. Hậu quả là mối hàn bị xốp, vừa móc búa trượt vào kéo nhẹ là bung toác, để lại các vết sẹo rỗ sâu trên tôn khách hàng.
Chỉnh dòng hàn quá lớn làm thủng vỏ tôn xe mỏng
Tâm lý sợ long đền bị tuột khiến nhiều anh em thợ vặn kịch kim chiết áp dòng hàn lên mức cực đại. Trên các dòng xe đô thị cỡ nhỏ như Kia Morning hay Hyundai Grand i10, tôn vỏ mỏng manh lập tức bị nung thủng thành một lỗ tròn đen sì ngay khi vừa bóp cò. Lỗ thủng này vừa làm mất kết cấu tấm tôn, vừa tạo đường cho hơi ẩm chui vào trong sinh ra gỉ sét từ mặt trong sau này, buộc thợ phải mất thêm công đoạn đắp vá đồng rất mất thời gian.
Giật búa trượt xiên góc làm rách toạc mép tôn
Lực kéo của búa trượt chỉ phát huy tác dụng nắn phẳng tối đa khi phương của trục búa vuông góc chính xác 90 độ so với bề mặt tấm tôn tại điểm hàn. Nếu thợ đứng ở tư thế với tay, kéo búa theo phương nghiêng lệch 45 độ, toàn bộ lực dập của quả nặng sẽ chuyển thành lực xé mép. Mối hàn không những không kéo được vết lõm lên mà còn bóc toạc một mẩu kim loại ra khỏi thân vỏ xe, biến một vết móp đơn giản thành một lỗ rách nghiêm trọng.
Gia nhiệt xả căng quá đỏ làm biến tính thép vỏ xe
Khi dùng thanh than carbon để khử hiện tượng phập phùng của tôn, nhiều thợ dí thanh than giữ nguyên tại một chỗ quá lâu cho đến khi tấm tôn đỏ rực phát sáng. Thép vỏ xe con hiện đại là thép hợp kim được tôi nhiệt định hình, khi bị nung đỏ quạch sẽ cháy mất hàm lượng carbon bên trong, làm mềm nhũn cấu trúc kim loại và mất hoàn toàn độ đàn hồi tự nhiên. Sau này, dù có sơn bả matit đẹp đến đâu thì chỉ cần một lực ấn tay nhẹ của chủ xe cũng làm vùng tôn đó bẹp dúm trở lại.
Cần sắm đồ nghề đúng cho việc này, anh em xem trọn bộ thiết bị tại Alotools.vn.
Câu hỏi thường gặp
Xe vỏ tôn mỏng như xe Hàn Quốc thì chỉnh thông số máy rút tôn thế nào để không lủng?
Với các dòng xe có tôn mỏng từ 0.65 đến 0.75mm, anh em nên cài đặt máy ở chế độ xung ngắn với thời gian phóng dòng từ 0.05 đến 0.08 giây và mức công suất khoảng 40% đến 50%. Luôn mài thật sạch lớp sơn cách điện và thử trước một điểm hàn ở góc khuất mép gầm để kiểm tra độ dính trước khi giật đại trà trên bề mặt cánh cửa.
Tại sao mối hàn rút tôn vừa móc búa vào giật đã bị bung ra ngay?
Hiện tượng này thường do hai nguyên nhân chính: bề mặt tôn chưa được mài sạch lớp sơn lót hoặc kẹp mát tiếp xúc không tốt làm sụt áp nguồn hàn. Anh em hãy dùng đá nhám đánh sạch kim loại sáng bóng, kiểm tra lại kẹp mát kẹp chặt vào phần sắt trần gần vết móp nhất rồi mới bấm cò hàn.
Búa trượt giật móp nên chọn loại quả nặng bao nhiêu kg là vừa tay thợ xe con?
Với xe ô tô con du lịch, quả nặng của búa trượt lý tưởng nhất nằm trong khoảng từ 1.2kg đến 1.8kg để thợ dễ kiểm soát lực giật và không làm rách tôn. Các loại quả nặng từ 2.5kg trở lên chỉ nên dùng cho các vị trí tôn dày như mép lườn hông, babule dưới gầm hoặc khung xương đỡ sát vách máy.
Có dùng máy hàn rút tôn thép để giật móp cho vỏ xe bằng nhôm được không?
Tuyệt đối không được dùng máy hàn rút tôn thông thường để giật vỏ nhôm vì nhiệt độ nóng chảy của nhôm thấp hơn thép rất nhiều và nhôm có tính dẫn nhiệt cực nhanh. Để phục hồi vỏ xe nhôm, anh em phải dùng dòng máy hàn phóng điện tụ AL-Spotter chuyên dụng với đinh nhôm đặc thù, kết hợp bộ gia nhiệt điều khiển nhiệt độ nghiêm ngặt.
Vết móp lườn gầm xe con quá cứng thì làm sao để kéo ra phẳng?
Với góc lườn gầm bị bẹp sâu, anh em nên hàn một dải dây lượn sóng hoặc hàn liên tiếp các long đền tròn dày rồi dùng móc răng lược kết hợp cần đòn bẩy tỳ vào mép gờ để bẩy từ từ. Vừa ép lực căng đòn bẩy, thợ vừa dùng búa đầu nhọn gõ nhẹ xung quanh chân mép vết móp để giải phóng ứng suất khóa, vết lõm sẽ từ từ nhả ra đều đặn.
Hàn rút tôn xong có cần chống gỉ mặt bên trong hốc cửa không?
Rất cần thiết vì nhiệt lượng của xung hàn dù ngắn nhưng vẫn làm cháy xém một chấm nhỏ lớp sơn lót tĩnh điện ở mặt sau tấm tôn. Sau khi gò nắn xong, anh em nên dùng súng phun luồn ống mềm xịt một lớp sáp chống gỉ hoặc sơn lót giàu kẽm vào khoang trong cửa để bảo vệ tôn không bị mọt thủng sau vài năm sử dụng.
Khi nào nên dùng bộ hút keo PDR thay vì dùng máy hàn rút tôn?
Anh em nên dùng bộ vam hút keo nhiệt khi vết móp có đáy tròn nhẵn, bề mặt sơn bóng nguyên bản chưa bị trầy xước hay nứt vỡ và tôn chưa bị biến dạng gãy gập góc nhọn. Phương pháp này giúp chủ xe giữ được 100% lớp sơn zin của nhà máy, tiết kiệm công đoạn bả matit và phun sơn lại cho gara.
Làm sao để biết tấm tôn sau khi giật đã hết bị phập phùng (tôn thở)?
Anh em dùng ngón tay cái ấn nhẹ vào giữa tâm vết móp vừa giật lên, nếu mép tôn đanh chắc và giữ nguyên mặt phẳng là đạt tiêu chuẩn. Nếu ấn nhẹ mà tấm tôn thụt lõm xuống kèm tiếng kêu tách và buông tay ra lại bật lên thì tôn đang bị dư ứng suất, cần dùng thanh carbon gia nhiệt xả căng ngay lập tức.
Nắm vững quy trình vận hành máy hàn rút tôn và đồ nghề kéo nắn giúp anh em thợ đồng sơn tự tin nhận mọi ca va quẹt thân vỏ phức tạp, rút ngắn phân nửa thời gian phục hồi và bảo vệ tối đa độ đanh chắc của vỏ xe ô tô con.
“`
2 / 2
Thiết bị dùng cho việc này: Máy hàn rút tôn và đồ nghề kéo nắn
 Máy mài góc Yamasu YMS-100-03 750W, đá 100mm, công tắc đuôi470.000₫
 Kích Thủy Lực 12 Tấn Đế Nhọn – Hành Trình Nâng 500mm Giá gốc là: 1.050.000₫.950.000₫Giá hiện tại là: 950.000₫.
 Kích thủy lực khí nén EPont 32 tấn (Pont Hydraulic Jack 32t)3.300.000₫
 Máy hàn rút tôn ô tô điện tử Feiying FY-8000 công suất lớn 21KVA45.000.000₫
Cần tư vấn chọn máy đúng nhu cầu gara? Gọi 0868.833.232 hoặc chat Zalo.