 Thiết bị lưu động – cứu hộ ô tô
 Thiết bị sửa chữa ô tô phổ thông
 Thiết bị sửa chữa ô tô tải
 Thiết bị sửa chữa lốp
 Máy ra vào lốp ô tô
 Máy cân bằng lốp ô tô
 Máy cân chỉnh độ chụm bánh xe
 Máy nén khí
 Cầu nâng ô tô
 Tủ đồ nghề, tủ đựng dụng cụ
 Dụng cụ cầm tay
 Trạm rửa xe – chăm sóc xe
 Thiết bị thủy lực
 Cuộn dây hơi tổng hợp
 Sửa chữa bảo dưỡng xe máy

Kiến thức sửa xe tải
Đá mài hợp kim cho xưởng xe tải: Cách chọn đá chuẩn, chịu
Th10
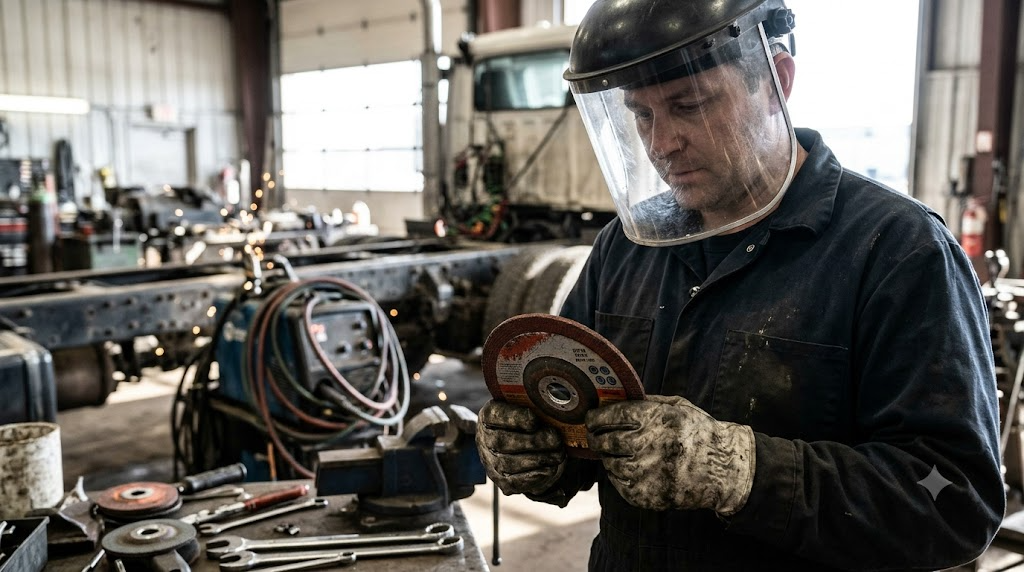
Xưởng đang cày dở con xe đầu kéo ba chân để gia cố lại thanh giằng sắt xi, thợ cầm máy mài tỳ mạnh một cái thì phựt một tiếng chát chúa, mảnh đá vỡ bay xước cả nắp bảo vệ làm cả đội một phen thót tim. Những ca cắt u-nhíp, xẻ bu lông moay ơ gỉ sét hay mài vát mép dầm thép dày cả phân luôn vắt kiệt sức của đĩa cắt thông thường. Việc tìm đúng loại đá mài hợp kim cho xưởng xe tải đạt chuẩn chịu tua cao, chống văng vỡ là yêu cầu bắt buộc để anh em yên tâm làm nguội mà không lo sự cố đổ máu trong xưởng.
Xem thêm bài tổng quan cả hệ thống: Cẩm nang chọn máy mài góc và quy tắc an toàn xưởng xe tải.
Đá mài hợp kim cho xưởng xe tải là gì và cấu tạo an toàn
Đá mài hợp kim cho xưởng xe tải là dòng đá mài mòn gia cường chuyên dụng, được cấu tạo từ các hạt mài độ cứng cao liên kết bằng keo nhựa tổng hợp Bakelite và bắt buộc ép tối thiểu 2 đến 3 lớp lưới sợi thủy tinh chống xé rách để chịu được tải trọng uốn khi đè mạnh tay. Khi anh em làm việc tại cầu làm gầm hoặc dùng dụng cụ sửa chữa gầm xe để hạ nguyên cụm dầm, những chi tiết sắt xi hay bu lông cỡ lớn luôn đòi hỏi đĩa mài vừa phải ăn phôi ngọt vừa không bị bể mép.
Một viên đá mài chuẩn cho thợ gầm xe tải bao gồm 3 thành phần chính:
- Hạt mài hợp kim: Thường dùng hạt nhôm oxit xử lý nhiệt (Zirconia Alumina hoặc Ceramic Oxide) cho độ dai va đập cực lớn, chuyên trị thép tôi, thép lò xo của nhíp xe tải nặng.
- Lớp lưới gia cường: Lưới sợi thủy tinh đan mắt cáo nằm chìm giữa các lớp hạt mài. Lớp lưới này giữ cho đĩa không bị văng thành từng mảnh lớn khi xảy ra tình trạng kẹp đĩa trong khe hẹp.
- Vòng khâu kim loại: Vòng đệm thép dập ở lỗ trục tâm giúp định tâm chuẩn xác khi siết đai ốc hãm, tránh tình trạng đảo lắc làm phá bạc đạn máy mài.
Bảng tra cứu thông số kỹ thuật đá cắt và đá mài cho xưởng xe tải
Để anh em không mua nhầm loại đá mỏng manh chuyên cắt sắt hộp dân dụng về xẻ dầm xe tải, hãy đối chiếu các thông số in trên mặt nhãn theo bảng dưới đây:
| Thông số trên nhãn | Ý nghĩa kỹ thuật | Chuẩn cần chọn cho gara xe tải |
|---|---|---|
| Ký hiệu hạt mài (A, ZA, WA) | Loại hạt mài tạo phôi | Chọn A (Aluminum Oxide) hoặc ZA (Zirconia) để cắt sắt xi, lá nhíp tôi cứng |
| Cỡ hạt (Grit: 24, 36, 60) | Độ thô mịn của hạt | Cỡ 24–36 để mài phá mối hàn thô; cỡ 46–60 để cắt rãnh, xẻ bu lông |
| Độ cứng keo kết dính (P, Q, R, S) | Khả năng giữ hạt mài | Cấp R đến S (cứng đến rất cứng), giữ hạt lâu mòn khi cày sắt đặc dày |
| Tốc độ vòng tua (Max RPM) | Tốc độ quay tối đa cho phép | Đĩa 100–125mm phải đạt 11.000–13.300 RPM; đĩa 180mm đạt từ 8.500 RPM |
| Tốc độ dài danh định | Vận tốc chu vi an toàn | Bắt buộc đạt chuẩn 80 m/s (thường có vạch sơn đỏ hoặc vàng ngang thân đĩa) |
Top 3 pan bệnh vỡ đá mài và hao đá bất thường tại xưởng xe tải
Những sự cố liên quan đến đá mài ngoài xưởng thường bắt nguồn từ thói quen dùng ẩu hoặc chọn sai cấp độ đá so với vật liệu cần xử lý.
1. Vỡ nát đĩa mài do kẹp mạch cắt khi nắn sắt xi
Hiện tượng này hay xảy ra nhất khi anh em xẻ các tấm tôn giằng vách hoặc thanh giằng sắt xi đang bị vặn xoắn. Dưới ứng suất dư của khung xe, khi vết cắt gần đứt, hai mép thép sẽ bóp sập lại kẹp cứng lấy thân đĩa cắt. Nếu đĩa không có lớp lưới sợi thủy tinh dẻo dai, lực giật ngược sẽ bẻ gãy đĩa ngay lập tức. Sau khi gá đặt đĩa mới, anh em cần dùng kích nắn khung xương và máy hàn MIG để cố định chống vặn mép trước khi đưa máy vào hạ mạch dứt điểm.
2. Đá mòn vẹt nhanh, trơ hạt và bốc khói khét lẹt
Anh em dí máy mài miết mạnh vào thanh quang nhíp xe tải nhưng sắt không chịu ăn mà viên đá mòn vẹt đi trông thấy, bụi bay mù mịt. Nguyên nhân là do chọn loại hạt mài quá mềm (gốc keo cấp thấp), lực nén lớn làm hạt mài rụng ra trước khi kịp cắt gọt phôi thép. Tình trạng này khiến anh em tốn cả cọc đá mài chỉ sau một buổi dọn gầm, vừa tốn tiền vừa mất thời gian thay đĩa liên tục.
3. Bể mẻ mép đĩa do lấy đá cắt đem đi mài phẳng
Nhiều thợ tiện tay dùng luôn đĩa cắt mỏng 1.2mm hoặc 1.5mm để mài bavia cạnh gờ sắt xi vừa cắt xong. Lực tỳ ngang làm xé rách lớp lưới liên kết mỏng manh bên hông đĩa. Đĩa bị tưa sợi, mẻ từng mảng lớn ở chu vi ngoài và sẵn sàng vỡ tung khi gặp vòng tua cao của máy mài công suất lớn.
Quy trình kiểm tra và lắp ráp đá mài chuẩn an toàn cho thợ xưởng
Để đảm bảo đá mài quay êm ái, không rung rơ tay cầm và triệt tiêu nguy cơ nổ đĩa khi làm việc, thợ cần làm đúng 4 bước cơ bản sau:
Bước 1: Kiểm tra âm vang tìm vết rạn ngầm
Trước khi đưa viên đá mới vào máy, dùng chuôi tua vít gõ nhẹ vòng quanh chu vi đĩa mài. Nếu nghe tiếng vang “keng keng” trong trẻo là đá liền lạc; nếu phát ra tiếng “bộp bộp” đục ngầu chứng tỏ bên trong đã có vết nứt ngầm do va đập lúc vận chuyển, phải vứt bỏ ngay.
Bước 2: Vệ sinh mặt bích kẹp và canh chỉnh lỗ tâm
Lau sạch mạt sắt bám trên hai mặt bích kẹp. Đặt đĩa khít vào gờ định tâm của trục, tuyệt đối không chêm long đền chế cháo nếu lỗ trục bị rơ lắc. Kiểm tra đệm giấy zin đi kèm hai bên thân đĩa để lực siết phân bố đều, tránh làm rạn đĩa từ tâm ra ngoài.
Bước 3: Siết chặt đai ốc hãm vừa đủ lực
Dùng khóa chuyên dụng xiết đai ốc theo chiều kim đồng hồ đến khi vừa cứng tay thì dừng. Không lấy búa đóng hay dùng cán tuýp nối dài để siết chết đai ốc vì lực ép quá mức sẽ làm nghiến vỡ vòng khâu kim loại của đĩa mài.
Bước 4: Chạy không tải kiểm tra độ đảo
Bật công tắc cho máy quay không tải dưới đất trong vòng 1 phút, hướng mặt đĩa xuống sàn xưởng và đứng né sang một bên. Khi máy đạt tua tối đa mà không nghe tiếng rít lạ, tay cầm không bị rần giật thì mới bắt đầu đưa vào chi tiết để thi công.
Lưu ý khi vận hành và chọn thiết bị gia công gầm xe tải
Bên cạnh việc dùng đá tốt, việc phối hợp các máy móc làm nguội trong xưởng xe tải ảnh hưởng trực tiếp đến tuổi thọ của đá mài và năng suất làm việc của anh em thợ.
Khi thao tác xẻ rãnh sắt dày hay cắt bỏ các bu lông quang nhíp bám cứng ngắc, anh em cần trang bị đúng máy mài góc công suất lớn xẻ bu lông rỉ sét để đảm bảo máy giữ vững tua, không bị ghìm tua máy khi đè mạnh tay. Đối với các mối hàn khung gầm sau khi gá lắp, trước khi mài phẳng bề mặt, anh em nên chuẩn bị sẵn súng xiết bu lông 1 inch để siết chặt các cụm quang nhíp, định hình khung xe vững chãi nhằm hạn chế rung lắc truyền ngược vào đĩa mài.
Mỗi khi hạ dầm cầu hay tháo dỡ cụm phanh tăng bua để mài vát cạnh cơ khí, cần kê đỡ xe chắc chắn bằng mễ kê chân voi tải trọng lớn để tạo khoảng sáng gầm rộng rãi. Tư thế đứng cầm máy mài phải vững vàng, hai tay ghì chặt thân máy, tuyệt đối không chui vào các thế kẹt hiểm trở khiến tay cầm máy bị vướng víu khi xảy ra phản lực giật ngược.
Đối với các xưởng xe tải chuyên đóng thùng, sửa nhíp, việc dùng súng cắt gió đá kết hợp với các dòng đá mài biên dạng dày 6mm sẽ giúp đường vát mép trước khi hàn đạt độ ngấu sâu. Khi làm việc tại khu vực gầm, anh em có thể dùng thêm kích cá sấu để kích đội phụ các thanh giằng, tạo khe hở thoáng đãng trước khi đưa máy mài vào cắt ngọt từng đường.
Câu hỏi thường gặp
Đá cắt sắt xe tải dày bao nhiêu mm là an toàn nhất khi cắt sắt xi?
Đối với sắt xi xe tải dày từ 6mm đến 10mm, anh em nên chọn đĩa cắt có độ dày từ 1.6mm đến 2.0mm loại có 2 lớp lưới gia cường. Cỡ đĩa này vừa đủ cứng vững để chống vặn vẹo trong mạch cắt sâu, vừa đảm bảo tốc độ ăn phôi nhanh và không làm máy bị ghìm tua.
Tại sao đá mài hợp kim cho xưởng xe tải nhanh bị chai lì khi mài nhíp?
Lá nhíp xe tải là thép hợp kim đàn hồi đã qua tôi cứng, nếu dùng loại đá có hạt nhôm oxit thông thường hạt mài sẽ bị cùn nhanh và tạo ra một lớp tráng bóng trên mặt đĩa. Để xử lý nhíp xe tải, anh em bắt buộc phải chọn dòng đá mài dùng hạt Zirconia hoặc Ceramic có tính năng tự bẻ vỡ tinh thể để liên tục tái tạo cạnh cắt sắc bén.
Có được tháo ốp bảo vệ chắn phoi của máy mài khi cắt góc hẹp không?
Tuyệt đối không được tháo ốp chắn bảo vệ trong bất kỳ trường hợp nào. Những góc hẹp gầm xe tải là nơi dễ gây kẹp đĩa nhất; nếu tháo ốp chắn bảo vệ, khi đĩa bị sốc vỡ các mảnh vỡ sắc nhọn sẽ văng thẳng vào mặt hoặc ngực thợ gây nguy hiểm khôn lường.
Làm thế nào để nhận biết đá mài chính hãng chịu được tua cao?
Đá chuẩn luôn có in vạch màu quy định tốc độ dài danh định 80 m/s (vạch đỏ), ghi rõ số vòng tua tối đa phù hợp với từng đường kính đĩa, bề mặt lưới gia cường hiện rõ đều đặn và vòng khâu kim loại dập chìm sắc sảo có ghi hạn dùng dập nổi rõ ràng.
2 / 2