 Thiết bị lưu động – cứu hộ ô tô
 Thiết bị sửa chữa ô tô phổ thông
 Thiết bị sửa chữa ô tô tải
 Thiết bị sửa chữa lốp
 Máy ra vào lốp ô tô
 Máy cân bằng lốp ô tô
 Máy cân chỉnh độ chụm bánh xe
 Máy nén khí
 Cầu nâng ô tô
 Tủ đồ nghề, tủ đựng dụng cụ
 Dụng cụ cầm tay
 Trạm rửa xe – chăm sóc xe
 Thiết bị thủy lực
 Cuộn dây hơi tổng hợp
 Sửa chữa bảo dưỡng xe máy

Kiến thức sửa xe tải
Cẩm nang chọn máy mài góc và quy tắc an toàn xưởng xe tải
Th10
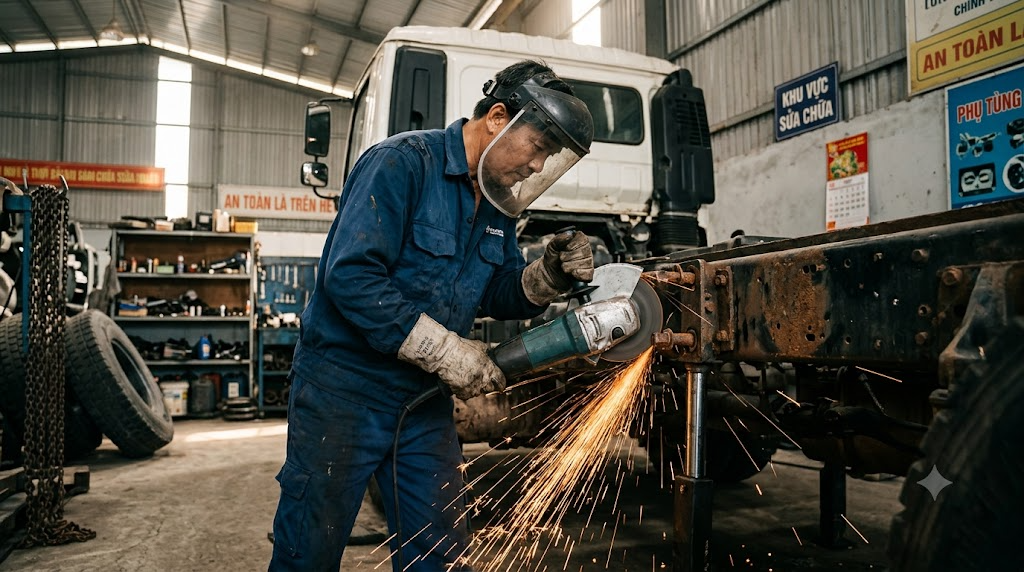
Tiếng máy rít xé tai hòa cùng mùi khét lẹt của sắt cháy và tia lửa bắn rực một góc xưởng là cảnh tượng quá quen thuộc ở bất kỳ gara xe tải nặng nào. Chiếc đầu kéo vào xưởng với dàn ốc quang nhíp rỉ sét bết cứng như hàn chết, dầm sắt xi nứt toác sau chuyến cày ải chở quá tải, hay bản mã thùng bệ bung mối hàn lởm chởm. Những lúc như thế, nếu anh em cầm một chiếc máy yếu sụt tua, hoặc lắp nhầm viên đá mỏng không đúng vòng tua, chỉ một cú vặn cổ tay khi lưỡi cắn sắt là đá văng tung tóe, máy giật ngược vào người cực kỳ nguy hiểm. Bài viết này là cẩm nang toàn tập chia sẻ kinh nghiệm thực tế giúp anh em thợ và chủ xưởng làm chủ chiếc máy mài góc, từ cách chọn đúng dải công suất, đọc chuẩn tem nhãn đá mài đá cắt đến kỹ năng luồn lách xử lý ốc gầm an toàn mà không lo bể đá.
Máy mài góc là gì và vai trò sống còn trong gara xe tải
Máy mài góc cầm tay là thiết bị truyền động bằng motor điện hoặc khí nén qua bộ nhông truyền bánh răng nón để quay trục đĩa ở tốc độ rất cao, phục vụ việc mài nhẵn, vát mép và cắt xẻ kim loại tấm dày. Trong một gara xe con, cây máy mài đĩa 100mm nhỏ gọn có thể dùng lặt vặt cả tuần mới đụng tới một lần. Nhưng bước chân vào xưởng xe tải ben, xe bồn hay đầu kéo container, chiếc máy mài đĩa lớn lại là cánh tay phải làm việc liên tục từ sáng sớm đến tối mịt. Mọi công đoạn từ xẻ hạ cụm bu lông quang nhíp bết gỉ, cắt ngắn cọc bu lông ba giằng, vát rãnh chữ V hàn nối dầm chassis cho đến chà phẳng ba via thùng xe đều phải đi qua đĩa mài mài mòn.
Nếu trong xưởng thiếu vắng một chiếc máy đủ khỏe, cả dây chuyền sửa chữa gầm và làm đồng sẽ lập tức đình trệ. Anh em không thể dùng mỏ hàn gió đá để thổi đứt những con ốc nằm sát bình hơi hay đường ống dầu thủy lực vì nguy cơ hỏa hoạn cháy xe cực cao. Dùng đục tay và búa tạ để bạt đầu tán sắt xi thì vừa tốn sức thợ vừa làm biến dạng mép kim loại cơ bản của xe khách. Khi máy mài bị chập cháy rotor, yếu lực do sụt áp hoặc rung lắc rơ bạc đạn, thợ sẽ mất hàng giờ đồng hồ vật lộn chỉ để dọn dẹp mặt bằng mối hàn trước khi đưa vật tư mới vào thay thế.
Hơn thế nữa, máy mài góc trong môi trường xe tải nặng phải chịu đựng bụi sắt mịn len lỏi liên tục vào khe tản nhiệt, dầu mỡ bám dính và thời gian cày ải kéo dài. Hiểu rõ bản chất công việc, cấu hình máy chịu tải nặng và trang bị đúng công cụ bổ trợ đi kèm sẽ giúp xưởng nâng cao năng suất cắt gọt, tiết kiệm đá mòn và bảo vệ an toàn tính mạng cho chính người thợ chui gầm.
Sơ đồ cấu tạo chi tiết máy mài góc và dấu hiệu hư hỏng thợ cần biết
Một chiếc máy mài góc vận hành bền bỉ dưới bàn tay cày ải của thợ xưởng sắt thép được cấu thành từ các cụm chi tiết cơ khí và điện chịu tải cao. Nắm chắc từng cụm bộ phận sẽ giúp anh em bắt đúng bệnh ngay khi máy bắt đầu có hiện tượng gầm rú hay đánh lửa bất thường.
Động cơ điện gồm Stator và Rotor quấn dây đồng
Cụm động cơ điện chuyển hóa điện năng thành cơ năng quay trục chính. Ở các dòng máy chuyên tải nặng, cuộn dây Stator và Rotor phải được bọc lớp keo epoxy cách điện dày dặn để chống lại mạt sắt li ti bị quạt gió hút vào cọ xước làm chập cuộn dây. Khi Rotor bị om dây hoặc đánh lửa cổ góp, máy sẽ có dấu hiệu ì ạch, bốc mùi khét lẹt, bấm công tắc thì tia lửa điện xẹt thành vòng tròn quanh chổi than và lực cắt yếu hẳn đi dù không đè tải nặng.
Cặp bánh răng nón truyền động trong hộp số đầu máy
Hộp số đầu máy chứa cặp nhông bánh răng nón chuyển hướng chuyển động quay 90 độ từ trục Rotor sang trục gắn đá mài. Cặp nhông này làm việc trong môi trường chịu va đập mô-men xoắn tức thời cực lớn khi lưỡi cắt bị kẹp sắt. Khi mỡ bò bôi trơn bị khô cạn hoặc nhông bị mòn mẻ răng do giật ngược nhiều lần, đầu máy sẽ phát ra tiếng rít gầm chói tai, vỏ nhôm nóng ran chỉ sau 5 phút bấm máy và trục đá có độ rơ lắc ngang rõ rệt.
Trục chính, bích kẹp đá và ren khóa giữ lưỡi
Trục chính có tiện ren (thường là ren M14 cho máy phổ thông) kết hợp cùng tán bích dưới và tán xiết trên có lỗ xỏ khóa mở đá. Bộ phận này chịu toàn bộ lực tì đè và lực xoắn cắt gọt kim loại. Khi bích kẹp bị cong vênh, rơ ren do thợ dùng đục đóng mở thay vì dùng khóa chuyên dụng, viên đá cắt lắp vào sẽ bị đảo mặt, rung giật dữ dội khi chạm vào sắt, làm đá nhanh mòn vẹt một bên và rất dễ nổ đá ở tốc độ cao.
Chổi than và cổ góp tiếp điện
Chổi than carbon tì trực tiếp vào lam đồng cổ góp để dẫn dòng điện nuôi Rotor quay liên tục. Làm việc trong môi trường rung chấn và bụi kim loại bám dày, chổi than mài mòn rất nhanh. Khi chổi than mòn trơ lò xo hoặc bị kẹt mạt sắt trong ống dẫn than, máy sẽ chạy chập chờn, lúc quay lúc ngắt quãng, hoặc đánh tia lửa lớn làm cháy đen lam đồng, dẫn đến hỏng luôn cả ruột máy nếu không thay than định kỳ.
Cữ chắn bảo vệ chống văng tia lửa và mảnh vỡ
Cữ chắn bằng thép dập ôm quanh nửa vòng ngoài của đĩa cắt, có khớp khóa siết chặt vào cổ máy mài. Chiếc vành chắn này có nhiệm vụ chắn hướng tia lửa hướng thẳng vào mặt thợ và ngăn các mảnh đá vỡ bay trực tiếp vào người khi xảy ra sự cố vỡ đĩa. Thợ xưởng thường tháo bỏ cữ bảo vệ để lách vào khe gầm hẹp, đây là hành vi cực kỳ nguy hiểm khiến phần lớn tai nạn thương tâm xảy ra.
Công tắc khởi động và mạch điện điều khiển
Máy mài góc tải nặng thường dùng công tắc bóp dưới bụng có chốt hãm an toàn hoặc công tắc trượt cạnh sườn máy. Một số dòng máy đời mới còn tích hợp thêm mạch khởi động mềm chống giật nảy cổ tay và rơ-le chống tự khởi động lại khi có điện đột ngột. Khi công tắc bị kẹt mạt kim loại, máy có thể bị kẹt luôn ở trạng thái mở nguồn hoặc bấm bóp nhưng không tiếp điện, gây mất kiểm soát hoàn toàn thao tác của thợ.
Sau khi tháo rã kiểm tra các chi tiết cơ khí bên trong lốc máy mài, anh em nên sử dụng chiếc hộp dụng cụ cầm tay để cất giữ ốc vít, chổi than dự phòng và khóa mở đá gọn gàng, tránh thất lạc đồ nghề giữa sàn xưởng ngổn ngang dầu mỡ.
Nguyên lý hoạt động và dòng truyền lực của máy mài góc cầm tay
Máy mài góc hoạt động dựa trên nguyên lý biến đổi điện năng thành cơ năng quay tốc độ cao với mô-men xoắn ổn định để bóc tách vật liệu kim loại qua ma sát hạt mài. Khi người thợ đóng tiếp điểm công tắc nguồn, dòng điện 220V chạy qua chổi than cấp vào cổ góp, tạo nên từ trường biến thiên cực mạnh trong lõi Rotor và Stator. Lực từ đẩy Rotor quay với vận tốc cực lớn, thông thường đạt từ 25.000 đến 30.000 vòng/phút ở trục động cơ điện.
Đầu trục Rotor gắn bánh răng nón chủ động ăn khớp trực tiếp với bánh răng nón bị động trong khoang hộp số nhôm đúc. Bộ nhông này thực hiện hai nhiệm vụ kỹ thuật: đổi góc truyền động một góc vuông 90 độ và giảm tốc độ vòng tua xuống dải làm việc tiêu chuẩn (từ 6.500 đến 11.000 vòng/phút tùy theo đường kính đĩa mài danh định), đồng thời nhân lực mô-men xoắn lên gấp nhiều lần. Mô-men xoắn sau khi nhân lên sẽ truyền thẳng xuống trục chính mang đĩa cắt đá mài.
Khi viên đá mài quay tròn ở vận tốc chu vi lên đến 80 mét/giây áp sát vào phôi thép chassis hoặc đầu bu lông, hàng triệu hạt mài corundum (nhôm oxit hoặc silic carbide) trên bề mặt đĩa đóng vai trò như những lưỡi bào siêu nhỏ cày xới bóc tách từng lớp phoi thép. Quá trình ma sát cực mạnh sinh ra nhiệt độ cục bộ vượt 1.000 độ C, làm nóng đỏ phoi vụn và bắn ra ngoài dưới dạng chùm tia lửa rực sáng. Dòng truyền lực này phải được giữ liên tục và ổn định; nếu thợ tì đè quá mức làm tốc độ quay sụt giảm đột ngột, dòng điện qua cuộn dây sẽ tăng vọt gây quá nhiệt làm cháy máy ngay tức khắc.
Bên cạnh máy mài cắt dùng điện, nhiều xưởng chuyên đóng thùng xe bồn hoặc dọn gầm xe ben còn cấp khí nén để chạy súng xiết ốc kết hợp cùng thiết bị mài hơi. Để đảm bảo áp lực hơi sạch và ổn định nuôi toàn bộ hệ thống cơ cấu khí nén, gara luôn cần trang bị một cụm máy nén khí công nghiệp với lưu lượng xả lớn, không để áp tụt dưới 8 bar khi nhiều thợ cùng bấm máy cày việc cùng lúc.
Bảng tra nhanh: Triệu chứng hư hỏng, nguyên nhân và cách xử lý máy mài góc
Dưới đây là bảng tổng hợp các pan bệnh cơ điện hay gặp nhất trên máy mài góc tại các xưởng sửa chữa gầm và bệ sắt xe tải, giúp anh em thợ bắt đúng bệnh và tự khắc phục nhanh chóng:
| Triệu chứng thực tế | Nguyên nhân cốt lõi | Cách kiểm tra tại xưởng | Hướng xử lý dứt điểm |
|---|---|---|---|
| Bấm công tắc máy không quay, không có tiếng ù | Đứt dây nguồn gập cổ máy, hỏng công tắc hoặc chổi than mòn hết | Đo thông mạch dây cắm, tháo nắp than kiểm tra lò xo tì | Thay chổi than đúng kích cỡ, đấu lại đoạn dây nguồn bị đứt ngầm |
| Tia lửa điện xẹt vòng tròn quanh cổ góp, máy chạy yếu xìu | Chập cháy một số cuộn dây Rotor, cổ góp bị đánh rãnh sâu | Quan sát lam đồng thấy cháy đen, mùi khét nồng nặc | Tiện láng lại cổ góp nếu mòn nhẹ, quấn lại hoặc thay mới ruột Rotor |
| Đầu hộp số kêu rít chói tai, vỏ nhôm nóng ran | Cạn mỡ bôi trơn, mẻ răng bánh răng nón hoặc vỡ vòng bi trục | Cầm trục lắc ngang thấy rơ, quay tay thấy sượng từng khấc | Rửa sạch mạt sắt trong buồng nhông, thay cặp bánh răng nón và tra mỡ chịu nhiệt |
| Máy rung giật bần bật khi vừa chạm lưỡi vào sắt | Đá mài đá cắt bị mẻ mép, bích kẹp vênh hoặc trục chính cong | Quan sát mặt phẳng đĩa quay, rà kim so trên mặt bích | Vứt bỏ viên đá nứt, thay bích kẹp mới, nắn thẳng hoặc thay trục chính |
| Bấm máy phát tiếng ù lớn nhưng trục đĩa đứng im | Kẹt bạc đạn đầu đuôi hoặc bánh răng nón kẹt mẩu phoi vỡ | Ngắt điện nguồn, lấy tay xoay thử đĩa cắt xem có bị bó cứng | Tháo vỏ hộp số, móc bỏ dị vật kẹt, ép thay vòng bi mới chịu tốc độ cao |
| Vỏ máy rò điện giật tê tay khi làm việc sàn ẩm | Mạt sắt đóng dày bên trong lốc máy gây chập vỏ, hỏng vỏ bọc | Dùng bút thử điện hoặc đồng hồ đo cách điện giữa cuộn dây và vỏ | Dùng khí nén xịt sạch toàn bộ mạt sắt trong máy, sơn phủ keo cách điện lại |
| Đang cắt ngọt thì máy tự ngắt ngưng hoạt động | Rơ-le nhiệt bảo vệ ngắt do quá tải, hoặc đứt cổ bóp công tắc | Sờ thân máy thấy quá nóng, chờ nguội 10 phút bấm lại thử | Giảm tải tì đè khi thao tác, kiểm tra thông mạch cụm rơ-le ngắt nhiệt |
| Đá cắt nhanh mòn vẹt, cạnh cắt cháy đen tím thép | Chọn sai độ dày đá, đá quá mềm hoặc thợ ép máy đè nghiêng lưỡi | Kiểm tra thông số ghi trên mặt đá mài, góc đặt tay của thợ | Chuyển sang dùng đá cắt chuyên dụng cho inox/thép hợp kim dày, giữ thẳng tay |
Chọn máy mài góc công suất lớn 1500W-2400W cho gara xe tải
Máy mài góc công suất lớn từ 1500W đến 2400W là trang bị bắt buộc khi xưởng tiếp nhận các dòng xe tải từ 8 tấn trở lên, xe ben chở đá hay đầu kéo chạy đường trường. Những khối kim loại trên xe tải nặng như dầm chassis dày 8-10mm, bu lông quang nhíp phi 24 đến phi 30 bị rỉ sét đóng tảng không thể cắt nổi bằng những chiếc máy mài mini 700W-900W dùng đĩa 100mm. Khi cố tình ép các dòng máy nhỏ làm việc quá sức, tốc độ trục đĩa tụt thê thảm, máy gầm rú quá tải và cuộn dây đồng sẽ bốc khói cháy đen chỉ sau vài chục phút tì đè liên tục.
Khi lựa chọn giữa đĩa 125mm và đĩa 180mm (hoặc 230mm), anh em cần căn cứ vào không gian làm việc thực tế và chiều sâu vết cắt. Dòng máy dùng đĩa 125mm công suất 1400W-1600W cho tốc độ tua rất cao (khoảng 10.000 – 11.000 vòng/phút), cực kỳ linh hoạt để thợ luồn vào khe hẹp cắt đầu ốc quang nhíp hoặc vát mép các thanh giằng chữ A. Ngược lại, dòng máy gắn đĩa 180mm-230mm có công suất khủng 2000W-2400W nhưng vòng tua chỉ khoảng 6.500 – 8.500 vòng/phút; cỗ máy này sở hữu mô-men xoắn cực lớn và chiều sâu lưỡi cắt ăn hơn hẳn, chuyên trị xẻ đôi các thanh dầm thép chữ U, cắt xả bu lông mâm moay-ơ xe tải nặng hoặc phay phẳng mối hàn bản mã thùng xe tải thùng dài.
Đối với các công việc nâng hạ kiểm tra hệ thống gầm xe tải trước khi đưa máy mài vào cắt sắt, anh em nên đưa xe lên cầu nâng hoặc dùng con kích thủy lực khí nén loại 40 đến 80 tấn để đội nhấc trục cầu lên dứt khoát. Sau đó, thợ phải vào bài chi tiết về tiêu chí công suất và kích thước đĩa cắt. Toàn bộ kinh nghiệm cân đo giữa lực cắt và độ linh hoạt được em phân tích sâu trong bài chọn máy mài góc công suất lớn 1500W-2400W xẻ bu lông rỉ sét, mài vát mép sắt xi đầu kéo.
Cách phân biệt và chọn đá cắt, đá mài hợp kim chịu tua cao cho xưởng xe tải
Việc chọn đúng viên đá mài đá cắt quyết định trực tiếp đến tốc độ hoàn thành công việc và an toàn thân thể của người thợ. Trong xưởng xe tải, sắt xi và bu lông đều là thép hợp kim cường độ cao có độ cứng rất lớn. Nếu anh em mua phải loại đá gia công trôi nổi rẻ tiền, keo kết dính bakelite kém chất lượng hoặc thiếu lưới sợi thủy tinh gia cường (fiberglass mesh), viên đá sẽ nhanh chóng bị tưa mép, mòn vẹt không đều hoặc vỡ toác từng mảng lớn khi va đập vào gờ thép cứng.
Khi cầm viên đá mài hay đá cắt trên tay, thợ già luôn nhìn vào vòng tròn thông số in chìm trên mặt đá. Đầu tiên là tốc độ tối đa cho phép (thường ghi 80 m/s kèm số vòng tua RPM như 12.200 RPM cho đĩa 125mm hoặc 8.500 RPM cho đĩa 180mm). Tuyệt đối không bao giờ được lắp viên đá có vòng tua danh định thấp hơn tốc độ không tải của chiếc máy mài góc đang dùng. Tiếp theo là ký hiệu vật liệu hạt mài: chữ “A” (Aluminum Oxide) chuyên trị thép thường, “WA” (White Aluminum Oxide) chuyên cắt thép hợp kim cứng và inox, còn “ZA” (Zirconia Alumina) là dòng đá siêu bền chuyên dùng xẻ rãnh kim loại dày với tải trọng nặng mà không lo chai mặt đá.
Độ dày của đá cắt cũng cần chọn chuẩn: đá cắt mỏng 1.0mm – 1.2mm cho đường cắt ngọt lịm, ít hao thép và sinh nhiệt thấp, thích hợp cắt tỉa vỏ thùng cabin hay tôn áo vách; còn khi xẻ bu lông quang nhíp phi 27 hoặc cắt sắt xi dày, bắt buộc phải dùng đá cắt độ dày 1.6mm – 2.0mm để chống hiện tượng vặn vẹo lưỡi gây kẹt rách đá. Để nhận biết chuẩn xác các tầng lưới gia cường, cách kiểm tra date xuất xưởng tránh mua phải đá lưu kho quá hạn bị lão hóa keo dán, anh em hãy xem kỹ bài hướng dẫn cách phân biệt và chọn đá cắt, đá mài hợp kim cho xưởng xe tải.
Quy trình cắt xả bu lông quang nhíp kẹt cứng và dọn ba via mối hàn thùng bệ
Cắt xả một cụm bu lông quang nhíp xe tải nặng bị rỉ sét bết cứng sau nhiều năm dầm mưa dãi nắng là một trong những việc xương xẩu nhất của thợ gầm. Ren bu lông lúc này đã bị oxy hóa nở phồng, đóng tảng đất cát cứng như đá hộc; dùng súng bắn ốc loại lớn cũng chỉ làm toét đầu ren hoặc xoay cả cây quang nhíp. Giải pháp dứt điểm, nhanh gọn nhất là đưa máy mài góc gắn đá cắt hợp kim vào xẻ dọc đai ốc để giải phóng sức căng ren trước khi đóng hạ lá nhíp xuống tán lại ắc bạc.
Quy trình chuẩn đòi hỏi người thợ phải giữ tâm thế bình tĩnh và chuẩn bị mặt bằng thi công thật thông thoáng. Trước tiên, thợ dùng bàn chải sắt đánh bay đất cát bám quanh chân ốc để lộ rõ đường sinh bu lông. Khi đặt lưỡi cắt, luôn giữ góc nghiêng đưa lưỡi ăn dần từ ngoài mép tán đai ốc vào trong, tuyệt đối không ấn ngập sâu cả lưỡi cắt ngay từ đầu vì rất dễ kẹp đá khi kim loại giãn nở do nhiệt. Cắt một rãnh xẻ dọc sâu khoảng 80% chiều dày tán đai ốc, chừa lại một lớp thép mỏng để tránh cắt lẹm vào ren của cây quang nhíp nếu muốn tái sử dụng, sau đó dùng búa tạ và đục bạt một nhát dứt khoát là con tán nứt toác bung ra nhẹ nhàng.
Đối với công việc gia công dọn dẹp ba via sắc nhọn trên thùng bệ sau khi hàn que hoặc hàn MIG, thợ cần thay sang viên đá mài dày 6.0mm. Đặt mặt đá nghiêng một góc 15 đến 30 độ so với mặt phẳng tấm kim loại, lướt đều tay với nhịp đưa tịnh tiến liên tục, không tì đè chết tại một điểm để tránh làm cháy lõm kết cấu tấm tôn. Khi làm việc với các hệ thống gá lắp gầm xe trước lúc cắt hạ chi tiết, anh em có thể dùng thêm bộ dụng cụ tháo lắp chuyên dụng để giữ cố định các đòn giằng liên kết. Toàn bộ các mẹo xẻ đai ốc không cháy ren và kỹ thuật lia đá dọn ba via được mô tả chi tiết tại bài viết xử lý triệt để ba via mối hàn thùng bệ và cắt xả bu lông quang nhíp kẹt cứng bằng máy cắt cầm tay.
Quy tắc an toàn chống văng đá, kẹt lưỡi và dội ngược trong gầm xe tải
Khoang máy và gầm xe tải là không gian cực kỳ chật hẹp, tối tăm và ngổn ngang các đường ống dẫn dầu thắng, bình tích khí, dây điện sườn xe. Thao tác máy mài góc tốc độ hơn mười nghìn vòng mỗi phút trong tư thế nằm ngửa chui gầm đòi hỏi thợ phải tuân thủ nghiêm ngặt các quy tắc an toàn cơ khí. Hiện tượng nguy hiểm nhất mà thợ non tay hay gặp phải là “kick-back” (máy giật ngược): khi mạch cắt bị khép lại kẹp chặt lưỡi đá, hoặc khi góc phần tư trên của viên đá chạm vào cạnh sắt cứng, toàn bộ động năng của đĩa quay sẽ biến thành phản lực quăng ngược thân máy mài vào mặt hoặc ngực của người thợ.
Để chống dội ngược và triệt tiêu nguy cơ nổ vỡ đá, thợ phải luôn tuân thủ nguyên tắc “đứng lệch luồng tia lửa”. Khi nằm gầm, hướng mặt và toàn bộ phần thân người không bao giờ được nằm trên cùng một mặt phẳng quay của đĩa cắt. Tay cầm phụ của máy mài góc phải được siết chặt bằng cả hai tay, tạo điểm tựa tam giác vững chắc với bờ vai. Tuyệt đối không bao giờ dùng một tay để bấm máy mài góc đĩa 125mm trở lên trong gầm xe. Trước khi cắt bất kỳ thanh giằng hay bu lông chịu lực nào, thợ phải phán đoán chiều biến dạng co giãn của kim loại: cắt từ phía kim loại bị kéo giãn ra trước, không bao giờ cắt vào vùng thép đang bị nén dồn vì mạch cắt sẽ ép chặt lại cắn đứt lưỡi đá.
Ngoài ra, trước khi đưa máy vào gầm, việc kiểm tra tình trạng rò rỉ nhiên liệu là yêu cầu sống còn. Nếu nghi ngờ có hơi xăng dầu bốc ra từ đường ống thông hơi thùng dầu, tuyệt đối không được đánh lửa máy mài. Thợ có thể dùng thêm chiếc máy tạo khói để thử độ kín của các gioăng phớt hoặc đường ống dẫn kín trong khoang máy trước khi bắt đầu công đoạn mài cắt sinh nhiệt cao. Toàn bộ sơ đồ thoát hiểm, tư thế tì tay khử lực giật ngược được đúc kết đầy đủ trong bài quy tắc an toàn chống văng đá, kẹt lưỡi và dội ngược khi vận hành máy mài góc cầm tay trong khoang máy, gầm xe tải.
Lịch bảo dưỡng định kỳ máy mài góc và phụ kiện cắt gọt tại xưởng
Máy mài góc làm việc trong môi trường gara xe tải liên tục hít phải mạt kim loại và bụi đá mài xơ rách. Thiết lập quy trình bảo dưỡng máy đều đặn hàng tuần sẽ giúp thiết bị hoạt động êm ái, kéo dài tuổi thọ Stator Rotor và ngăn ngừa triệt để nguy cơ phóng điện rò rỉ gây giật cho anh em thợ:
| Hạng mục kiểm tra & bảo dưỡng | Chu kỳ thực hiện | Quy trình và thao tác kỹ thuật cần làm |
|---|---|---|
| Xịt bụi mạt sắt khoang motor và khe tản nhiệt | Cuối mỗi ca làm việc | Dùng súng xịt hơi áp lực cao thổi ngược từ đuôi máy lên đầu gió, đẩy toàn bộ mạt kim loại bám trên cuộn dây ra ngoài |
| Kiểm tra độ mòn chổi than và mặt đồng cổ góp | 15 ngày một lần | Mở nắp than, đo chiều dài viên than (thay mới khi mòn quá 2/3), dùng giấy nhám mịn hạt P600 lau sạch muội than bám trên cổ góp |
| Bổ sung và thay mới mỡ bò hộp số đầu nhông | 30 đến 45 ngày | Tháo 4 ốc đầu nhôm, cạo bỏ mỡ bò cũ đã đen biến chất, vệ sinh răng nhông bằng dầu hỏa, tra mỡ chịu nhiệt độ cao chuyên dụng |
| Kiểm tra độ rơ lắc của trục chính và vòng bi | Hàng tháng | Dùng tay lắc mạnh trục chính theo phương ngang và dọc, nếu thấy rơ sượng thì dùng cảo tháo ép thay vòng bi mới ngay |
| Rà soát dây dẫn nguồn và công tắc đóng ngắt | Hàng tuần | Uốn gập kiểm tra đoạn đuôi chuột chống gãy dây, bấm nhả công tắc thử độ nảy chốt khóa, bọc gen co nhiệt nếu vỏ dây bị xước |
| Kiểm tra mặt phẳng bích kẹp đá và cữ bảo vệ | Trước mỗi lần thay đá | Lau sạch cát bụi rãnh ren trục M14, siết chặt ốc khóa vành chắn bảo vệ, loại bỏ các tán kẹp đã bị cong vênh hoặc mòn răng bám |
Khi tiến hành kiểm tra bảo dưỡng định kỳ các thiết bị điện trong xưởng, thợ nên kết hợp dùng một chiếc đồng hồ vạn năng điện tử để đo điện trở cách điện giữa lõi Stator ra vỏ kim loại, đảm bảo an toàn tuyệt đối chống giật khi làm việc trong môi trường sàn gara thường xuyên ẩm ướt.
Trang bị thiết bị mài cắt và đồ nghề theo quy mô gara xe tải
Tùy theo quy mô tiếp nhận phương tiện và cơ cấu xe con, xe tải nhẹ hay xe siêu trường siêu trọng, chủ xưởng cần tính toán danh mục công cụ cắt gọt, mài phẳng sao cho đồng bộ với dàn thiết bị sửa chữa gầm bệ:
| Hạng mục thiết bị | Thợ lưu động / Bãi xe nhỏ (1-2 cầu) | Gara xe tải tổng hợp (3-5 khoang sửa) | Xưởng đại tu bệ thùng xe tải nặng (trên 6 khoang) |
|---|---|---|---|
| Hệ thống máy mài, máy cắt chính | 01 máy mài góc 100mm (850W) + 01 máy mài góc 125mm (1400W) | 03 máy mài góc 125mm (1500W) + 02 máy mài góc 180mm (2200W) | Dàn 6 máy mài góc 125mm + 4 máy mài 180mm-230mm (2400W) + máy mài khuôn khí nén |
| Hệ thống nâng đỡ gầm bệ an toàn | Kích thủy lực đội tay 20 tấn + 02 mễ kê tải thường | Kích cá sấu 5 tấn + kích thủy lực khí nén 40 tấn + mễ kê chân voi | Cầu nâng chuyên dùng xe tải + kích thủy lực khí nén 60/80 tấn + mễ kê chân voi 20 tấn |
| Công cụ tháo mở bu lông quang nhíp | Súng mở ốc 3/4 inch + cần lực tuýp công | Súng xiết bu lông 1/2 + súng 3/4 inch + máy gia nhiệt đai ốc | Súng xiết bu lông 1 inch hạng nặng + súng khí nén góc hẹp + giàn cẩu thủy lực |
| Vật tư đá mài, đá cắt tiêu hao | Đá cắt 100mm/125mm thông dụng, đá mài dày 6mm | Đá cắt 125mm hạt Zirconia, đá cắt 180mm thép dày, đá nhám xếp chà gỉ | Kho đá cắt hợp kim 125/180/230mm chịu tua 80m/s, đĩa mài kim cương vát sắt xi |
| Đồ bảo hộ lao động bắt buộc | Kính bảo hộ dẻo, găng tay da bò mỏng | Kính chắn mặt che kín, bao tay da dày chống tia lửa, nút tai chống ồn | Mũ kính che toàn mặt chịu va đập mảnh vỡ, tạp dề da chống cháy, giày mũi thép |
Đối với các xưởng chuyên làm đồng bệ sắt xi và thùng xe, việc kết hợp giữa máy mài vát mép và thiết bị nắn khung sẽ đẩy nhanh tiến độ bàn giao xe cho khách. Anh em có thể tham khảo thêm giải pháp kéo nắn đồng bộ trong bài viết về kỹ thuật nắn khung xương móp méo và gia cố vách thùng xe tải bằng bộ kích nắn khung thủy lực để hoàn thiện quy trình xưởng mình.
Những sai lầm chết người thợ sửa xe tải hay mắc khi dùng máy mài góc
Máy mài góc là một trong những công cụ cầm tay gây ra nhiều vụ tai nạn lao động nghiêm trọng nhất trong các xưởng cơ khí ô tô. Đa số các sự cố nổ đá, cứa đứt tay hay mù mắt đều bắt nguồn từ những thói quen ẩu tả, chủ quan của anh em thợ khi làm việc dưới gầm xe.
Tháo bỏ cữ chắn bảo vệ để lắp đá ngoại cỡ
Nhiều thợ sẵn sàng tháo vứt bỏ vành chắn bảo vệ chỉ để nhét vừa một viên đá cắt 150mm hoặc 180mm vào chiếc máy mài góc vốn chỉ thiết kế cho đĩa 125mm. Đây là sai lầm cực kỳ nguy hiểm vì tốc độ vòng tua của máy nhỏ (11.000 RPM) vượt xa tốc độ chịu đựng cho phép của viên đá lớn (thường chỉ chịu được 8.500 RPM). Khi quay quá tốc độ giới hạn, lực ly tâm sẽ xé toác viên đá ra từng mảnh găm thẳng vào người cầm máy mà không có gì che chắn.
Dùng mặt hông của đá cắt mỏng để mài kim loại
Nhiều anh em sau khi dùng đá cắt mỏng 1.2mm xẻ xong rãnh bu lông liền tiện tay nghiêng máy, áp mặt hông của viên đá vào để mài mòn ba via xung quanh. Cấu tạo của đá cắt chỉ có lớp lưới chịu lực theo phương thẳng đứng dọc thân đĩa. Khi bị tì đè uốn cong theo phương ngang mặt bên, lớp lưới sợi thủy tinh bị xé rách lập tức và viên đá sẽ phát nổ tan tành thành hàng chục mảnh sắc nhọn bay khắp xưởng.
Ép đè tải quá mạnh khi máy đang bị sụt vòng tua
Khi gặp bu lông to bản hoặc mép sắt xi dày cứng, tâm lý thợ thường sốt ruột nên dồn toàn bộ trọng lượng cơ thể đè mạnh lên thân máy mài góc với hy vọng cắt nhanh đứt hơn. Hành vi ép tải này làm tốc độ quay của đĩa tụt dốc thảm hại, sinh nhiệt độ cực cao tại điểm tiếp xúc làm chai lì hạt mài và nhanh chóng om cháy cuộn dây Rotor. Nguy hiểm hơn, việc đè ép lệch tâm sẽ làm cong trục máy và rất dễ dẫn đến hiện tượng kẹp đá giật ngược cổ tay.
Không trang bị kính bảo hộ và mạng che toàn mặt
Chùm tia lửa bắn ra khi mài cắt kim loại chứa hàng vạn hạt xỉ thép nóng đỏ bay với vận tốc xấp xỉ 200 km/h. Thợ thường chủ quan chỉ nheo mắt hoặc đeo kính cận thông thường khi thao tác. Kính cận thông thường không có gờ chắn hai bên thái dương, mạt sắt nóng đỏ vẫn có thể lọt vào kết mạc mắt gây bỏng giác mạc. Thậm chí khi xảy ra sự cố vỡ đá bất ngờ, kính nhựa thông thường sẽ vỡ vụn làm tổn thương mắt nặng nề hơn; bắt buộc thợ phải đeo kính chống va đập tiêu chuẩn hoặc mặt nạ che kín mặt chuyên dụng.
Sau khi hoàn tất công đoạn mài cắt làm đồng thùng bệ hay khoang máy nhiều bụi bặm, xưởng nên dùng một chiếc máy hút bụi công nghiệp công suất lớn hút sạch toàn bộ mạt vụn kim loại đọng lại trong các ngóc ngách kẹt hẹp, tránh để mạt sắt rỉ sét làm hỏng các cụm linh kiện điện tử trên xe.
Toàn bộ dụng cụ nhắc trong bài đều có sẵn ở thiết bị gara Alotools, anh em cần tư vấn cứ nhắn.
Câu hỏi thường gặp
Máy mài góc 100mm có dùng để cắt xẻ bu lông quang nhíp xe tải được không?
Không nên sử dụng máy mài góc 100mm để cắt xẻ bu lông quang nhíp xe tải nặng. Dòng máy 100mm công suất nhỏ (dưới 900W) và độ sâu lưỡi cắt rất nông, khi thợ tì đè cắt bu lông phi 24 đến phi 30 máy sẽ lập tức sụt tua, kẹt lưỡi và nhanh cháy Rotor; anh em nên dùng máy đĩa 125mm công suất từ 1400W trở lên.
Tại sao đá cắt mới lắp vào máy mài góc lại bị rung giật lắc ngang dữ dội?
Hiện tượng đá bị rung giật lắc ngang thường do bích kẹp đá bị bám dính mạt sắt làm kênh mặt tì, hoặc tán khóa bị cong vênh do thợ dùng đục đóng mở trước đó. Anh em cần tháo đá ra vệ sinh sạch bề mặt hai mặt bích kẹp, kiểm tra lại độ đồng tâm của trục chính và kiểm tra xem lỗ cốt của viên đá có bị rách vỡ hay không.
Đá cắt thép và đá cắt inox có lắp lẫn lộn cho nhau trên máy mài góc được không?
Về mặt cơ khí lắp vừa cốt thì dùng được nhưng không nên lắp lẫn lộn trong thực tế xưởng. Đá cắt chuyên inox thường không chứa sắt, lưu huỳnh và clo (Fe-S-Cl tự do) để chống làm cháy đen hay gỉ sét mối nối, trong khi dùng đá cắt thép thường để cắt inox sẽ làm chai trơ mặt đá rất nhanh và đường cắt bị sùi xỉ xỉn màu.
Bao lâu thì cần tháo máy mài góc ra tra thêm mỡ bò vào cụm hộp số nhông?
Đối với môi trường làm việc tải nặng liên tục tại các gara xe tải, anh em nên tháo kiểm tra và tra thêm mỡ bò chịu nhiệt sau mỗi 30 đến 45 ngày làm việc. Nếu thấy mỡ cũ bị khô cứng hoặc đổi sang màu đen khét chứa nhiều mạt vụn kim loại, phải rửa sạch toàn bộ bằng dầu hỏa rồi mới bơm mỡ mới vào khoảng 2/3 thể tích khoang chứa.
Khi cắt bu lông gầm xe tải, nên hướng tia lửa bắn về phía người hay bắn ra ngoài?
Quy tắc kỹ thuật chuẩn là hướng tia lửa bắn xuôi ra phía ngoài hoặc cắm thẳng xuống mặt đất, tuyệt đối không để tia lửa bắn ngược về phía người thợ hay hướng vào bình dầu, bình hơi. Đồng thời, tư thế đứng hoặc nằm của thợ phải lệch một góc nghiêng an toàn so với mặt phẳng quay tròn của đĩa mài để phòng ngừa rủi ro đá vỡ.
Có nên tháo tay cầm phụ của máy mài góc khi thao tác dưới gầm xe không?
Tuyệt đối không được tháo bỏ tay cầm phụ của máy mài góc khi làm việc dưới gầm xe tải. Cầm máy bằng một tay khi nằm ngửa gầm xe khiến thợ không đủ lực ghì giữ nếu xảy ra hiện tượng kẹp đá dội ngược máy; hai tay giữ chắc thân máy và tay nắm phụ tạo thành thế gá vững chắc giúp kiểm soát hoàn toàn đường cắt.
Làm thế nào để nhận biết viên đá mài góc đã hết hạn sử dụng không nên dùng tiếp?
Trên vòng kim loại ở tâm viên đá mài chính hãng luôn có dập nổi hạn dùng theo định dạng quý và năm (ví dụ V04/2026 nghĩa là hết hạn vào quý 4 năm 2026). Những viên đá đã quá hạn lưu kho thì keo liên kết nhựa bakelite rất dễ bị thoái hóa, giòn vụn do độ ẩm không khí, khi đưa vào máy mài góc quay tốc độ cao rất dễ tự nổ vỡ dù không va chạm mạnh.
Khi máy mài góc bị kẹt công tắc không ngắt được thì xử lý thế nào an toàn nhất?
Nếu công tắc máy mài góc bị kẹt dính mạt kim loại không bật nhả được khi đang quay, thợ phải giữ chặt hai tay vào thân máy rồi giật mạnh phích cắm ra khỏi ổ điện hoặc đạp ngắt cầu dao nguồn nhánh. Tuyệt đối không được thả máy mài đang quay xuống sàn xưởng vì máy sẽ tự quăng quật nảy vòng quanh gây tai nạn đứt gân chân cho những người xung quanh.
2 / 2
Thiết bị dùng cho việc này: Máy mài góc
 Máy mài góc Yamasu YMS-100-03 750W, đá 100mm, công tắc đuôi470.000₫
 Mễ kê 30 tấn, giá đỡ an toàn kích đỡ bằng ren vặn chuyên nghiệp2.800.000₫
 Súng Bulong Hơi Tuta TU-90D 1 Inch Cổ Dài 6200Nm – Mở Ốc Lốp Xe Tải Giá gốc là: 7.500.000₫.7.200.000₫Giá hiện tại là: 7.200.000₫.
 Kích thủy lực khí nén 2 tầng 40/80T thân dài mạ Crome Giá gốc là: 9.500.000₫.7.500.000₫Giá hiện tại là: 7.500.000₫.
Cần tư vấn chọn máy đúng nhu cầu gara? Gọi 0868.833.232 hoặc chat Zalo.