 Thiết bị lưu động – cứu hộ ô tô
 Thiết bị sửa chữa ô tô phổ thông
 Thiết bị sửa chữa ô tô tải
 Thiết bị sửa chữa lốp
 Máy ra vào lốp ô tô
 Máy cân bằng lốp ô tô
 Máy cân chỉnh độ chụm bánh xe
 Máy nén khí
 Cầu nâng ô tô
 Tủ đồ nghề, tủ đựng dụng cụ
 Dụng cụ cầm tay
 Trạm rửa xe – chăm sóc xe
 Thiết bị thủy lực
 Cuộn dây hơi tổng hợp
 Sửa chữa bảo dưỡng xe máy

Kiến thức sửa xe tải
Ép bạc lót tay dên xe tải: Mẹo kê gá chống cong vênh
Th10
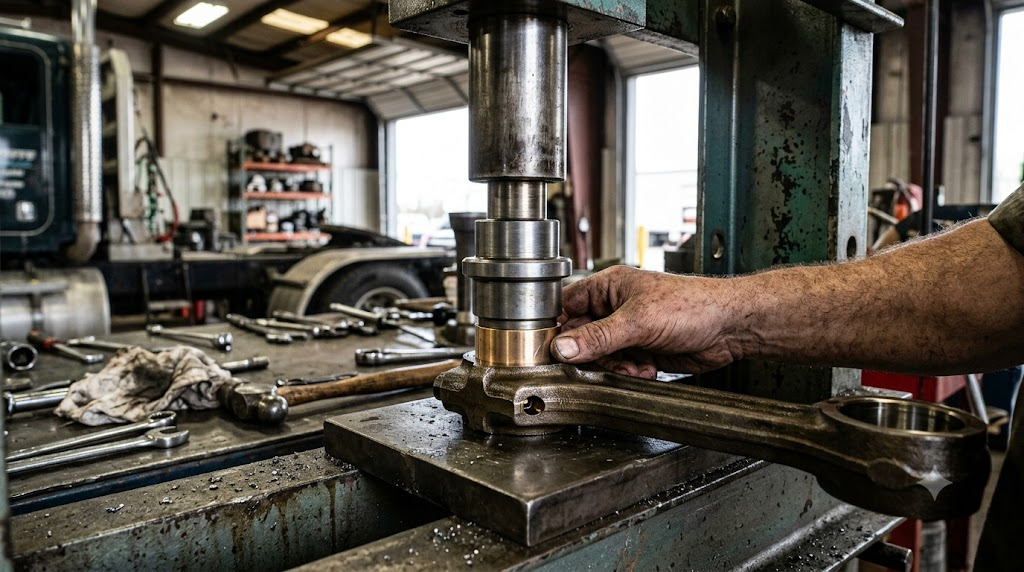
Nhiều anh em hạ máy xe tải đại tu, đến công đoạn đóng bạc ắc piston thường chủ quan lấy búa tạ với ống tuýp gõ bừa vào đầu nhỏ. Hậu quả là bạc đồng méo mó, tay biên bị vặn xoắn nhẹ mà mắt thường không thấy, lúc cẩu máy lên nổ thử là bó kẹt ắc, lột biên ngay trên bệ thử. Việc ép bạc lót tay dên bằng kích ép đòi hỏi tay nghề chuẩn chỉ từ khâu tiện cữ đóng, kê dưỡng phẳng đến canh lỗ dầu bôi trơn. Chỉ cần lệch vài dem lực đè là coi như bỏ luôn cả cây biên tiền triệu.
Xem thêm bài tổng quan cả hệ thống: Máy ép thủy lực xưởng xe tải: Tính tải và vận hành.
Ép bạc lót tay dên là gì và yêu cầu kỹ thuật lỗ ắc
Ép bạc lót tay dên là quá trình nén bạc đồng mới vào lỗ đầu nhỏ của thanh truyền động cơ xe tải bằng lực nén thẳng trục, đảm bảo độ dôi chặt chẽ và không làm biến dạng kết cấu thép. Bạc lót đầu nhỏ (thường làm bằng hợp kim đồng thiếc hoặc đồng phốt pho) giữ vai trò làm gối đỡ chịu lực trực tiếp từ chốt piston (ắc piston) truyền xuống khi hòa khí bốc cháy. Do làm việc ở môi trường nhiệt độ cao và lực va đập tuần hoàn cực lớn, bạc phải đạt độ đồng tâm tuyệt đối với thân biên.
Một cây biên xe tải tiêu chuẩn sau khi ép bạc phải thỏa mãn các chỉ tiêu khắt khe:
- Độ dôi lắp ghép giữa lưng bạc và lỗ đầu nhỏ thanh truyền dao động trong khoảng 0,04 – 0,08 mm tùy dung tích xi lanh máy.
- Lỗ dẫn dầu bôi trơn trên bạc đồng phải trùng khít 100% với đường khoan dầu trên đỉnh đầu nhỏ tay dên.
- Độ song song giữa đường tâm lỗ đầu nhỏ và tâm lỗ đầu to không được vượt quá 0,03 mm trên chiều dài 100 mm.
- Không xuất hiện gờ xước, via kim loại trên bề mặt trượt trong của bạc sau khi thao tác.
Bảng thông số lực ép và khe hở lắp ghép bạc lót tay dên xe tải
Lực ép phụ thuộc vào đường kính lỗ ắc piston và độ dày thành bạc của từng dòng động cơ tải trung hay đầu kéo hạng nặng. Dưới đây là bảng thông số tiêu chuẩn anh em thợ tiện và thợ máy xưởng cần nắm vững trước khi đưa chi tiết lên bàn ép:
| Dòng động cơ xe tải | Đường kính lỗ ắc (mm) | Lực ép nén an toàn (Tấn) | Khe hở lưng bạc – tay dên (mm) | Khe hở ắc piston – bạc dên (mm) |
|---|---|---|---|---|
| Hino 500 (J08E) / Isuzu 6HK1 | 38 – 42 | 3 – 5 | 0,045 – 0,070 (Độ dôi) | 0,025 – 0,040 |
| Hyundai HD270 / HD320 (D6AC, D6CA) | 45 – 48 | 5 – 7 | 0,050 – 0,080 (Độ dôi) | 0,030 – 0,045 |
| Howo Sinotruk 371 / 420 (WD615, D10) | 50 – 52 | 6 – 8 | 0,055 – 0,085 (Độ dôi) | 0,035 – 0,050 |
| Đầu kéo Mỹ Maxxforce / Cummins ISX | 54 – 60 | 7 – 10 | 0,060 – 0,095 (Độ dôi) | 0,035 – 0,055 |
Top 3 pan bệnh thường gặp khi ép bạc lót tay biên sai cách
Sai sót trong khâu gá đặt và gia công cữ đóng sẽ biến một ca đại tu máy thành thảm họa nằm đường chỉ sau vài trăm cây số đầu tiên.
Bạc lót bị lệch lỗ đường dầu nuôi ắc
Khi thợ không đánh dấu định vị trước lúc ép, góc xoay của bạc bị trượt nhẹ khiến lỗ dầu trên lưng bạc bị thân biên che khuất một phần hoặc bịt kín hoàn toàn. Nhớt động cơ từ đường bơm áp lực không thể bắn lên bôi trơn mặt ma sát giữa ắc piston và lòng bạc lót. Khi xe cõng tải nặng leo dốc, nhiệt độ cục bộ tại đầu nhỏ tăng vọt khiến ắc bị cắn chặt vào bạc đồng, phát ra tiếng gõ cọc cọc đanh tai ở đỉnh máy rồi dẫn đến gãy biên, chọc thủng lốc máy.
Tay dên bị vặn xoắn và cong vênh do kê gá kênh điểm tựa
Tay biên xe tải có tiết diện chữ I mảnh dẻ dọc theo thân nhưng lại chịu nén dọc trục cực tốt; nếu anh em kê gá nghiêng lệch thì chỉ cần một lực đè ngang vài tấn là thân biên bị vặn vỏ đỗ ngay tức khắc. Mặt phẳng kê dưới đáy đầu nhỏ không được kê khối V hoặc đệm phẳng song song mà chỉ tỳ vào một mép bàn ép gồ ghề. Cây biên bị cong khiến piston chuyển động bên trong xi lanh bị xéo góc, gây mòn vẹt một bên bạc xéc măng và cào xước sơ mi lót xilanh.
Bạc bị tóp miệng hoặc toét viền do dùng cữ đóng sai kích thước
Nhiều thợ tiện vội vàng lấy đầu tuýp 1/2 nhét tạm vào mép bạc để ép thay vì tiện cữ có bậc định tâm. Mép tuýp bé hơn đường kính ngoài của bạc sẽ tỳ thẳng lên gờ mỏng bên trong, gây bẹp mép hoặc loe toét mặt đầu. Lòng bạc đồng bị tóp mép sẽ khiến thợ doa tay sau đó tốn rất nhiều công mài bớt thịt, làm mất lớp mạ xốp giữ nhớt và dẫn đến hiện tượng lỏng bạc chỉ sau thời gian ngắn chạy rà.
Quy trình ép bạc lót tay dên từng bước chuẩn kỹ thuật
Để hoàn thiện một bộ tay biên thẳng tắp, anh em cần thực hiện tuần tự theo 5 bước gá đặt cẩn thận dưới đây.
Bước 1: Làm sạch và đo kiểm kích thước hình học
Dùng dầu hỏa rửa sạch cặn nhớt cháy và mạt kim loại bám trong lỗ đầu nhỏ tay biên, sau đó thổi sạch bằng khí nén từ dụng cụ – thiết bị dùng khí nén. Sử dụng panme đo đường kính trong của mắt biên tại 3 vị trí khác nhau để kiểm tra độ ô van. Nếu lỗ đầu nhỏ đã bị rộng quá mức cho phép do lỏng ắc cũ, bắt buộc phải mạ đắp hoặc thay tay dên mới chứ không được cố ép bạc cốt chuẩn vào cày tiếp.
Bước 2: Tiện cữ đóng bạc lót chuyên dụng có bậc dẫn hướng
Cữ đóng (ống đóm) là linh hồn của ca ép, quyết định 90% độ thẳng hàng của tim bạc. Anh em đưa phôi thép lên máy tiện tiện một trục bậc gồm hai phần rõ rệt: phần dẫn hướng có đường kính ngoài nhỏ hơn đường kính trong của bạc lót 0,05 mm với chiều dài bằng 2/3 chiều dài bạc; phần vai tỳ có đường kính ngoài bằng đúng mép ngoài của bạc lót trừ đi 0,5 mm. Thiết kế này giúp truyền toàn bộ lực nén trực tiếp vào đúng thành kim loại của bạc mà không làm trầy xước lòng trong hay toét mép tỳ.
Bước 3: Lấy dấu tâm lỗ dầu và cố định hướng lắp
Đặt bạc lót mới bên cạnh đầu nhỏ tay dên, dùng bút sơn trắng vạch một đường thẳng kéo dài từ tâm lỗ dầu trên đỉnh biên xuống thân ngoài. Đồng thời gióng thẳng hàng với lỗ nhớt được dập sẵn trên bạc đồng. Thao tác lấy dấu đường sinh này giúp anh em đứng từ góc máy ép nhìn vào vẫn kiểm soát được vị trí lỗ dầu, tránh tình trạng khi bạc đã lún vào trong mắt biên mới phát hiện bị xoay lệch.
Bước 4: Kê gá cân bằng và tiến hành nén ép trên máy ép thủy lực
Đặt thanh truyền nằm phẳng trên khối kê đỡ song song đặt trên bàn làm việc của máy ép thủy lực. Thoa một lớp nhớt động cơ mỏng sạch lên cả mặt ngoài của bạc và mặt trong lỗ mắt biên để giảm ma sát chống xước. Đưa đầu cữ tiện vào lòng bạc, căn chỉnh tim ty ép của máy ép thủy lực trùng góc 90 độ với mặt phẳng tay biên. Giật cần bơm nhẹ nhàng, quan sát xem bạc có đi xuống êm ái và thẳng góc không; lực đè tăng đều đặn trong mức 3 – 5 tấn là đạt. Tương tự như kỹ thuật khi anh em cân chỉnh tim trong bài kỹ thuật dùng máy ép thủy lực tháo ép ắc nhíp xe tải nặng, việc chống vặn méo phụ thuộc hoàn toàn vào độ phẳng của bệ kê đỡ phôi.
Bước 5: Doa rộng lòng trong và kiểm tra độ rơ của ắc piston
Do có độ dôi ép chặt với lỗ biên, đường kính trong của bạc sau khi chui vào mắt biên sẽ co ngót lại một vài dem. Anh em phải dùng cây doa biên chuyên dụng hoặc đưa lên máy mài lỗ trục ngang để doa đều lòng bạc lót. Đút ắc piston mới vào thử: ắc trượt tịnh tiến êm ái, bôi mỏng lớp nhớt vào mà đẩy nhẹ ngón tay thấy ắc từ từ rơi chầm chậm xuống chứ không lỏng tuột là vừa khít. Dùng thước đo khe hở kiểu lá thép hoặc căn lá chuyên dụng để xác nhận lại khe hở nhớt thực tế đạt đúng dải 0,03 mm như tài liệu của hãng.
Lưu ý sống còn khi thao tác kê gá và hoàn thiện tay biên
Bên cạnh tay dên, khi đại tu toàn bộ gầm máy, anh em cần kiểm tra thêm độ rơ của các bạc đạn puli đỡ curoa bằng cảo vòng bi để thay thế đồng bộ, tránh phát sinh tiếng kêu sau khi nổ máy. Khi thực hiện ép bạc lót, hãy ghi nhớ những nguyên tắc cốt lõi:
- Tuyệt đối không dùng búa sắt gõ trực tiếp vào cữ đóng khi bạc đang nằm dở dang trên bàn ép, chấn động đột ngột sẽ làm gãy nứt cấu trúc tinh thể của hợp kim đồng.
- Luôn kiểm tra bề mặt đệm kê dưới đầu nhỏ tay dên, nếu mặt kê bị rỗ hoặc nghiêng phải lót miếng thép tấm phay phẳng trước khi gia tải.
- Sau khi ép xong 100%, phải dùng súng xịt hơi luồn qua đường dẫn nhớt từ đầu to lên đầu nhỏ để đảm bảo mạt phoi đồng không rơi vào trong khoang dầu làm tắc đường bôi trơn.
Xưởng đang thiếu món nào trong bài, anh em ghé cửa hàng Alotools xem đủ các dòng máy.
Câu hỏi thường gặp
Có thể dùng đèn khò hơ nóng đầu nhỏ tay biên để thả bạc vào thay vì ép nguội không?
Không nên áp dụng phương pháp gia nhiệt nhiệt độ cao bằng mỏ hàn gió đá cho tay biên xe tải. Thép hợp kim rèn của thanh truyền khi bị nung đỏ cục bộ trên 300 độ C sẽ mất tính chất nhiệt luyện, dễ bị dòn gãy khi chịu tải nặng. Nếu muốn lắp ghép nhiệt êm hơn, anh em chỉ nên ủ lạnh bạc đồng trong thùng đá khô để co ngót tự nhiên rồi đưa lên kích ép nhẹ vào.
Sau khi ép bạc lót tay dên xong có bắt buộc phải cân chỉnh góc nghiêng biên không?
Rất cần thiết đối với mọi ca đại tu máy xe tải đường dài. Sau khi ép bạc và doa lỗ ắc hoàn thiện, toàn bộ cây biên phải được gá lên bàn rà tay dên chuyên dụng để kiểm tra độ uốn và độ xoắn của thân biên. Nếu thanh truyền bị xoắn vượt quá 0,05 mm, thợ phải dùng đòn bẩy căn chỉnh trả lại độ phẳng song song tuyệt đối trước khi ráp piston vào lốc.
Tại sao bạc lót vừa ép vào đã bị nứt dọc một đường ở giữa thân?
Nguyên nhân chính là do thợ chọn kích thước phôi bạc có độ dôi quá lớn so với lỗ mắt biên (vượt quá 0,10 mm), hoặc cữ đóng gia công bị côn khiến lực nở bung ép vỡ vật liệu. Ngoài ra, việc đặt mép bạc bị chéo góc ngay từ hành trình ép đầu tiên mà vẫn cố tình đạp kích thủy lực ép xuống cũng sẽ xé toạc thân bạc lót ngay lập tức.
Nên doa bạc lót bằng dao doa cầm tay hay doa trên máy doa trục ngang?
Nếu xưởng có máy doa trục ngang chuyên dùng là chuẩn xác nhất vì định vị được tâm trục song song giữa đầu to và đầu nhỏ thanh truyền. Trong trường hợp xưởng làm lưu động hoặc dùng dao doa bàn tay truyền thống, anh em phải chọn loại dao doa có trục dẫn hướng dài hai đầu, vừa doa vừa xoay đều tay và nhỏ dầu liên tục để tránh tạo gợn sóng xoắn ốc trong lòng bạc.
2 / 2
Thiết bị dùng cho việc này: Ép bạc lót tay dên
 Bộ Thước Đo Khe Hở 32 Lá 0.04–0.88mm | Thép Lò Xo Chuyên Dụng Cho Gara & Cơ Khí Giá gốc là: 150.000₫.80.000₫Giá hiện tại là: 80.000₫.
 Mễ kê ô tô 3 tấn – Khóa kép an toàn – Điều chỉnh 10 cấp độ – Miếng đệm cao su – 1 hộp 2 chiếc550.000₫
 Bộ vam tháo vòng bi đa năng 36 chi tiết – Bearing Puller Set 36 in 1 Giá gốc là: 750.000₫.650.000₫Giá hiện tại là: 650.000₫.
 Máy ép thủy lực dùng khí nén 30 tấn Torin TY30002 | Bàn ép thủy lực Big Red Giá gốc là: 15.500.000₫.14.299.000₫Giá hiện tại là: 14.299.000₫.
Cần tư vấn chọn máy đúng nhu cầu gara? Gọi 0868.833.232 hoặc chat Zalo.