 Thiết bị lưu động – cứu hộ ô tô
 Thiết bị sửa chữa ô tô phổ thông
 Thiết bị sửa chữa ô tô tải
 Thiết bị sửa chữa lốp
 Máy ra vào lốp ô tô
 Máy cân bằng lốp ô tô
 Máy cân chỉnh độ chụm bánh xe
 Máy nén khí
 Cầu nâng ô tô
 Tủ đồ nghề, tủ đựng dụng cụ
 Dụng cụ cầm tay
 Trạm rửa xe – chăm sóc xe
 Thiết bị thủy lực
 Cuộn dây hơi tổng hợp
 Sửa chữa bảo dưỡng xe máy

Kiến thức sửa xe tải
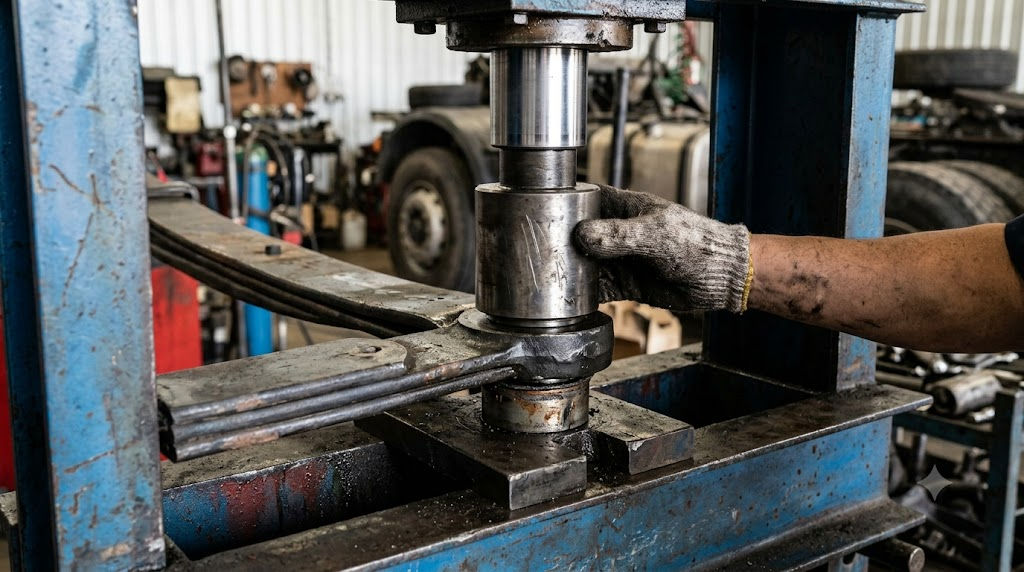
Máy ép thủy lực tháo ép ắc nhíp xe tải nặng chuẩn tâm
Th10
Nhiều xưởng sửa chữa gầm xe tải nặng cày cuốc cả ngày chỉ ngán nhất lúc hạ bộ giằng nhíp xuống mà gặp quả ắc nhíp gỉ sét dính chặt vào tai nhíp. Bác tài hối giao xe chở chuyến hàng đêm, chú phụ việc vác búa tạ giã thục mạng làm toét đầu ắc, vỡ phốt mà cối bạc vẫn trơ trơ không chịu nhúc nhích. Muốn hạ bạc cũ ra nhanh, cấy bạc thau mới vào ngọt xớt mà giữ cho bát nhíp nguyên vẹn, xưởng dứt khoát phải đưa lên máy ép thủy lực tháo ép ắc nhíp xe tải để canh tim cữ đè chuẩn xác tuyệt đối.
Xem thêm bài tổng quan cả hệ thống: Máy ép thủy lực xưởng xe tải: Tính tải và vận hành.
Máy ép thủy lực tháo ép ắc nhíp xe tải là gì và cơ cấu chịu lực
Máy ép thủy lực tháo ép ắc nhíp xe tải là dòng thiết bị chuyên dùng lực nén của piston dầu để bứng bạc nhíp thép, bạc cao su hoặc đóng ắc suốt ra khỏi tai lá nhíp chính và gối đỡ quang nhíp. Cơ cấu nén tạo áp lực đều hàng chục tấn vuông góc với mặt phẳng vòng khuyên, đẩy tịnh tiến lõi ắc ra ngoài mà không làm biến dạng kết cấu thép đàn hồi của dàn nhíp.
Khác với việc dùng búa đập gây xung lực giật cục làm toét miệng khuyên, việc gá chi tiết lên bệ của máy ép thủy lực giúp lực phân bổ đều 360 độ quanh chu vi ngoài của bạc. Khi đầu cán ty ép tì đúng tâm cối nén, thanh giằng hoặc bó nhíp xe ben 4 chân nằm phẳng phiu trên tấm kê, triệt tiêu hoàn toàn phản lực xiên xẹo gây nứt vỡ tai nhíp.
Bảng tra thông số lực ép và cỡ bạc nhíp xe tải thông dụng
Bảng thông số dưới đây tổng hợp áp lực nén cùng kích thước đường kính cối nén chuẩn cho từng dòng xe tải nặng, giúp anh em dễ dàng căn chỉnh áp suất đồng hồ dầu trước khi kích ty:
| Dòng xe tải | Đường kính ngoài bạc (mm) | Lực ép tháo bạc gỉ (Tấn) | Lực ép vào bạc mới (Tấn) | Quy cách cối kê |
|---|---|---|---|---|
| Xe tải nhẹ 2.5T – 3.5T (Kia, Isuzu) | 30 – 35 | 10 – 15 | 3 – 5 | Cối kê rỗng lọt lòng phi 36 |
| Xe tải trung 5T – 8T (Hino 500, Ollin) | 38 – 45 | 18 – 25 | 6 – 8 | Đế định tâm rãnh U phi 48 |
| Xe tải nặng 3 – 4 chân (Howo, Shacman) | 50 – 60 | 30 – 45 | 10 – 15 | Bạc đón thép C45 thành dày 12mm |
| Đầu kéo Mỹ, mooc xương (Freightliner) | 55 – 65 | 35 – 50 | 12 – 18 | Gối đỡ chữ V chuyên dụng |
Nếu gặp các dòng xe tải thùng cỡ vừa phát sinh trục trặc động cơ cùng lúc làm gầm, anh em có thể tham khảo thêm bài viết về đọc mã lỗi động cơ xe tải Thaco Ollin máy điện để xử lý triệt để hiện tượng rớt ga trước khi hạ nhíp.
Top 3 pan bệnh thường gặp khi ép ắc nhíp sai kỹ thuật
Làm nhíp xe tải mà ẩu tả khâu kê kích thì tiền công không đủ bù tiền đền nhíp mới cho chủ xe. Dưới đây là 3 lỗi thợ mới vào nghề hay mắc phải nhất tại xưởng gầm:
Quăn méo và loe miệng tai nhíp cái
Hiện tượng này xuất hiện khi anh em dùng cục đè nhỏ hơn đường kính bạc nhíp hoặc đặt tâm ty ép bị nghiêng một góc. Khi lực nén dồn xuống một mép, thành ống tai nhíp mỏng hơn sẽ chịu ứng suất uốn cục bộ, dẫn đến miệng khuyên bị loe hình nón, làm bạc mới đóng vào sau này bị rơ lỏng.
Nứt gãy bát nhíp và cong vênh thanh giằng
Nhiều tay thợ lười tháo rời cụm nhíp, kê cả thanh giằng lên bàn ép mà không dùng gối đỡ chịu lực ngay sát điểm nén. Khi ty ép tì xuống với áp lực 30 tấn, cánh tay đòn quá dài làm uốn cong giằng cân bằng, thậm chí làm nứt toác bát gang đỡ nhíp do chịu mô men xoắn vặn lệch trục.
Kẹt cứng bạc nhíp lưng chừng do cháy xước nòng
Bạc nhíp bằng thép hoặc hợp kim đồng khi ép vào mắt nhíp chưa được vệ sinh sạch rỉ sét sẽ cày xước mặt trong lòng khuyên. Khi bạc mới đi vào được một nửa thì mạt thép dồn cục chèn chặt, khiến lực ép tăng vọt quá tải đồng hồ, tiến thoái lưỡng nan.
Quy trình tháo ép ắc nhíp an toàn từng bước cho thợ xưởng
Để hoàn thiện một bộ ắc nhíp xe Howo hoặc xe ben tải nặng trơn tru, thợ gầm cần tuân thủ trình tự các bước như sau:
Bước 1: Hạ cụm nhíp và giải phóng mặt bằng thao tác
Sử dụng súng xiết bu lông 1 inch bắn dàn ốc quang nhíp và ốc cùm giằng cầu. Sau khi rút chốt hãm, dùng cần cẩu móc hoặc nâng hạ dàn lá nhíp ra khỏi gầm xe đặt lên sàn phẳng, tránh để nhíp đè lên đường ống hơi phanh lốc kê.
Bước 2: Vệ sinh làm sạch và ngâm rỉ sét
Dùng bàn chải sắt đánh sạch đất đá bám quanh hai đầu khuyên nhíp. Xịt dung dịch rã rỉ sét vào khe tiếp giáp giữa bạc nhíp và tai nhíp, đợi khoảng 5 đến 10 phút cho dung dịch len lỏi làm mềm các mảng rỉ muối bám chặt lâu ngày.
Bước 3: Lên bàn ép thủy lực và căn chỉnh tim lực
Đặt tai lá nhíp cái lên khối đệm rỗng của máy ép thủy lực 50 tấn sao cho lỗ thoát phôi nằm thẳng hàng bên dưới. Lựa chọn cục đè bằng thép tôi có đường kính ngoài nhỏ hơn đường kính ngoài của bạc nhíp đúng 1mm, căn chỉnh đầu ty ép tì đúng tâm đối xứng của lỗ bạc.
Bước 4: Nén bứng bạc cũ ra ngoài
Gạt cần bơm dầu từ từ, quan sát kim đồng hồ áp suất. Khi bạc bắt đầu trượt tịnh tiến, duy trì tốc độ bơm đều tay cho đến khi cối bạc cũ rơi hẳn xuống lỗ cối kê. Tuyệt đối không đứng đối diện trực diện với mặt bàn ép để phòng trường hợp cối kê văng trượt khi quá tải.
Bước 5: Doa bóng lòng mắt nhíp và ép bạc mới
Dùng giấy ráp mịn hoặc đầu mài doa sạch ba via trong lòng tai nhíp, quét một lớp mỡ bò mỏng bôi trơn. Đặt bạc nhíp mới cân vành, chuyển sang dùng vam bạc nhíp chuyên dụng hoặc đĩa nén phẳng để tịnh tiến nhẹ nhàng đưa bạc vào phẳng mặt mép nhíp.
Sau khi đóng hoàn thiện phần gầm nhíp, nếu xưởng nhận thêm các đầu việc liên quan đến mâm lốp, anh em có thể xem tiếp quy trình vá vỏ xe tải chuẩn kỹ thuật để tổ chức việc làm gầm – làm lốp đồng bộ, tiết kiệm giờ công cho xưởng.
Lưu ý chọn máy ép và phụ kiện gá đặt chuẩn cho xưởng gầm
Chọn thiết bị cho xưởng gầm xe tải nặng đòi hỏi độ đầm chắc của khung dầm và tính đồng bộ của từng cối đón chịu lực.
Đối với việc chuyên trị các dòng xe ben mỏ, đầu kéo container, anh em nên đầu tư khung máy chữ H dầm đôi chịu tải từ 30 tấn đến 50 tấn. Bàn ép phải có chốt hãm chống trượt bằng thép đặc đường kính lớn, dây cáp tời nâng hạ sàn thao tác phải êm ái. Bên cạnh việc gia công các tấm kê dày, xưởng cần trang bị thêm dụng cụ sửa chữa gầm xe chuyên dụng để giữ chặt các đòn giằng dài không bị bập bênh khi nén.
Đặc biệt, lúc thao tác ép các loại ắc nhíp có phốt cao su liền trục trên xe tải nặng, tuyệt đối không được dùng mỏ khò gas nung đỏ tai nhíp. Nhiệt độ cao làm non thép đàn hồi của lá nhíp cái, xe chạy cõng tải nặng qua ổ gà rất dễ gãy ngang cuống nhíp, gây mất lái nguy hiểm cho tài xế.
Muốn trang bị xưởng theo đúng kinh nghiệm trên, anh em tham khảo đồ nghề gara Alotools.
Câu hỏi thường gặp
Nên chọn máy ép thủy lực bao nhiêu tấn để làm ắc nhíp xe tải Howo?
Xưởng chuyên làm dòng Howo, xe ben mỏ nên dùng loại 50 tấn có khung chữ H chịu lực cao. Bạc nhíp xe tải nặng ngâm nước mưa bùn đất lâu ngày bám rỉ cực chặt, máy 20 tấn hoặc 30 tấn thường non lực, kích kịch kim rất dễ xì phớt bơm tay.
Có nên dùng oxy-gas nung nóng tai nhíp để ép ắc rỉ sét ra nhanh không?
Không nên lạm dụng khò nhiệt vào tai lá nhíp cái. Thép nhíp là thép hợp kim đàn hồi đã qua nhiệt luyện, nung đỏ làm mất độ dẻo dai của vật liệu khiến nhíp bị non và giòn, rất dễ nứt gãy bất ngờ khi xe chở quá tải vào cua gắt.
Làm sao để biết bạc nhíp mới ép vào đã đúng vị trí chuẩn?
Anh em dùng thước kẹp cơ khí kiểm tra hai đầu bạc nhíp mới ép vào phải thụt đều so với mép ngoài tai nhíp theo đúng cữ zin của nhà sản xuất. Bạc không được nhô lệch một bên làm cạ sát vào mặt bích quang nhíp, gây bó kẹt khớp xoay.
Tại sao dùng máy ép thủy lực tháo ép ắc nhíp xe tải vẫn có hiện tượng trầy nứt bạc?
Nguyên nhân chính là do cối đè kê không đồng tâm hoặc mặt đáy tai nhíp đặt bị kênh trên bàn ép. Khi ty đẩy ép xuống trong trạng thái lệch trục, mép cối thép sẽ cắn vẹo vào vành bạc gây xước rách bề mặt kim loại.
2 / 2
Thiết bị dùng cho việc này: Máy ép thủy lực tháo ép ắc nhíp xe tải
 Bộ Thước Đo Khe Hở 32 Lá 0.04–0.88mm | Thép Lò Xo Chuyên Dụng Cho Gara & Cơ Khí Giá gốc là: 150.000₫.80.000₫Giá hiện tại là: 80.000₫.
 Vam tháo ắc nhíp xe tải thủy lực trực tiếp trên xe – Dụng cụ tháo bạc nhíp chuyên dụng Giá gốc là: 4.900.000₫.470.000₫Giá hiện tại là: 470.000₫.
 Súng Bulong Hơi Tuta TU-90D 1 Inch Cổ Dài 6200Nm – Mở Ốc Lốp Xe Tải Giá gốc là: 7.500.000₫.7.200.000₫Giá hiện tại là: 7.200.000₫.
 Máy ép thủy lực dùng khí nén 30 tấn Torin TY30002 | Bàn ép thủy lực Big Red Giá gốc là: 15.500.000₫.14.299.000₫Giá hiện tại là: 14.299.000₫.
Cần tư vấn chọn máy đúng nhu cầu gara? Gọi 0868.833.232 hoặc chat Zalo.