 Thiết bị lưu động – cứu hộ ô tô
 Thiết bị sửa chữa ô tô phổ thông
 Thiết bị sửa chữa ô tô tải
 Thiết bị sửa chữa lốp
 Máy ra vào lốp ô tô
 Máy cân bằng lốp ô tô
 Máy cân chỉnh độ chụm bánh xe
 Máy nén khí
 Cầu nâng ô tô
 Tủ đồ nghề, tủ đựng dụng cụ
 Dụng cụ cầm tay
 Trạm rửa xe – chăm sóc xe
 Thiết bị thủy lực
 Cuộn dây hơi tổng hợp
 Sửa chữa bảo dưỡng xe máy

Kiến thức sửa xe tải
Máy ép thủy lực xưởng xe tải: Tính tải và vận hành
Th10
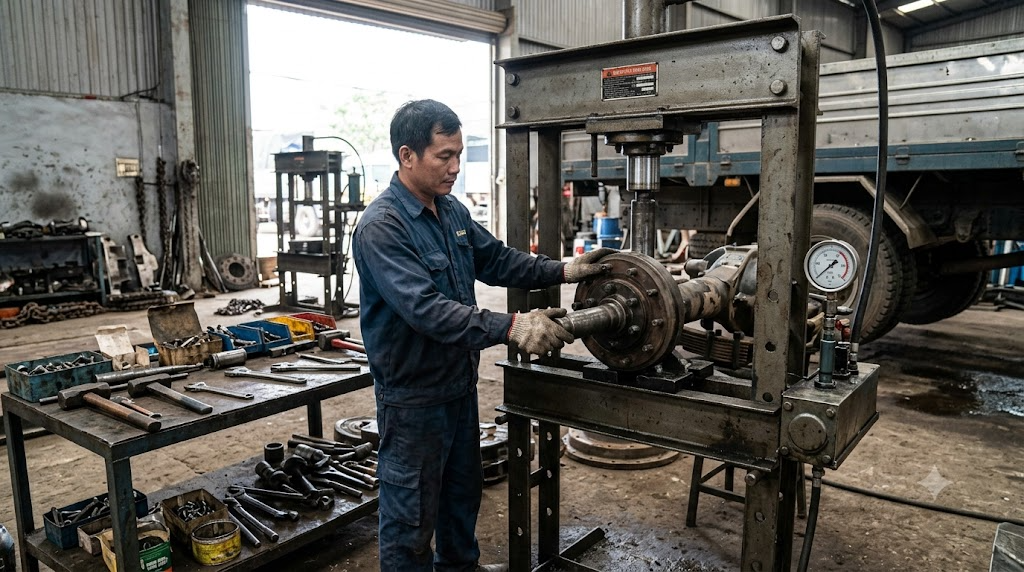
Xưởng gầm xe tải nặng giữa trưa hè, chiếc xe đầu kéo Howo nằm chờ vật vã vì cụm ắc nhíp bó cứng ngắc, hai anh em thợ trẻ cầm búa tạ mười cân phang liên tục nửa tiếng đồng hồ toát mồ hôi hột mà chốt ắc không nhúc nhích lấy một ly, đầu ắc thì toét loe như cây nấm. Đến khi bác thợ cả ngoắc tay bảo đưa sang bàn máy ép thủy lực xưởng xe tải loại khung chữ H 100 tấn, kê cữ chuẩn tâm rồi nhấp bơm dầu, đồng hồ báo áp nhảy vọt lên 40 tấn phát ra tiếng “tách” giòn tan, cây ắc gỉ sét tụt ngay ra ngoài nhẹ bẫng. Bài viết này chia sẻ trọn vẹn kinh nghiệm thực chiến từ chọn tải ép 30-100 tấn, kê gá định hình chi tiết đến nguyên tắc sống còn khi vận hành cây ben tải nặng, giúp anh em làm nghề chuẩn chỉ, không bao giờ phải chịu cảnh nứt tai nhíp, cong biên hay phang búa bạt mạng ở xưởng.
Máy ép thủy lực xưởng xe tải là gì và vai trò then chốt trong gara
Máy ép thủy lực xưởng xe tải là thiết bị tạo lực nén cực lớn dựa trên nguyên lý truyền áp suất chất lỏng trong hệ thống kín, dùng để tháo lắp các mối ghép có độ dôi căng như ắc nhíp, ca bi moay ơ, bạc lót tay dên, nắn dầm chữ I và định hình các chi tiết cơ khí hạng nặng. Khác xa với xưởng làm xe con chỉ cần con ép 10 đến 20 tấn khung mỏng, dàn gầm và máy xe tải gánh chịu tải trọng hàng chục tấn nên các mối lắp ghép kim loại luôn có độ dôi cực lớn, bám chặt sau hàng trăm nghìn cây số cày ải dưới mưa bùn và nhiệt độ cao.
Nếu không có chiếc máy này trong xưởng, thợ chỉ còn cách dùng ngọn lửa đèn khò nung đỏ chi tiết rồi vác búa tạ ra gõ sống. Việc gia nhiệt bừa bãi làm biến tính kim loại, non thép, mất độ cứng tôi bề mặt của ngõng trục và tai nhíp, trong khi nhát búa đập lệch tâm rất dễ làm nứt vỡ tai ngỗng moay ơ đền hàng chục triệu đồng. Đầu tư một cỗ máy ép chuẩn tải và cứng vững giúp xưởng nhận trọn các ca xe nặng từ thay bạc cân bằng, ép chốt quang nhíp đến phục hồi dầm cầu, giải phóng sức cơ bắp của anh em thợ và đảm bảo chi tiết sau khi lắp ráp vào giữ nguyên độ đồng tâm kỹ thuật.
Trang bị máy ép chuẩn tải giúp xưởng mở rộng năng lực nhận việc sang các dòng xe ben mỏ, đầu kéo container và xe bồn hạng nặng. Để hỗ trợ tháo dỡ các chi tiết gầm nhanh chóng trước khi đưa lên bàn ép, anh em nên chuẩn bị thêm các dụng cụ bổ trợ trong danh mục dụng cụ sửa chữa gầm xe chuyên dụng để thao tác gọn gàng, không làm trầy xước ren trục.
Sơ đồ cấu tạo máy ép thủy lực xe tải và những hư hỏng nhận biết bằng mắt
Một cỗ máy ép dùng cho xe tải nặng có kết cấu khung dầm thép dày bản và cụm nguồn thủy lực áp cao, bao gồm các bộ phận cốt lõi sau:
1. Khung thân chữ H hoặc bốn trụ
Bộ khung là xương sống gánh toàn bộ phản lực khi ty ben tì xuống chi tiết. Khung chữ H dầm I đúc hoặc thép tấm ghép hộp dập gân tăng cứng phải đủ dày để chống vặn xoắn khi ép lệch tâm. Nếu khung yếu, dầm ngang trên và dầm bàn ép sẽ bị cong võng khi ép tải trên 50 tấn, làm lệch đường kính ép và gây kẹt ty ben.
2. Bàn ép di động và hệ thống cáp nâng tời
Bàn ép di động được đỡ bởi hai chốt thép đặc xuyên qua các lỗ khoan trên cột thân máy, cho phép nâng hạ khoảng sáng làm việc phù hợp với từng chi tiết cao thấp khác nhau. Khi bàn ép bị cong lõm do kê kê gá sai cách, mặt phẳng tì gá mất cân bằng làm chi tiết ép bị nghiêng xẹo ngay từ nhát bơm đầu tiên. Để kiểm tra độ rơ dão của hệ thống dẫn động và cáp tời trước ca ép nặng, xưởng thường dùng hộp dụng cụ đầy đủ cờ lê tuýp siết chặt lại các bu lông giằng khung.
3. Xylanh thủy lực và cần piston (ty ben)
Xylanh nhận dầu áp suất cao để đẩy cần piston mạ crom cứng đi xuống mặt phôi gia công. Ty ben xe tải thường có đường kính lớn từ 80mm đến 150mm để chống cong oằn khi hành trình đẩy vươn dài. Bề mặt ty ben bị xước dọc hoặc rỗ rỉ sét sẽ cắn nát cổ phớt chắn dầu, gây xì nhớt lênh láng và tụt áp liên tục.
4. Bộ nguồn bơm dầu thủy lực
Bộ nguồn gồm thùng chứa dầu nhớt 10 hoặc 46, mô tơ điện kéo bơm bánh răng/bơm piston hướng trục hoặc bơm đạp chân dùng hơi nén kết hợp bơm tay phụ. Hư hỏng hay gặp là mòn mặt chà buồng bơm làm lưu lượng tụt giảm, máy chạy gầm rú nhưng áp lực không sinh ra đủ để đẩy ty ben.
5. Khối van điều khiển và van an toàn chống quá áp
Khối van gạt điều hướng dòng dầu tới khoang trên hoặc khoang dưới của xylanh để ép xuống hoặc hồi về, tích hợp van xả áp an toàn giới hạn áp suất cực đại bảo vệ kết cấu. Khi van an toàn bị lọt bẩn hay kẹt lò xo, dầu thủy lực hồi thẳng về thùng khiến ty ben không bao giờ giữ được tải giữ áp.
6. Đồng hồ đo áp suất dầu thủy lực
Đồng hồ đo áp mặt ngâm dầu giảm chấn chỉ thị áp suất làm việc thực tế của hệ thống tính bằng bar hoặc Mpa, nhiều loại có thêm thang đo trực tiếp quy đổi ra tấn. Đồng hồ bị kẹt kim, bể mặt kính hoặc xì dầu giảm chấn sẽ khiến thợ không biết lực ép thực tế đã chạm ngưỡng giới hạn hay chưa, rất dễ dẫn đến nứt chi tiết hoặc bung cữ kê gá.
Nguyên lý hoạt động và chu trình dòng chảy dầu thủy lực
Nguyên lý vận hành của máy ép dựa trên định luật Pascal: áp suất tác dụng lên một diện tích chất lỏng kín được truyền nguyên vẹn theo mọi hướng đến mọi điểm trong lòng chất lỏng đó. Khi động cơ điện hoặc piston khí nén kéo bơm thủy lực hoạt động, dầu nhớt từ thùng chứa được hút qua lưới lọc thô và đẩy qua đường ống cao áp với áp suất làm việc thường đạt từ 250 đến 315 bar.
Thợ gạt cần điều khiển van phân phối sang vị trí ép, dòng dầu áp cao lập tức tràn vào khoang trên của xylanh thủy lực. Do tiết diện mặt đáy piston rất lớn so với đường ống cấp, áp suất dầu chuyển hóa thành lực ép tĩnh khổng lồ tác dụng thẳng đứng xuống đầu ty ben. Cần piston tì cữ lên chi tiết gia công, đẩy lùi mối ghép dôi cứng đầu mà không cần tác động lực va đập phá hủy.
Khi hoàn thành hành trình tháo hoặc ép chi tiết, thợ gạt van sang vị trí hồi dầu hoặc mở van xả tay. Đối với xylanh tác động đơn, cụm lò xo kéo hạng nặng móc hai bên sườn sẽ kéo cụm ty ben thụt ngược trở lại vị trí ban đầu, đẩy toàn bộ lượng dầu thừa ở khoang trên hồi về thùng chứa qua bộ lọc hồi. Đối với xylanh tác động kép hai chiều, dòng dầu áp cao được chuyển hướng bơm thẳng vào khoang dưới piston để kéo cần ty ben thu về chủ động với tốc độ nhanh chóng.
Bảng tra nhanh chẩn đoán sự cố máy ép thủy lực gara xe tải
| Hiện tượng sự cố | Nguyên nhân thực tế tại xưởng | Cách kiểm tra nhanh | Hướng xử lý dứt điểm |
|---|---|---|---|
| Bơm vẫn chạy, kim đồng hồ lên nhưng ty ben không nhích | Kẹt cơ khí dẫn hướng ty ben hoặc mức dầu trong bình chứa cạn dưới rốn hút | Soi kính thăm dầu kiểm tra mức nhớt; kiểm tra vặn kẹt dầm trượt | Châm thêm dầu thủy lực 46 đúng vạch; nới lỏng vệ sinh thanh dẫn hướng |
| Ty ben ép xuống giật cục, rung lắc kêu lục cục | Hệ thống lọt bọt khí vào đường ống dầu; cạn dầu gây sủi bọt | Nhìn mặt dầu hồi thấy sủi bọt trắng xóa; ty ben thụt thò không đều | Xả e toàn bộ hệ thống bằng ốc xả gió trên nắp xylanh; siết kín cút nối hút |
| Máy không đạt lực ép tối đa, kịch kim chỉ đạt 10-15 tấn | Hở phốt piston bên trong xylanh; van an toàn bị rác kê hở cửa van | Khóa van tổng, bơm ép thử vào tấm thép dày để theo dõi đồng hồ áp | Vệ sinh rà lại côn van an toàn; thay mới bộ phốt quả piston |
| Tụt áp nhanh chóng khi giữ tải ngâm chi tiết | Hở van một chiều giữ áp; xì rò dầu tại các rắc co siết ống cao áp | Quan sát kim đồng hồ áp tự trôi về số 0 khi ngừng thao tác bơm | Thay viên bi hoặc lò xo van một chiều; quấn băng tan siết lại đầu rắc co |
| Chảy nhớt tong tỏng ở cổ trục ty ben | Rách phốt gạt bụi và phốt áp suất cổ xylanh do xước ty ben | Dùng tay miết mặt ty ben tìm vết xước dọc hoặc ba via gờ kim loại | Đánh bóng lại ty ben bằng giấy nhám mịn; ép thay bộ phốt ben mới |
| Dầu thủy lực nhanh nóng rực chỉ sau 15 phút ép | Nghẹt đường ống dầu hồi; nhớt quá bẩn thoái hóa độ nhớt | Sờ tay vào vỏ thùng dầu thấy nóng bỏng; bơm hú rít liên tục | Thay mới toàn bộ dầu thủy lực; súc rửa sạch cặn bùn đáy thùng chứa |
| Chi tiết bị ép lệch tâm, móp méo tai gá | Bàn ép kê nghiêng lệch lỗ chốt; đệm kê không phẳng hoặc kê sai cữ | Dùng thước li-vô hoặc thước cặp đo độ chênh hai đầu dầm bàn ép | Căn chỉnh lại hai chốt gài bàn ép bằng nhau; mài phẳng lại dưỡng đệm |
| Mô tơ điện kéo bơm bị ì, nhảy rơ le nhiệt bảo vệ | Tụ đề yếu (điện 1 pha); áp suất van an toàn chỉnh quá mức thiết kế | Dùng đồng hồ ampe kìm kẹp dòng tải động cơ khi ép chạm mặt chi tiết | Thay tụ điện khởi động; chỉnh giảm van an toàn về đúng dải áp tiêu chuẩn |
Kỹ thuật ép chốt ắc nhíp xe tải nặng không làm quăn méo tai nhíp
Ép chốt ắc nhíp là công việc thường trực nhất tại mọi gara khung gầm xe tải từ dòng Howo, Dongfeng, Chenglong đến Hyundai HD270. Chốt ắc qua nhiều năm cày ải bị rỉ sét đóng chặt vào bạc thép tai nhíp, tạo nên lực liên kết vô cùng lớn. Nếu kê lệch tâm mà nhấn bơm xả láng, lực ép hàng chục tấn của máy ép thủy lực xưởng xe tải sẽ bẻ quăn ngay tai nhíp hoặc làm xé toạc lỗ xỏ ắc của cụm lá nhíp cái.
Muốn ép ngọt ngào, nguyên tắc sống còn là đường tâm của ty ben, tim chốt ắc và tim cữ kê thoát phôi phía dưới phải nằm trên một đường thẳng tuyệt đối. Thợ lâu năm không bao giờ kê gá tạm bợ bằng vài cục sắt vụn lồi lõm. Anh em phải tiện sẵn một bộ dưỡng kê vừa khít với bầu tai nhíp và con kê đột có đường kính nhỏ hơn lỗ ắc từ 1 đến 1.5mm để đẩy cây ắc cũ trôi tọt xuống mà không chạm cắn vào thành lỗ mắt nhíp.
Trước khi đưa lên bàn ép, anh em dùng bình xịt rỉ sét xịt đẫm hai đầu ắc nhíp để thẩm thấu phá liên kết ô xít. Để hỗ trợ hạ nhíp nhanh gọn dưới gầm xe trước khi vần lên bàn ép lớn, xưởng thường dùng kích thủy lực khí nén đội chắc chắn dưới dầm cầu để tháo nhíp ra một cách nhàn nhã. Chi tiết toàn bộ thao tác gá đặt chống quăn méo tai nhíp anh em xem thêm tại bài kỹ thuật dùng máy ép thủy lực tháo ép ắc nhíp xe tải.
Dùng máy ép thủy lực ép bạc lót tay dên động cơ xe tải chuẩn kích thước
Ép bạc lót đầu nhỏ tay dên (biên) trong các ca đại tu động cơ xe tải là công việc đòi hỏi độ chính xác tuyệt đối tính bằng phần trăm milimet. Tay dên xe tải tuy bằng thép rèn chịu lực dẻo dai nhưng rất nhạy cảm với lực tì lệch bên hông; chỉ cần một cú tì cấn lệch tâm trên bàn ép của máy ép thủy lực xưởng xe tải, thân biên sẽ bị vặn vỏ đỗ hoặc cong gập ngay lập tức, dẫn đến pan bó piston, gõ máy sau khi xuất xưởng.
Kinh nghiệm then chốt khi ép bạc lót tay dên là phải tiện một chiếc cối kê đỡ trọn vẹn phần mắt biên phía dưới và một cối ép đóng bạc có gờ dẫn hướng định tâm. Gờ dẫn hướng này cắm sâu vào lòng bạc đồng, giữ cho bạc luôn vuông góc 90 độ với mặt phẳng tay dên trong suốt quá trình đẩy đi xuống. Quá trình ép phải bơm tay nhịp nhàng từng chút một, vừa nhấp bơm vừa dùng ngón tay xoay nhẹ kiểm tra độ ăn nhập êm ái của mép bạc vào lỗ biên.
Trước khi ép bạc mới vào, thợ phải dùng dưỡng kiểm tra độ tròn của mắt dên và thoa đều một lớp nhớt sạch làm trơn bề mặt ép. Sau khi hoàn tất công đoạn ép bạc lót, anh em nên mang thân biên sang bàn kiểm tra độ cong xoắn bằng dưỡng chuyên dụng, sau đó dùng cần siết lực siết các bu lông chân biên theo đúng lực tiêu chuẩn nhà sản xuất để đo lại độ tròn ca dưới. Toàn bộ mẹo kê gá chống cong vênh biên được chia sẻ kỹ trong bài hướng dẫn ép bạc lót tay dên xe tải bằng máy ép thủy lực.
Quy trình ép tháo lắp vòng bi bạc đạn moay ơ xe đầu kéo an toàn
Moay ơ xe đầu kéo và rơ moóc chở hàng siêu trường siêu trọng sử dụng các cụm vòng bi côn đôi hoặc bi côn đơn cỡ đại, đòi hỏi độ dôi ghép nối vô cùng chặt chẽ để chịu được tải trọng hàng chục tấn dằn xóc trên đường trường. Khi đưa cụm moay ơ nặng cả tạ lên bàn ép của máy ép thủy lực xưởng xe tải, nếu không kê cữ phẳng đáy, vòng bi sẽ bị ép xiên chéo làm trầy xước rãnh lắp ghép hoặc vỡ vụn ca bi thép gió tôi cứng cực kỳ nguy hiểm.
Quy trình chuẩn kỹ thuật yêu cầu lực ép tháo chỉ được tác động trực tiếp lên vòng ca có mối ghép dôi chặt: ép ca ngoài moay ơ thì tác động cối lên vòng ca ngoài, tháo bi dính trục láp thì tì cối lên vòng ca trong. Tuyệt đối không được truyền lực ép bắc cầu qua các con lăn (bi côn, bi đũa) vì sẽ làm mẻ bi, nứt rãnh lăn và phá hủy ổ bi mới ngay tức thì khi còn chưa lăn bánh một mét nào ngoài đường ray.
Đối với ca ngoài moay ơ đúc gang xám giòn, việc kê gá mặt phẳng đáy moay ơ phải dùng tấm thép dày phẳng tì tròn đều quanh chu vi. Trong các trường hợp vòng ca bi trong cắn chặt chết ngắt trên đầu trục láp xe tải nặng không có điểm tì máy ép, anh em kết hợp dùng máy gia nhiệt cảm ứng nung giãn nở vòng ca ngoài cực nhanh rồi rút ra nhẹ bẫng. Toàn bộ các bước kê cữ tháo lắp bạc đạn moay ơ không vỡ ca bi xem chi tiết tại bài kỹ thuật ép vòng bi moay ơ xe đầu kéo bằng máy ép thủy lực.
Bắt bệnh tụt áp bơm thủy lực và cách phục hồi gioăng phớt máy ép tại chỗ
Một ngày đẹp trời đang ép chiếc quang nhíp thì kim đồng hồ áp suất của máy ép thủy lực xưởng xe tải tự trôi tuột từ 50 tấn về số 0 dù tay vẫn nhấp bơm liên tục, đó là dấu hiệu cỗ máy ép của anh em đã dính pan bệnh tụt áp nguồn thủy lực. Sự cố này khiến xưởng ngưng trệ công việc, làm thợ sốt ruột và kéo dài thời gian bàn giao xe cho khách hàng lái xe nằm chờ.
Nguyên nhân tụt áp phổ biến nhất chia làm hai cụm: một là rò rỉ van đóng kín trong khối nguồn bơm (rác bẩn kẹt bi van một chiều, lò xo hồi van xả bị gãy mỏi), hai là mòn rách cụm gioăng phớt chữ U, phốt chắn dầu bên trong quả piston xylanh ép. Khi phốt piston bị lão hóa nứt toác, dầu áp cao ở khoang ép sẽ luồn qua khe hở trào ngược sang khoang xả, biến xylanh thành một khoang thông mạch kín khiến áp suất không thể nào tích lũy được.
Để xử lý dứt điểm, thợ có thể tự rã xylanh ngay tại xưởng bằng cách xả sạch dầu nhớt, dùng cảo tháo nắp chụp cổ ben, kéo nguyên cây ty ben và quả piston ra ngoài mặt bàn. Vệ sinh sạch bùn cặn, kiểm tra lòng xylanh xem có bị xước xoắn ốc hay không rồi thay đồng bộ cụm phốt piston bằng chất liệu cao su Polyurethane (PU) chịu áp cao 400 bar kết hợp vòng đệm phíp dẫn hướng chống xước. Hướng dẫn từng bước tự xử lý xì phốt và phục hồi nguồn bơm xem chi tiết tại bài cách bắt bệnh tụt áp và sửa máy ép thủy lực gara xe tải.
Lịch bảo dưỡng định kỳ giúp máy ép thủy lực hoạt động bền bỉ
Cỗ máy ép làm việc ở môi trường bụi bặm gầm bệ xe tải, dầu mỡ đất cát bám dính liên tục. Muốn máy luôn sẵn sàng gánh tải nặng và không bị sự cố bất thình lình giữa ca làm, xưởng cần thực hiện nghiêm túc lịch bảo trì sau:
| Hạng mục bảo dưỡng | Chu kỳ thực hiện | Công việc kỹ thuật cần làm chi tiết |
|---|---|---|
| Vệ sinh và bôi mỡ ty ben | Hằng ngày sau ca làm | Lau sạch đất cát, mạt sắt bám dính trên ty ben; quét một lớp dầu nhớt mỏng chống rỉ sét mặt crom |
| Kiểm tra mức nhớt thủy lực | Hằng tuần | Quan sát mắt thăm dầu; châm thêm dầu nhớt thủy lực ISO VG 46 hoặc VG 68 nếu mức dầu tụt dưới vạch đỏ quy định |
| Kiểm tra cút nối và đường ống | Hằng tuần | Dùng giẻ khô lau sạch các khớp nối rắc co, kiểm tra dấu hiệu rịn nhớt, siết chặt lại các đầu tán nối ống mềm |
| Bôi trơn cơ cấu tời cáp nâng | Hằng tháng | Vệ sinh rãnh puli tời cáp nâng dầm bàn ép, tra mỡ bò vào các trục ổ quay tay tời cáp nâng hạ |
| Xúc rửa lưới lọc hút dầu | Mỗi 6 tháng | Tháo lưới lọc thô trong thùng dầu ngâm dầu diesel súc sạch cặn mạt kim loại, xịt khô bằng khí nén |
| Thay mới dầu thủy lực toàn bộ | Mỗi 12 tháng (hoặc 1500 giờ) | Xả kiệt dầu cũ dưới đáy cacte; lau sạch bùn cặn đáy thùng chứa; đổ nhớt thủy lực mới đạt chuẩn độ nhớt |
| Hiệu chuẩn đồng hồ áp suất | Mỗi 12 tháng | Tháo đồng hồ đối chiếu với đồng hồ đo áp chuẩn để đảm bảo chỉ số hiển thị lực ép luôn chính xác |
Việc thay thế dầu định kỳ giúp kéo dài tuổi thọ bộ bơm gấp ba lần. Khi cần chuyển dọn dầm cầu nặng hay cẩu cụm moay ơ từ sàn xe tải đưa sang bàn máy ép, gara nên kết hợp sử dụng cẩu móc động cơ để nâng đỡ nhẹ nhàng, tránh rơi rớt gây nguy hiểm cho chân tay anh em thợ.
Thiết bị máy ép thủy lực cần có theo quy mô từng xưởng
Tùy theo phân khúc xe phục vụ chủ lực từ xe tải nhẹ chở hàng thành phố đến dàn xe ben công trình ba chân, bốn chân, chủ gara cần tính toán đầu tư mức tải trọng máy ép phù hợp để tránh lãng phí vốn hoặc mua máy quá yếu không dùng được:
| Quy mô xưởng | Cấu hình máy ép thủy lực phù hợp | Trang bị đi kèm và phạm vi công việc |
|---|---|---|
| Thợ gầm lưu động, xưởng nhíp nhỏ | Máy ép thủy lực khung chữ H 30 tấn bơm tay kết hợp đạp chân dùng hơi | Bộ cối đột ắc nhíp mini, vam tháo moay ơ cơ khí; chuyên ép ắc nhíp xe tải 1.5 – 5 tấn, ép bạc rotuyn nhíp phụ |
| Gara tổng hợp xe tải vừa (5 – 15 tấn) | Máy ép thủy lực chữ H 50 đến 60 tấn dùng bơm điện thủy lực 2.2kW hoặc bơm hơi | Bộ cối ép bạc đạn moay ơ đa năng, đồng hồ đo áp, bộ cối đóng bạc dên; làm trọn gói gầm nhíp moay ơ và đại tu máy |
| Xưởng chuyên xe nặng, đầu kéo, xe ben | Máy ép thủy lực 100 đến 150 tấn dầm thép đúc, ty ben di trượt ngang, bơm điện 3 pha | Bàn ép nâng hạ bằng tời điện, dàn cối đỡ định hình dầm cầu, cối ép bạc cân bằng xe Howo/Hino; uốn nắn sắt xi dầm cầu |
Nếu xưởng của anh em thường xuyên phải tiếp nhận các dòng xe tải chạy đường dài cần kiểm tra toàn diện cả dàn lốp kết hợp cân chỉnh độ chụm sau khi tán đinh gầm, có thể tham khảo lắp đặt thêm thiết bị tại danh mục máy cân chỉnh độ chụm bánh xe để khép kín chu trình dịch vụ gầm lốp chuyên sâu.
Những sai lầm nguy hiểm thợ hay mắc khi dùng máy ép thủy lực
Vận hành cỗ máy có sức ép hàng trăm tấn tiềm ẩn rủi ro tai nạn lao động nghiêm trọng nếu thợ chủ quan lơ là. Dưới đây là những sai lầm phổ biến nhất tại các xưởng sửa chữa:
1. Kê gá chắp vá bằng sắt vụn lồi lõm hoặc má kẹp tôi quá cứng
Nhiều anh em tiện tay nhặt nhạnh vài mẩu đầu khẩu tuýp cũ, vòng bi vỡ hay mẩu thép lò xo nhíp thải ra để làm cối kê kích. Các loại thép tôi giòn này khi chịu lực ép nén 40-50 tấn sẽ bị vỡ nổ tung tóe thành các mảnh văng sắc lẹm như mảnh đạn pháo găm thẳng vào người đứng thao tác. Cối kê phải dùng thép dẻo chuyên dụng kết cấu đặc có mặt phẳng tiếp xúc bằng phẳng.
2. Ép chi tiết bị lệch tâm đường trục
Đặt phôi lệch khỏi tâm thẳng đứng của ty ben khiến lực dồn toàn bộ vào một bên mép piston. Hậu quả tức thì là làm cong vẹo cần ty ben, làm biến dạng mép vỏ xylanh và làm chi tiết bắn văng ra ngoài bàn ép trong tích tắc khi áp lực tích tụ đến đỉnh điểm.
3. Không kiểm tra chốt định vị dầm bàn ép trước khi gia tải
Khi thay đổi độ cao bàn ép, thợ cẩu thả chỉ xỏ một bên chốt hoặc dùng bu lông sắt mỏng thay cho chốt thép đặc chịu lực của nhà sản xuất. Khi lực ép tăng lên, chốt gãy đột ngột làm rơi cả bàn ép lẫn chi tiết nặng hàng tạ xuống chân người làm việc.
4. Thò đầu và tay vào vùng nguy hiểm khi kim áp đang tăng
Nhiều thợ trẻ có thói quen cúi sát mặt vào ngắm nghía xem cây ắc đã nhúc nhích trôi ra hay chưa đúng lúc máy đang gồng tải 80 tấn. Nếu chi tiết nứt vỡ hoặc chốt trượt bắn ra, khoảng cách quá gần không cho thợ bất kỳ cơ hội nào để né tránh. Luôn trang bị lưới chắn an toàn hoặc tấm chắn polycarbonate phía trước bàn ép khi vận hành.
Cần sắm đồ nghề đúng cho việc này, anh em xem trọn bộ thiết bị tại Alotools.vn.
Câu hỏi thường gặp
Xưởng chuyên xe tải từ 8 tấn đến xe đầu kéo thì nên mua máy ép thủy lực bao nhiêu tấn?
Với phân khúc xe tải từ 8 tấn đến đầu kéo container, anh em nên chọn máy ép thủy lực khung chữ H tải trọng từ 75 tấn đến 100 tấn là an toàn và đủ lực. Cỡ máy này mới đủ sức đẩy trôi các cụm ắc nhíp rỉ sét lâu năm, ép bạc giằng cầu và xử lý tháo lắp bạc đạn moay ơ lớn mà không làm máy bị rung giật gồng tải quá ngưỡng.
Cách tính tải lực ép cần thiết cho mối ghép bạc lót hoặc ắc nhíp như thế nào?
Lực ép tháo lắp mối ghép dôi được tính toán dựa trên diện tích bề mặt tiếp xúc nhân với hệ số ma sát và áp suất bề mặt theo công thức: Lực ép P = Pi x d x L x p x f (với d là đường kính trục, L là chiều dài ngậm mối ghép, p là áp suất lắp ghép và f là hệ số ma sát kim loại). Trong thực tế sửa chữa tại xưởng có rỉ sét bám dính, thợ luôn lấy lực tính toán lý thuyết nhân thêm hệ số an toàn gấp 2 đến 2.5 lần để chọn tải ép phù hợp.
Nên chọn máy ép thủy lực dùng bơm tay, bơm đạp hơi hay bơm điện motor?
Xưởng xe tải làm việc liên tục nên đầu tư máy ép dùng bơm điện motor kết hợp van gạt tay để thao tác nhanh chóng và tiết kiệm sức lực cho anh em thợ. Bơm tay hoặc bơm đạp hơi nén chỉ thích hợp cho xưởng nhỏ, việc ít hoặc dùng trong các khâu đòi hỏi nhấp nhả từ từ từng milimet một như nắn uốn định hình chi tiết dầm sắt xi.
Dầu thủy lực cho máy ép gara xe tải nên dùng loại nhớt số mấy?
Đa số hệ thống máy ép thủy lực gara xe tải sử dụng dầu thủy lực công nghiệp chuẩn ISO VG 46 hoặc ISO VG 68 chống mài mòn và chống tạo bọt khí tốt. Ở điều kiện khí hậu nóng ẩm tại Việt Nam và xưởng làm việc nặng thường xuyên, nhớt thủy lực 68 giúp duy trì màng dầu bôi trơn dày dặn hơn, hạn chế hiện tượng loãng nhớt gây tụt áp khi máy hoạt động liên tục nhiều giờ.
Tại sao máy ép thủy lực mới mua về ép nặng có tiếng nổ đanh giòn tách một tiếng?
Tiếng nổ tách đanh thép phát ra từ chi tiết là hiện tượng hoàn toàn bình thường khi phá vỡ liên kết tĩnh của lớp rỉ sét và ma sát dôi ban đầu giữa trục và lỗ ghép. Sau nhát nổ đầu tiên đó, liên kết ma sát tĩnh chuyển sang ma sát trượt động lực nên kim đồng hồ áp suất sẽ tụt nhẹ xuống và chi tiết bắt đầu trôi ra êm ái đều đặn.
Làm sao để biết đồng hồ đo áp suất trên máy ép thủy lực đang báo chuẩn hay báo ảo?
Anh em có thể nhận biết đồng hồ báo ảo qua các dấu hiệu như kim không về đúng vạch số 0 khi xả hết áp, kim nhảy giật cục hoặc mặt kính bị xì dầu giảm chấn bên trong. Cách kiểm tra chính xác nhất là gắn nối tiếp thêm một đồng hồ đo áp thủy lực mới đã qua kiểm định để so sánh chỉ số hiển thị khi cùng tì kích vào một khối thép chịu tải.
Làm thế nào để tránh cong cần ty ben khi ép những chi tiết hình dáng phức tạp?
Để chống cong ty ben khi gia công chi tiết phức tạp, anh em bắt buộc phải thiết kế đồ gá chuyên dụng có đáy phẳng để giữ phương ép vuông góc 90 độ với mặt bàn. Nếu cần ép lệch vị trí, hãy chọn dòng máy ép thủy lực có đầu xylanh trượt ngang linh hoạt trên dầm ngang trên để dịch chuyển tim ty ben đến đúng tim vị trí cần tì ép, tuyệt đối không gá nghiêng phôi.
Có nên dùng đèn khò hơ nóng tai nhíp kết hợp với máy ép thủy lực không?
Chỉ nên dùng đèn khò hơ ấm nhẹ quanh tai nhíp ở nhiệt độ vừa phải (dưới 150 độ C) để tạo độ giãn nở chênh lệch nhẹ khi gặp những ca ắc nhíp rỉ sét quá nặng đã ngâm dầu phá rỉ không hiệu quả. Tuyệt đối không được khò đỏ rực thép vì nhiệt độ cao sẽ làm cháy mềm kết cấu thép lò xo tôi cứng của lá nhíp, gây nguy cơ gãy nhíp khi xe chạy tải nặng trên đường.
2 / 2
Thiết bị dùng cho việc này: Máy ép thủy lực xưởng xe tải
 Bộ cờ lê lực đa năng AlotoolsTech 32 chi tiết (1/4, 3/8, 1/2 inch) Giá gốc là: 3.500.000₫.2.200.000₫Giá hiện tại là: 2.200.000₫.
 Mễ kê 30 tấn, giá đỡ an toàn kích đỡ bằng ren vặn chuyên nghiệp2.800.000₫
 Kích thủy lực khí nén 2 tầng 40/80T thân dài mạ Crome Giá gốc là: 9.500.000₫.7.500.000₫Giá hiện tại là: 7.500.000₫.
 Máy ép thủy lực dùng khí nén 30 tấn Torin TY30002 | Bàn ép thủy lực Big Red Giá gốc là: 15.500.000₫.14.299.000₫Giá hiện tại là: 14.299.000₫.
Cần tư vấn chọn máy đúng nhu cầu gara? Gọi 0868.833.232 hoặc chat Zalo.