 Thiết bị lưu động – cứu hộ ô tô
 Thiết bị sửa chữa ô tô phổ thông
 Thiết bị sửa chữa ô tô tải
 Thiết bị sửa chữa lốp
 Máy ra vào lốp ô tô
 Máy cân bằng lốp ô tô
 Máy cân chỉnh độ chụm bánh xe
 Máy nén khí
 Cầu nâng ô tô
 Tủ đồ nghề, tủ đựng dụng cụ
 Dụng cụ cầm tay
 Trạm rửa xe – chăm sóc xe
 Thiết bị thủy lực
 Cuộn dây hơi tổng hợp
 Sửa chữa bảo dưỡng xe máy

Kiến thức sửa xe tải
Cắt xả bu lông quang nhíp và dọn ba via thùng bệ
Th10
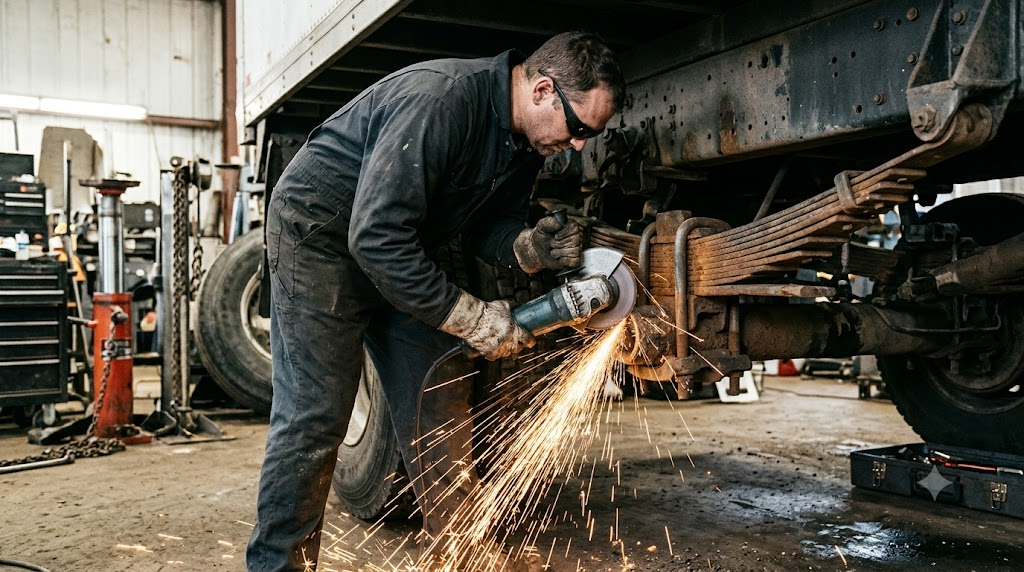
Nửa đêm ở xưởng, gặp con xe tải nặng 15 tấn vào thay nhíp gãy là nỗi ngán ngẩm của nhiều thợ. Bốn cây bu lông quang ôm lấy bó nhíp dính đầy đất cát pha dầu mỡ, ren gỉ sét bết chặt thành một khối đặc quánh. Đưa súng bắn chỉ tổ cháy chấu hoặc toét đầu ốc, còn dùng gió đá thổi trong hốc gầm hẹp thì nguy cơ cháy dây hơi, sém bó dây điện sắt xi là rất lớn. Lúc này, phương án hạ gầm nhanh gọn nhất chính là cắt xả bu lông quang nhíp bằng máy cắt cầm tay kết hợp cữ chắn bảo vệ để đưa cả bộ nhíp ra bàn nguội cày tiếp.
Xem thêm bài tổng quan cả hệ thống: Cẩm nang chọn máy mài góc và quy tắc an toàn xưởng xe tải.
Cắt xả bu lông quang nhíp và mài ba via thùng bệ xe tải là gì?
Cắt xả bu lông quang nhíp là thao tác dùng đĩa cắt mỏng xẻ đứt thân bu lông chữ U hoặc chém đứt đai ốc quang nhíp đã bị rỉ sét bó chết, không còn khả năng tháo mở bằng lực siết thông thường. Thao tác này đòi hỏi thợ phải chui gầm, cắt dứt khoát tại vị trí an toàn mà không phạm vào mặt đe nhíp, thanh giằng hay cầu xe. Sau khi giải phóng nhíp và gia cố lại xương sàn, việc mài nhẵn ba via mối hàn thùng bệ cũng bắt buộc phải làm để tránh mép tôn sắc nhọn cứa rách lốp, bạt che hoặc gây thương tích cho thợ khi thao tác bốc dỡ hàng.
Để hoàn thiện các vết nứt gãy sàn thùng trước khi mài phẳng, anh em thường phải định hình lại xương chịu lực. Kỹ thuật nắn khung xương móp méo và gia cố vách thùng xe tải sẽ giúp đưa toàn bộ kết cấu về chuẩn trước khi tiến hành cắt dọn ba via dư thừa.
Bảng thông số kỹ thuật và cữ an toàn khi cắt xả gầm xe tải
Làm việc dưới gầm xe tải đòi hỏi anh em phải kiểm soát chặt chẽ tốc độ vòng tua và kích thước đá cắt để tránh vỡ đá văng vào người. Dưới đây là bảng thông số tiêu chuẩn áp dụng trong xưởng sửa chữa gầm:
| Hạng mục công việc | Cỡ đá phù hợp | Vòng tua máy (V/p) | Góc đặt đĩa cắt/mài | Khoảng cách an toàn |
|---|---|---|---|---|
| Cắt xả bu lông quang nhíp (M20 – M30) | Đĩa cắt 125mm x 1.2mm | 9.000 – 11.000 | Vuông góc 90 độ so với thân ren | Cách bình hơi/dây điện tối thiểu 30cm |
| Mài phẳng ba via mối hàn góc thùng | Đá mài ráp xếp 100mm – 125mm | 10.000 – 12.000 | Nghiêng 15 – 30 độ áp sát mặt phẳng | Bạt chắn xỉ cách vị trí mài 50cm |
| Vát mép thép đà dọc thùng bệ | Đá mài dầy 6mm (125mm/150mm) | 8.500 – 10.000 | Nghiêng 45 độ theo mép sắt | Khu vực thông thoáng, cấm dầu mỡ |
Top 3 pan bệnh và rủi ro thường gặp khi cắt xả dưới gầm
Đá cắt bị kẹt và vỡ nát do bó kẹp mạch cắt
Khi thân bu lông quang chịu tải uốn của bó nhíp, mạch cắt gần đứt sẽ bị ép chặt lại do ứng suất đàn hồi. Nếu anh em đè tay quá mạnh hoặc cầm máy lệch góc, khe cắt khép lại sẽ cắn chặt lấy đĩa, làm vỡ đá cắt và giật ngược máy thẳng về phía ngực thợ. Hiện tượng này thường xảy ra khi thợ quên không giải phóng lực tì của nhíp trước khi hạ dao.
Cháy dây hơi và chập bó điện sườn xe do mạt sắt nóng
Tia lửa khi cắt thân thép tôi cứng của bu lông quang có nhiệt độ rất cao, bắn xa từ 2 đến 3 mét. Thợ chui gầm thường lười xoay cữ chắn bảo vệ, để luồng xỉ thép nóng thổi thẳng vào cụm van chia hơi hoặc đường ống phanh lốc kê. Ống nhựa bị mạt sắt găm vào sẽ thủng lỗ mọt xì hơi, hoặc làm chảy vỏ bọc bó dây điện dẫn xuống đèn đuôi xe.
Chém lẹm vào sắt xi hoặc tai bát nhíp xe
Không gian trong lòng hốc bánh xe tải cực kỳ chật hẹp, tầm nhìn bị cản trở bởi lốp và dè chắn bùn. Khi dùng đĩa cắt đường kính quá lớn mà thiếu cữ tì khống chế cự ly, lưỡi cắt rất dễ ăn lấn vào mép tai bát nhíp hoặc gờ dưới của sắt xi. Vết chém sâu trên dầm sắt xi chịu uốn lâu ngày sẽ biến thành vết nứt mỏi, khiến khung gầm bị xé toạc khi xe chở quá tải chạy vào đường ổ gà.
Để hạn chế tình trạng này, việc lựa chọn đúng kích cỡ máy là cực kỳ quan trọng. Anh em có thể tham khảo bài chọn máy mài góc công suất lớn xẻ bu lông rỉ sét để biết lúc nào nên ôm máy 125mm luồn lách và lúc nào cần máy lớn đĩa 180mm.
Quy trình 5 bước cắt xả bu lông quang nhíp an toàn và dọn sạch ba via
Bước 1: Nâng khung và giải phóng tải trọng nhíp
Anh em đưa kích thủy lực khí nén vào đội dưới dầm cầu để nâng bánh xe hổng khỏi mặt đất, sau đó hạ khung xe nằm chắc chắn lên mễ kê chân voi. Việc này bắt buộc phải làm để triệt tiêu toàn bộ lực nén đàn hồi của bó nhíp đè lên bốn cây bu lông quang, tránh tình trạng kẹp kẹt đĩa khi cắt.
Bước 2: Dọn sạch đất cát và xác định mạch cắt
Dùng cọ sắt đánh sạch lớp bùn đất, dầu mỡ bám quanh đai ốc và phần ren nhô ra. Nếu tán ốc nhô ra quá dài dưới đe nhíp, vị trí cắt xả bu lông quang nhíp chuẩn xác nhất là cắt ngang thân bu lông ngay sát mặt trên của đai ốc, hoặc bổ dọc thân tán đai ốc làm đôi để tránh cắt phạm vào thép đe.
Bước 3: Điều chỉnh cữ chắn và kết nối nguồn khí xịt mát
Xoay cữ chắn bảo vệ của máy cắt cầm tay hướng luồng tia lửa ra phía ngoài lòng vè, tránh xa bình hơi và thùng dầu nhiên liệu. Kéo cuộn dây hơi tự rút lại gần vị trí làm việc, lắp súng xịt hơi để sẵn sàng thổi sạch bụi gỉ sắt bám trên mạch cắt, giúp nhìn rõ đường đi của đĩa.
Bước 4: Thực hiện đường cắt dứt khoát
Khởi động máy cắt cầm tay cho đá quay đạt tốc độ tối đa rồi mới áp nhẹ vào điểm cắt. Cắt từng đường ngắn, đưa đĩa ra vào đều tay để giải nhiệt, không đè ép hết lực khiến máy ì và cháy chổi than. Khi mạch cắt còn khoảng 1mm cuối cùng, dừng máy và dùng búa tạ kết hợp mũi đục thép giáng một nhát dứt khoát để bẻ gãy lõi ren, tránh cho đĩa bị kẹp vỡ.
Bước 5: Mài sạch ba via mối hàn và đắp phẳng bề mặt
Sau khi nhíp được hạ xuống, dùng đá mài dày xử lý toàn bộ các gờ sần, ba via mối hàn cũ quanh bát nhíp và đà ngang thùng bệ. Rà đĩa mài lướt êm trên các đường hàn gia cố sàn xe cho đến khi bề mặt phẳng phiu, không còn cạnh sắc nhô lên.
Sau khi mài sạch phần cơ khí, nếu xưởng có đại tu sơn sửa lại sắt xi thì việc phun lót chống rỉ là bước tiếp theo. Lúc này anh em nên xem thêm cách chỉnh áp suất khí nén súng phun sơn xe tải để lớp sơn bám chắc, không bong tróc sau khi làm nguội.
Lưu ý sống còn khi thao tác thiết bị cắt dưới gầm xe
Làm việc dưới gầm xe tải tối tăm, thợ tuyệt đối không được chủ quan tháo bỏ cữ chắn bảo vệ đĩa mài chỉ để đút máy vào khe hẹp cho dễ. Đĩa cắt quay trên mười nghìn vòng một phút một khi bị vỡ sẽ bắn ra như mảnh pháo, nếu không có vành chắn thép cản lại thì khuôn mặt thợ là nơi lãnh trọn hậu quả. Trước khi bấm máy, phải quét mắt kiểm tra kỹ xem có đường ống dầu phanh hay giắc cắm cảm biến ABS nằm trong vùng tia lửa bắn hay không.
Đặc biệt, hệ thống gầm xe tải nặng tích tụ rất nhiều mỡ bò thừa rỉ ra từ ổ bạc nhíp và moay ơ bánh xe. Khi mỡ bám bụi đất khô gặp luồng tia lửa mài xối xả rất dễ bốc cháy âm ỉ. Anh em phải thủ sẵn giẻ ướt hoặc bình bọt cứu hỏa ngay cạnh cửa gầm trước khi nẹt tia lửa đầu tiên.
Câu hỏi thường gặp
Có nên dùng mỏ cắt gió đá để thổi đứt bu lông quang nhíp thay vì dùng máy cắt cầm tay?
Chỉ nên dùng gió đá khi bu lông nằm ở vị trí thoáng đãng và cách xa hoàn toàn hệ thống đường ống hơi, dây điện và thùng dầu. Dưới gầm xe tải đời mới chật chội, ngọn lửa gió đá tỏa nhiệt rất lớn dễ làm non ram mép lá nhíp chính và biến tính đe nhíp gang, trong khi máy cắt cầm tay xử lý cục bộ chuẩn xác và an toàn hơn nhiều.
Tại sao đĩa cắt nhanh mòn và hay bị mẻ góc khi cắt xả bu lông quang nhíp?
Bu lông quang nhíp xe tải làm từ thép hợp kim chịu lực có độ cứng cao, nếu anh em dùng đĩa cắt sắt mềm thông thường thì đá sẽ hao mòn cực nhanh. Ngoài ra, việc lắc tay sang hai bên khi đĩa đang nằm sâu trong mạch cắt sẽ tạo ứng suất vặn làm mẻ cạnh đá ngay lập tức.
Cữ chắn bảo vệ máy cắt quay hướng nào là chuẩn an toàn cho thợ chui gầm?
Vành cữ chắn phải xoay về phía tay cầm và thân người thợ để hứng trọn luồng mạt sắt cùng mảnh vỡ nếu chẳng may đá gặp sự cố. Luồng tia lửa phải được hướng xéo xuống nền xưởng hoặc thổi ra khoảng trống không có vật liệu dễ cháy.
Làm sao xử lý triệt để ba via mối hàn ở các góc hẹp thùng xe mà đĩa mài lớn không lọt?
Với các khe hẹp góc chữ V của xương thùng bệ, anh em nên thay sang đĩa mài ráp xếp dạng nón hoặc sử dụng đầu mài hợp kim gắn máy mài khuôn khí nén. Không nên cố tình ép nghiêng mép đĩa cắt mỏng 1.2mm để mài ngang vì đĩa mỏng không chịu được lực uốn bên hông và sẽ vỡ ngay tức khắc.
Nắm vững kỹ năng thao tác máy móc và giữ đúng kỷ luật an toàn gầm xe sẽ giúp việc cắt xả bu lông quang nhíp trở nên nhẹ nhàng, vừa bảo vệ tính mạng anh em vừa giữ nguyên độ bền cho kết cấu sắt xi của khách.
2 / 2